Kwaliteitscontrole bepaalt of precisieonderdelen van plaatmetaal veilig functioneren in kritische toepassingen. Zelfs kleine tolerantieafwijkingen kunnen leiden tot catastrofale storingen in componenten voor de lucht- en ruimtevaart, de medische sector of de automobielindustrie. Strikte kwaliteitscontrole van plaatmetaal beschermt Het beschermt u tegen kostbare terugroepacties, aansprakelijkheidsclaims en reputatieschade. Het vermindert ook verspilling op de lange termijn, herwerk en productievertragingen. Door samen te werken met marktleiders zoals HPS Garandeert strenge processen die de industrienormen overtreffen.
Kwaliteitscontrole voorkomt kostbare defecten aan kritieke onderdelen. Het bespaart geld door herstelwerkzaamheden en terugroepacties te verminderen.
Een strenge kwaliteitscontrole schept klantvertrouwen en voldoet aan belangrijke industrienormen zoals ISO 9001.
Kies een fabrikant met de juiste certificeringen, inspectieapparatuur en een bewezen kwaliteitssysteem voor betrouwbare resultaten.
Slechte kwaliteitscontrole heeft een domino-effect dat uw producten, winst en reputatie schaadt. Inzicht in deze gevolgen helpt u te begrijpen waarom strenge kwaliteitscontroles in de metaalbewerking uw bedrijf beschermen.
Zwakke kwaliteitscontrole zorgt ervoor dat defecte onderdelen in kritieke toepassingen terechtkomen. Een beschadigde beugel of behuizing kan onder belasting bezwijken. In de lucht- en ruimtevaart of medische apparatuur brengt zo'n defect levens in gevaar. Dit risico kunt u zich niet veroorloven.
Kleine tolerantieafwijkingen hopen zich op over meerdere onderdelen. Uw assemblage faalt dan, zelfs als elk onderdeel aan de individuele specificaties voldoet. Denk aan deze veelvoorkomende problemen:
Functietype | Typische tolerantie (±) | Montageprobleem |
|---|---|---|
Gat naar gat (zelfde oppervlak) | 0,005 inch. | Verkeerde uitlijning van boutpatronen |
Buig naar het gat / buig naar de rand | 0,015–0,030 inch. | Spleten of verbindingen over bochten |
Buighoek | ±1° per bocht | Cumulatieve hoekfout |
Gelaste constructie (na het lassen) | 0,030 inch of meer | Vervorming en kromtrekking door hitte |
Vlakheid (meer dan 30 cm) | ±0,030 inch. | Ongelijke contactoppervlakken |
Herwerk kost veel middelen. Bedrijven zonder geautomatiseerde kwaliteitssystemen besteden 15-25% van hun productietijd aan herwerk, wat overeenkomt met een volledige ploegendienst. Materiaalverspilling verergert deze verliezen. Een middelgroot bedrijf met $4 miljoen aan materiaalkosten en een herwerkpercentage van 10% verspilt jaarlijks $400.000. Door het herwerkpercentage terug te brengen tot 1% daalt die verspilling tot $40.000. De totale jaarlijkse besparing bedraagt vaak meer dan $500.000.
Terugroepacties en storingen in het veld ondermijnen het vertrouwen van de klant. Uw klanten onthouden vertragingen, defecten en veiligheidsincidenten. Het herstellen van dat vertrouwen kost jaren. HPS begrijpt deze realiteit en integreert kwaliteit in elke productiefase.
Kwaliteitscontrole doet meer dan alleen problemen voorkomen. Het stuurt uw bedrijf actief aan op hogere efficiëntie, sterkere klantrelaties en duurzame groei. U verkrijgt een concurrentievoordeel wanneer elk onderdeel in één keer aan de specificaties voldoet. HPS Dit principe wordt aangetoond door middel van gedisciplineerde processen en meetbare resultaten.
Consistentie onderscheidt professionele fabrikanten van gemiddelde fabrikanten. Uw klanten verwachten identieke onderdelen, of u er nu tien of tienduizend produceert. Kwaliteitscontrolesystemen maken dit mogelijk door middel van gestandaardiseerde werkinstructies en realtime monitoring.
First-Pass Yield (FPY) meet het percentage producten dat de inspectie bij de eerste poging doorstaat. Een hogere FPY vermindert herwerk en afval, wat de kosten verlaagt en de klanttevredenheid verbetert. Het defectpercentage meet het percentage producten dat niet aan de normen voldoet. Een lager defectpercentage verbetert direct de productbetrouwbaarheid en verlaagt de garantie-uitgaven. Proactieve kwaliteitscontrole zorgt ervoor dat meer producten aan de normen voldoen, wat leidt tot een hogere klanttevredenheid en lagere kosten als gevolg van herwerk en afval.
U kunt de first-pass yield verbeteren met behulp van verschillende beproefde methoden. Standaardiseer werkinstructies zodat elke operator dezelfde procedure volgt. Implementeer Poka-Yoke, oftewel foutpreventie, om defecten te voorkomen voordat ze zich voordoen. Gebruik Statistical Process Control (SPC) om procesvariatie te bewaken. Voer oorzaakanalyses uit met tools zoals de 5 Why-methode en visgraatdiagrammen. Verbeter de training en vaardigheidsontwikkeling van operators. Voer preventief onderhoud uit om procesvariatie te minimaliseren. Bewaak belangrijke kwaliteitsindicatoren met realtime dashboards.
Kwaliteitscontrolemethode | Hoe het de eerste productierun in de plaatmetaalproductie verbetert |
|---|---|
Realtime gegevensverzameling en waarschuwingen | Het systeem stelt teamleden automatisch op de hoogte van kwaliteitskwesties zodra deze zich voordoen, waardoor onmiddellijke oplossing mogelijk is en verdere productie van defecte producten wordt voorkomen. |
Procesoptimalisatie | Door bestaande processen te analyseren en productiegegevens te visualiseren, kunnen knelpunten worden geïdentificeerd en efficiëntere processen worden ontwikkeld die de kwaliteit verbeteren. |
Training en ondersteuning van operators | Door operators te voorzien van nauwkeurige productiegegevens, gedetailleerde instructies en realtime inzicht in de prestaties, kunnen zij de verantwoordelijkheid voor de kwaliteit op zich nemen. |
Kwaliteitsborging van de leverancier | Door ervoor te zorgen dat het aangekochte materiaal bij aankomst aan de kwaliteitsnormen voldoet, wordt voorkomen dat materiaal van slechte kwaliteit defecten veroorzaakt. |
Apparatuurbewaking (gereedschapsslijtage, defect gereedschap) | Door de prestaties van gereedschappen te bewaken, worden kwaliteitsproblemen voorkomen of wordt de impact ervan geminimaliseerd door afgekeurde onderdelen te vermijden. |
Foutpreventie (Poka-Yoke) | Foutpreventietechnieken voorkomen defecten voordat ze zich voordoen, waardoor de opbrengst bij de eerste productierun direct toeneemt. |
Statistische procescontrole (SPC) | Het monitoren van procesvariatie met SPC helpt bij het handhaven van een constante kwaliteit en het verminderen van defecten. |
Oorzaakanalyse (5 Waarom-methode, Visgraatdiagram) | Het identificeren en aanpakken van de onderliggende oorzaken van defecten voorkomt herhaling en verbetert de opbrengst bij de eerste productierun. |
Preventief onderhoud | Door procesvariatie te minimaliseren via regelmatig onderhoud, worden de betrouwbaarheid van de apparatuur en de kwaliteitsconsistentie verbeterd. |
Procescapaciteit (Cpk) biedt een statistische maatstaf voor consistentie binnen toleranties. Capabele processen met een Cpk van 1,33 of hoger garanderen dat producten aan de specificaties voldoen, wat de variabiliteit en defecten vermindert. Right First Time (RFT) meet de end-to-end opbrengst over alle processtappen. Een hoge RFT duidt op uitstekende procesbeheersing en afvalvermindering.
Verspilling drukt op uw winst. Elk afgekeurd onderdeel vertegenwoordigt verloren materiaal, arbeid en machinetijd. Elk herwerkt onderdeel brengt extra kosten met zich mee zonder toegevoegde waarde. Een sterke kwaliteitscontrole van plaatmetaal elimineert deze verborgen kosten.
Het afvalpercentage meet het percentage materiaal dat permanent wordt afgedankt. Een lager afvalpercentage bespaart materiaal, arbeid en machinetijd, wat de kostenefficiëntie direct verbetert. Het herwerkpercentage meet producten die extra bewerking nodig hebben. Minder herwerk vermindert de extra arbeid en het machinegebruik, wat de doorvoer en marges verhoogt. De OEE-kwaliteitscomponent meet de kwaliteitsdimensie van de algehele effectiviteit van de apparatuur. Een hoge score van 99,9% of hoger duidt op minimale interne verspilling en efficiënte productie.
De kosten van slechte kwaliteit (Cost of Poor Quality, COPQ) vertegenwoordigen de totale financiële kosten van alle kwaliteitsfouten. Dit percentage ligt vaak tussen de 5% en 30% van de omzet. Het verlagen van de COPQ is een belangrijke factor voor het verhogen van de winstgevendheid. De leverancierskwaliteit (Supplier Quality Rate) fungeert als een voorlopende indicator door de kwaliteit van de binnenkomende materialen te meten. Goede leverancierskwaliteit voorkomt defecten verderop in het proces, wat leidt tot minder herwerk en vertragingen. Het klachtenpercentage (Customer Complaint Rate) fungeert als een achterlopende indicator van de prestaties in het veld. Een laag klachtenpercentage duidt op een hoge klanttevredenheid en een goede merkreputatie.
Door systematisch afval te verminderen, profiteert u van cumulatieve voordelen. Besparingen op materiaal vertalen zich direct naar een beter bedrijfsresultaat. Arbeidsuren verschuiven van herwerk naar productieve output. Machinecapaciteit komt vrij voor nieuwe orders. Deze verbeteringen vermenigvuldigen zich bij elke productierun.
Industriestandaarden bieden het kader voor consistente kwaliteit. Ze beschermen uw klanten, uw bedrijf en de eindgebruikers van uw producten. Naleving is geen optie voor serieuze fabrikanten.
ISO 9001 stelt eisen aan kwaliteitsmanagementsystemen in alle sectoren. AS9100 voegt daar specifieke eisen voor de lucht- en ruimtevaart aan toe op het gebied van veiligheid, traceerbaarheid en risicomanagement. Deze certificeringen openen deuren naar nieuwe markten en tonen uw streven naar uitmuntendheid aan.
Niet-naleving heeft ernstige gevolgen. Afgekeurde zendingen verstoren de levering en de omzet. Mislukte nalevingsaudits kunnen leiden tot audits bij de OEM of regelgevende instanties van uw klant. Projecten kunnen wekenlang vertraging oplopen wanneer certificeringsproblemen de productie verstoren. Luchtvaartinkopers kunnen geen afgewerkte assemblages verzenden als de onderdelen afkomstig zijn van een niet-AS9100-gecertificeerde leverancier. Klanten kunnen nieuwe bestellingen bevriezen, kwaliteitsaudits starten of programma's overzetten naar alternatieve leveranciers na verlies van certificering.
Gevolgen van niet-naleving | Impact op Plaatmetaalbewerking |
|---|---|
Afgekeurde zendingen | Onderdelen of assemblages kunnen door de klant worden geweigerd, wat de levering en de inkomsten kan verstoren. |
Tekortkomingen bij nalevingsaudits | Een koper die inkoopt bij een leverancier die niet aan de eisen voldoet, kan falen bij zijn eigen OEM- of wettelijke audit. |
Projectvertragingen | Door certificeringsproblemen kunnen er wekenlange vertragingen ontstaan bij de productie of levering. |
Onvermogen om voltooide assemblages te verzenden | Luchtvaartinkopers kunnen bijvoorbeeld geen complete assemblages verzenden als de onderdelen afkomstig zijn van een bedrijf dat niet AS9100-gecertificeerd is. |
Klantacties na verlies van certificering | Kopers kunnen nieuwe bestellingen bevriezen, een kwaliteitscontrole starten of het programma overzetten naar een alternatieve leverancier. |
Verhoogde monitoring of programmaovergang | Als het verlies van certificering tijdelijk is, kan het programma worden voortgezet met verscherpt toezicht; als het structureel is, kan het programma worden overgeplaatst naar een andere leverancier. |
Kwaliteitscontrole ondersteunt direct het behalen en behouden van certificeringen. Kwaliteitsmanagement van leveranciers breidt het toezicht uit naar uw leveranciers en garandeert de traceerbaarheid van materialen tot aan de oorsprong. Procesverbetering hanteert sectorale best practices en past continue monitoring toe om verbeterpunten te identificeren. Non-conformiteitsmanagement zorgt ervoor dat productieprocessen voldoen aan de geldende regelgeving en maakt snelle identificatie van non-conformiteiten mogelijk. Correctieve en preventieve acties (CAPA) versnellen de implementatie na risicoanalyses en bieden methodologieën om de grondoorzaken te achterhalen. Geïnformeerde besluitvorming vereist uitgebreide documentatie en registratie van cruciale gegevens.
AS9100-certificering volgt een gestructureerd proces. Een voorlopige audit controleert of de documentatie van het managementsysteem voldoet aan de eisen. Een documentatiebeoordeling onderzoekt in hoeverre de afwijkingen uit de voorlopige audit zijn opgelost. De certificeringsaudit evalueert de effectiviteit van het systeem in twee fasen. Fase 1 controleert het kwaliteitsmanagementsysteem (QMS) om de certificeringsvoorwaarden te verduidelijken en de volwassenheid te beoordelen. Fase 2 richt zich op de implementatie, effectiviteit en naleving en moet binnen zes maanden na Fase 1 plaatsvinden. Het certificaat wordt afgegeven zodra aan alle criteria is voldaan. Jaarlijkse surveillance-audits helpen u om processen continu te optimaliseren. Hercertificering na drie jaar waarborgt continue verbetering en benadrukt de kwaliteit van de dienstverlening.
Luchtvaartnormen leveren meetbare voordelen op. Gedocumenteerde procedures voor corrigerende maatregelen leiden tot lagere defectpercentages. Minder niet-conforme producten resulteren in minder herwerk en afgekeurde producten, en lagere productiekosten. Gestructureerde documentatie maakt het leren voor nieuwe medewerkers gemakkelijker door giswerk te elimineren. Bedrijven die zich aan luchtvaartnormen hebben geregistreerd, krijgen toegang tot nieuwe markten. Geregistreerde bedrijven ervaren een hogere klanttevredenheid. Luchtvaartnormen dragen bij aan samenwerking binnen de sector door het delen van best practices. Bedrijven die zich registreren, tonen hun commitment aan het leveren van hoogwaardige producten en diensten.
Klanttevredenheid leidt tot herhaalde aankopen en aanbevelingen. Uw reputatie hangt af van het leveren van onderdelen die telkens aan de specificaties voldoen. Kwaliteitscontrole maakt dit mogelijk.
Klanten onthouden gemiste deadlines en defecte leveringen. Ze onthouden echter ook leveranciers die consequent uitmuntende prestaties leveren. Een sterke kwaliteitsreputatie schept vertrouwen, wat zich vertaalt in langdurige samenwerkingen. U wordt de leverancier die ze als eerste bellen voor cruciale projecten.
Kwaliteitsindicatoren bieden vroegtijdige waarschuwingssignalen voordat problemen uw klanten bereiken. Door het monitoren van defectpercentages en klachtenpercentages kunt u problemen proactief aanpakken. Deze aanpak voorkomt dat kleine problemen uitgroeien tot grote incidenten. Uw klanten waarderen deze aandacht.
HPS Het bedrijf begrijpt dat klanttevredenheid begint met interne kwaliteit. Daarom investeert het in robuuste kwaliteitssystemen die problemen opsporen vóór verzending. Deze toewijding beschermt klantrelaties en bouwt duurzame partnerschappen op.
Klantbehoud is een natuurlijk gevolg van constante kwaliteit. Klanten blijven bij leveranciers die ze vertrouwen. Ze breiden hun bestellingen uit wanneer de prestaties betrouwbaar blijven. Ze bevelen je aan bij anderen wanneer hun ervaring de verwachtingen overtreft. Kwaliteitscontrole creëert deze cyclus van positieve resultaten.
U begrijpt nu waarom kwaliteitscontrole belangrijk is en hoe het bijdraagt aan succes. De volgende stap is het opzetten van een systeem dat consistente resultaten oplevert. Implementatie vereist de juiste normen, verificatiemethoden, materiaalcontroles en samenwerkingsverbanden. HPS laat zien hoe deze elementen in de praktijk samenwerken.
Industriestandaarden bieden een bewezen kader voor kwaliteitsmanagement. Ze definiëren eisen, stellen best practices vast en creëren verantwoording. Certificering levert u meer geloofwaardigheid op.
ISO 9001 vormt de basis voor kwaliteitsmanagementsystemen in alle sectoren. De norm vereist gedocumenteerde processen voor elke productiefase. Deze documentatie maakt het mogelijk om problemen vroegtijdig te signaleren voordat ze zich verder verspreiden. ISO 9001 schrijft voor dat besluitvorming gebaseerd moet zijn op bewijs. Kwaliteitsbeslissingen moeten gebaseerd zijn op meetgegevens, statistische analyses en gedocumenteerd bewijs, in plaats van op aannames. U gebruikt gegevens van een coördinatenmeetmachine om afmetingen te controleren. U volgt de first-pass yield rates om probleemgebieden te identificeren. U analyseert trends in afwijkingen om prioriteit te geven aan verbeteringsprojecten.
De impact van ISO 9001-certificering blijkt uit meetbare resultaten. Gestandaardiseerde procedures verminderen productiefouten met 25%. Het percentage defecten daalt met 30%, wat leidt tot kortere herstelcycli en lagere kosten. De klantretentie stijgt met 45% in het eerste jaar na certificering.
Verbeteringsgebied | Gemeten impact na implementatie van ISO 9001 |
|---|---|
Gestandaardiseerde procedures | 25% minder productiefouten |
Defectpercentages | Een daling van 30% in het aantal defecten, waardoor de herwerkcycli worden verkort en de kosten dalen. |
Klanttevredenheid | 45% toename in klantbehoud in het eerste jaar na certificering. |
ISO 9001 legt ook de nadruk op oorzaakanalyse en preventieve maatregelen. Deze werkwijzen verminderen systematisch variatie en verbeteren de procescapaciteit. Realtime kwaliteitsbewaking door middel van statistische procescontrole maakt het mogelijk om proactief procesafwijkingen te identificeren voordat onderdelen buiten de tolerantie vallen. Door vroegtijdig in te grijpen, voorkomt u afval en herstelwerkzaamheden.
AS9100 voegt specifieke eisen voor de lucht- en ruimtevaart toe op het gebied van veiligheid, traceerbaarheid en risicomanagement. Deze certificering opent deuren naar de lucht- en ruimtevaartmarkt en toont uw streven naar uitmuntendheid aan. Het certificeringsproces volgt een gestructureerd traject. Een voorlopige audit controleert of de documentatie van het managementsysteem voldoet aan de eisen. Een documentatiebeoordeling onderzoekt hoe goed u de afwijkingen uit de voorlopige audit hebt opgelost. De certificeringsaudit evalueert de effectiviteit van het systeem in twee fasen. Fase 1 controleert het kwaliteitsmanagementsysteem om de certificeringsvoorwaarden te verduidelijken en de volwassenheid te beoordelen. Fase 2 richt zich op implementatie, effectiviteit en naleving. Fase 2 moet binnen zes maanden na Fase 1 plaatsvinden. De certificering wordt afgegeven zodra aan alle criteria is voldaan. Jaarlijkse surveillance-audits helpen u processen continu te optimaliseren. Hercertificering na drie jaar waarborgt continue verbetering.
Luchtvaartnormen leveren meetbare voordelen op. Gedocumenteerde procedures voor corrigerende maatregelen leiden tot lagere defectpercentages. Minder niet-conforme producten resulteren in minder herwerk en afgekeurde producten. De productiekosten dalen. Gestructureerde documentatie maakt het leren voor nieuwe medewerkers gemakkelijker door giswerk te elimineren. Bedrijven die voldoen aan de luchtvaartnormen krijgen toegang tot nieuwe markten. Geregistreerde bedrijven ervaren een hogere klanttevredenheid.
Precisie-engineering begint met een juiste instelling en verificatie. U moet controleren of de gereedschappen, opspaninrichtingen en programma's overeenkomen met het productieplan voordat u onderdelen gaat produceren. Deze discipline voorkomt kostbare fouten en garandeert een consistente output.
De eerste stappen voor het implementeren van kwaliteitscontrole volgen een logische volgorde. Ten eerste, controleer de instelling door te bevestigen dat de gereedschappen, opspaninrichtingen en het programma overeenkomen met het productieplan. Ten tweede, voer een proefbewerking uit met alle bewerkingsstappen. Ten derde, voer een CMM-maatcontrole uit om elke aangegeven afmeting te meten ten opzichte van de tekening of het 3D-model. Ten vierde, documenteer alle metingen in een eerste artikelinspectierapport (FAIR) en markeer afwijkingen. Ten vijfde, dien het FAIR ter goedkeuring in bij de klant voordat de volledige productie van start gaat.
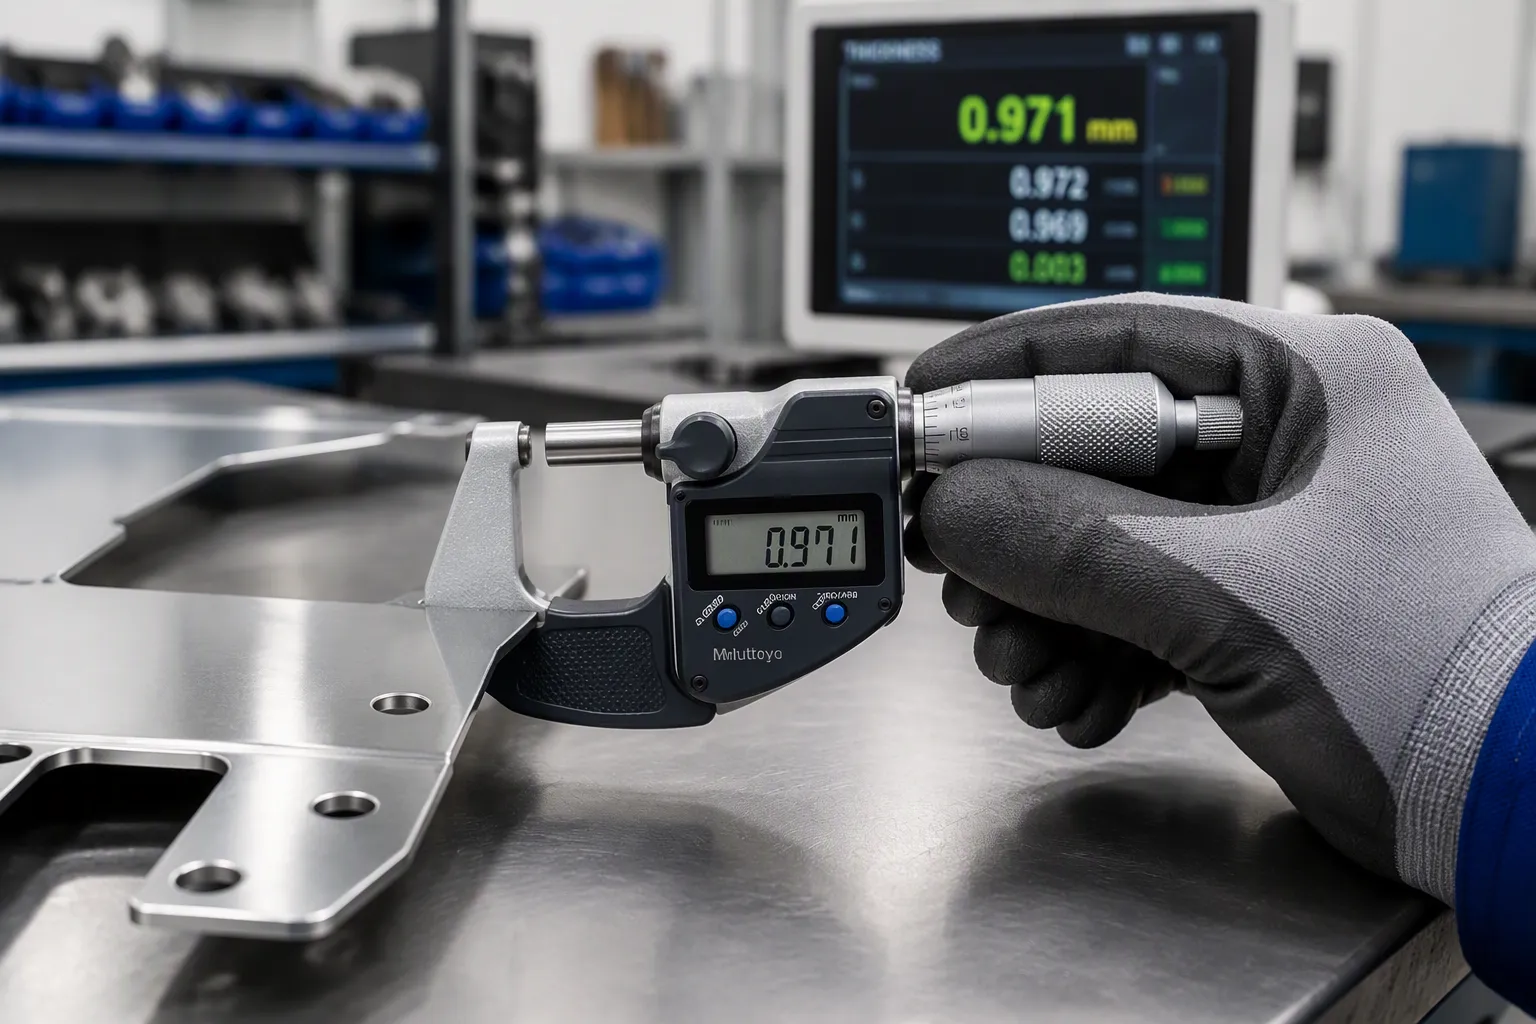
Voordat de productie begint, moet u ook een ISO 9001-kwaliteitsmanagementsysteem implementeren. Dit systeem zorgt voor traceerbaarheid, standaardisatie en continue verbetering. Voer een Design for Manufacturability-beoordeling uit om het ontwerp te analyseren op mogelijke defecten. Let op nauwe toleranties, buigontlasting en problemen met de plaatsing van gaten. Voer een inkomende kwaliteitscontrole uit om de materiaalkwaliteit, dikte en oppervlakteafwerking te verifiëren met behulp van micrometers en leverancierscertificaten.
Coördinatenmeetmachines transformeren tolerantiecontrole van handmatige schatting naar nauwkeurige meting. Deze systemen leveren een nauwkeurigheid die handmatige methoden niet kunnen evenaren. Verschillende typen CMM's zijn geschikt voor verschillende toepassingen.
Type | Ontwerp | Het beste voor | Typische nauwkeurigheid |
|---|---|---|---|
Brug CMM | Een beweegbare brug over een vaste granieten tafel. | Kleine tot middelgrote precisieonderdelen (het meest voorkomende type) | ±1,0 – 3,0 μm |
Portaal CMM | Brug ondersteund door twee verhoogde poten, werkstuk blijft vastzitten | Grote onderdelen (carrosseriepanelen, lasconstructies >1 m) | ±3,0 – 10,0 μm |
Cantilever CMM | De meetarm steekt slechts aan één kant uit en is aan drie zijden open. | Lange, smalle onderdelen; gemakkelijke toegang voor de operator. | ±3,0 – 8,0 μm |
Horizontale arm CMM | Horizontale meetarm, vaak met twee armen voor gelijktijdige meting. | Grote plaatstalen onderdelen, carrosserie van auto's | ±5,0 – 15,0 μm |
Draagbare CMM | Gelede arm of lasertracker, geen vaste tafel | Inspectie ter plaatse, grote constructies die niet verplaatsbaar zijn | ±10,0 – 50,0 μm |
Het CMM-meetproces bestaat uit vijf stappen. De instel- en uitlijnfase omvat het vastzetten van het werkstuk op de granieten tafel en het vaststellen van een coördinatensysteem door bekende referentieoppervlakken aan te raken. De kalibratie van de meetstift gebeurt door deze te kalibreren met een nauwkeurige referentiesfeer met een bekende diameter. De programma-uitvoering volgt een vooraf geschreven meetprogramma om specifieke punten op het werkstuk aan te raken. De dataverwerking past geometrische kenmerken aan de gemeten punten aan. De rapportgeneratie vergelijkt elk gemeten kenmerk met de nominale afmeting en tolerantie.
De softwarelaag zet ruwe coördinaten om in technische beslissingen. Bewegingsbesturing en data-acquisitie synchroniseren de asbeweging met de triggering van de meetsonde. CAD-uitlijning en GD&T-evaluatie vergelijken de gemeten gegevens met de CAD-nominale waarden en passen referentiestructuren toe volgens de tekening. Rapportage en traceerbaarheid genereren inspectieverslagen, SPC-geschikte data-exports en conformiteitsdocumentatie. De mogelijkheden van de software beperken vaak wat een CMM kan evalueren. Geavanceerde GD&T-evaluatie, vrije-vormanalyse en geautomatiseerde inspectieroutines zijn evenzeer afhankelijk van de softwareconfiguratie als van de machinemechanica.
CMM's controleren meerdere soorten toleranties. Positietoleranties bepalen de positie van gatencentra, sleufmiddenvlakken en penassen ten opzichte van het gespecificeerde referentiekader. Oriëntatietoleranties berekenen de loodrechtheid, parallelliteit en hoekigheid op basis van de gemeten oriëntatie van een oppervlak of as ten opzichte van een referentiekader. Vormtoleranties beschrijven de vorm van een enkel kenmerk onafhankelijk van referentiekaders. Rondloop- en concentriciteitstoleranties bepalen de as van een referentiecilinder en meten de afwijking van gerelateerde kenmerken ten opzichte van die as.
Om de nauwkeurigheid van de CMM te behouden, moet u de foutbronnen beheersen. Een temperatuurvariatie van ±1 °C veroorzaakt een fout van ±2–5 µm op aluminium onderdelen van 100 mm. Vloertrillingen leiden tot een slechte herhaalbaarheid van scanmetingen. Een verkeerde kalibratie van de meetsonde introduceert een systematische afwijking in de afmetingen. Een slechte fixatie zorgt voor willekeurige spreiding bij herhaalde metingen. Een verkeerde uitlijning van het referentiepunt verspreidt de globale fout naar alle onderdelen.
De productie van medische hulpmiddelen vereist nauwe toleranties. Lasergesneden gaten, randen en uitsparingen vereisen doorgaans een tolerantie van ±0,005″–0,010″. Gevormde afmetingen en flenslengtes vereisen een tolerantie van ±0,010″–0,030″. Buighoeken vereisen een tolerantie van ongeveer ±1°. Afmetingen over de buigrichting, lasverbindingen en vlakheid van grote, dunne panelen vereisen projectspecifieke toleranties.
Het toepassen van strikte toleranties op elke afmeting kan de complexiteit en kosten van de productie onnodig verhogen. Identificeer de afmetingen die echt cruciaal zijn voor de pasvorm en functionaliteit en hanteer voor andere afmetingen praktische toleranties voor plaatmetaal.
De materiaalkwaliteit bepaalt de uiteindelijke prestaties van het product. U moet controleren of het binnenkomende materiaal aan de specificaties voldoet voordat de productie begint. Testen en traceerbaarheid beschermen uw klanten en uw bedrijf.
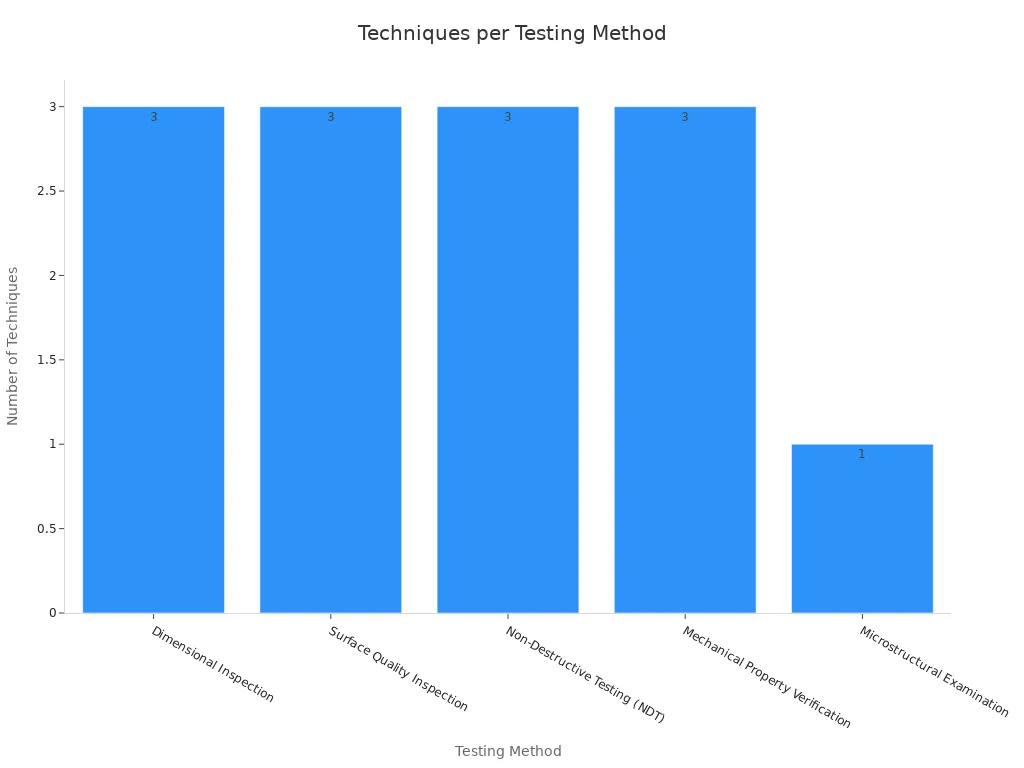
Meerdere testmethoden garanderen de kwaliteit van plaatmetaal. Dimensionale inspectie controleert de dikte, vlakheid, breedte, lengte en positie van gaten aan de hand van technische tekeningen en toleranties. Coördinatenmeetmachines, optische profilometrie en laserscanning ondersteunen deze inspectie. Oppervlaktekwaliteitsinspectie detecteert krassen, putjes, walssporen, aanslag en onregelmatigheden in de coating. Visuele inspectie, profilometers en penetrantonderzoek ondersteunen de oppervlaktebeoordeling. Niet-destructief onderzoek inspecteert de interne en oppervlakte-integriteit zonder het materiaal te beschadigen. Ultrasoon onderzoek, wervelstroomonderzoek en magnetisch deeltjesonderzoek dienen dit doel. Verificatie van de mechanische eigenschappen bevestigt dat het plaatmetaal voldoet aan de eisen van de toepasselijke normen. Trekproeven, hardheidsproeven en buigproeven verifiëren deze eigenschappen. Microstructureel onderzoek onthult de korrelstructuur, faseverdeling, insluitselgehalte en kenmerken van de coatinglaag die niet zichtbaar zijn bij oppervlakte-inspectie.
In de automobielindustrie vereisen strenge kwaliteitsnormen (klasse A) voor oppervlakken dat er geen zichtbare defecten zijn op blootgestelde carrosseriedelen. Oppervlaktekwaliteitsinspectie en dimensionale inspectie zijn daarom van cruciaal belang.
Materiaaltraceerbaarheid vermindert de impact van productterugroepacties. Snelle identificatie van de bron van defect materiaal en alle gebruiksmomenten maakt gerichte isolatie mogelijk in plaats van een grootschalige terugroepactie. Nauwkeurige batchdefinities voorkomen onnodig grootschalige terugroepacties door precieze isolatie van de getroffen materialen mogelijk te maken. Tests met zowel voorwaartse als achterwaartse traceerbaarheid zorgen ervoor dat het systeem alle getroffen producten en grondstoffen kan identificeren.
Recordconditie | Invloed op herinnering |
|---|---|
Compleet | Besmette partijen kunnen worden geïsoleerd; inperking volgt na vaststelling van de blootstelling. |
Gedeeltelijk | Aannames vereist; bredere inperking kan nodig zijn. |
Vermist | Ruime afwijzing of terugroepactie vanwege onvermogen om de geschiedenis te verzoenen. |
HPS Dit laat zien hoe een focus op kwaliteitscontrole producten, winst en mensen beschermt. Het bedrijf heeft een uitgebreid systeem ontwikkeld dat defecten opspoort vóór verzending.
HPS Het bedrijf beschikt over een eigen kwaliteitscontroleteam van 11 inspecteurs die in elke productiefase grondige controles uitvoeren. Deze inspecteurs werken in 10 kwaliteitscontrolefasen met behulp van 6 verschillende testapparatuur. De testapparatuur omvat een koppelmeter, hardheidsmeter, wrijvingsmeter, röntgenapparaat voor coatingdiktemeting, treksterktemeter en 3D-scanner. Deze apparatuur maakt een uitgebreide verificatie mogelijk van de dimensionale nauwkeurigheid, materiaaleigenschappen en oppervlaktekwaliteit.
HPS Heeft de Intertek Verified Certification (certificaatnummer 474194629_P+T) behaald, uitgegeven door Intertek en geldig van 31-07-2025 tot en met 30-07-2026. De leverancier is tevens ter plaatse geverifieerd door medewerkers van Alibaba.com en een onafhankelijk verificatiebureau, waarbij het verificatierapport is afgegeven door Intertek. HPS wordt omschreven als een IATF 16949-gecertificeerde fabrikant van plaatwerk en metaalbewerking.
We hebben een eigen kwaliteitscontroleteam van 11 inspecteurs die in elke productiefase grondige controles uitvoeren. Hoewel we geen specifieke certificeringen hebben, garanderen onze 22 jaar exportervaring en de verificatie ter plaatse hoge kwaliteitsnormen.
Deze combinatie van certificeringen, apparatuur en ervaren personeel maakt het mogelijk HPS Om een constante kwaliteit te garanderen bij elke productierun. De aanpak van het bedrijf op het gebied van kwaliteitscontrole van plaatmetaal weerspiegelt een cultuur van continue verbetering en klantgerichtheid.
De keuze van uw productiepartner bepaalt de kwaliteit van uw product en uw zakelijk succes. U moet potentiële partners zorgvuldig evalueren voordat u een samenwerking aangaat.
Het proces en de apparatuur die aansluiten op uw specifieke eisen staan voorop. De fabrikant moet beschikken over de juiste machines en mogelijkheden voor uw specifieke behoeften. Technische ondersteuning en ontwerp gericht op maakbaarheid zorgen ervoor dat uw ontwerp wordt omgezet in produceerbare onderdelen. Kwaliteitscontroles en inspectiemogelijkheden bepalen of defecten uw fabriek bereiken. De betrouwbaarheid van de levertijd en de beschikbare capaciteit beïnvloeden uw productieplanning. De totale kosten omvatten secundaire bewerkingen en coördinatie, niet alleen de offerteprijs. Communicatie, versiebeheer en procedures voor het oplossen van problemen bepalen uw samenwerkingsrelatie. Financiële en operationele stabiliteit zijn belangrijk voor vervolgopdrachten.
Tijdens uw evaluatie dient u specifieke kwaliteitscontroleprocedures te verifiëren. Een eerste beoordeling bevestigt dat de fabrikant problemen opspoort vóór de volledige productie. Controles tijdens het productieproces waarborgen de kwaliteit gedurende de gehele productie. Een eindinspectie voorkomt dat defecte onderdelen worden verzonden. De meetapparatuur moet voldoen aan uw tolerantie-eisen. De procedures voor het afhandelen van afwijkingen bepalen hoe de fabrikant problemen aanpakt. Documentatieprocedures zorgen ervoor dat u, indien nodig, conformiteitscertificaten en materiaaltestrapporten ontvangt. De inspectiemethode moet aansluiten op het risico van het onderdeel. Probleembeheersing, onderzoek naar de grondoorzaak, communicatie over de impact en preventie van herhaling tonen een volwaardig kwaliteitssysteem aan.
Een uitgebreide evaluatie omvat meerdere dimensies. Certificering van het kwaliteitsmanagementsysteem biedt validatie door een derde partij. Productiecapaciteiten bepalen of de fabrikant aan uw specificaties kan voldoen. Branchecertificeringen openen deuren naar gereguleerde markten. Productiecapaciteit beïnvloedt de levertijden. De betrouwbaarheid van de levertijden heeft invloed op uw verplichtingen jegens klanten. De kwalificaties van het personeel bepalen de kwaliteit van de uitvoering. Communicatiepraktijken geven vorm aan de projectcoördinatie. Financiële stabiliteit beschermt uw toeleveringsketen. Validatie door middel van fabrieksaudits en pilotprojecten bevestigt beweringen.
Voordat u een samenwerking aangaat, dient u de kwaliteitsnormen, inspectieprocedures en certificeringen van het bedrijf te controleren. Vraag naar de eerste-artikelinspectie, tussentijdse maatcontroles, lasintegriteit en structurele testen, eindinspectie en prestatievalidatie, en het gebruik van coördinatenmeetmachines. Een fabrikant met een robuuste kwaliteitscontrole voor plaatmetaal zal deze vragen direct beantwoorden en de bijbehorende documentatie verstrekken.
Bij de precisiebewerking van plaatmetaal bestaan er veelvoorkomende uitdagingen. Terugvering en metaalmoeheid veroorzaken onnauwkeurigheden wanneer het metaal na het buigen terugkeert naar zijn oorspronkelijke vorm. Gereedschapsslijtage en kalibratiefouten leiden tot inconsistente afmetingen en oppervlaktedefecten. Thermische uitzetting in dunne platen vervormt dunne metalen tijdens het snijden of vormen. Tolerantiestapeling in assemblages verhindert een goede passing wanneer dimensionale variaties zich ophopen over meerdere componenten. Beperkingen in de mogelijkheden van de apparatuur betekenen dat sommige ontwerpen specifieke machines vereisen die niet bij alle fabrikanten beschikbaar zijn. De kosten van gereedschap maken speciaal gereedschap onrendabel voor kleine volumes. Kwaliteitscontrole en inspectie vereisen risicogebaseerde strategieën om afmetingen en materialen effectief te verifiëren. Lasvervorming veroorzaakt deformatie die nabewerking na het lassen vereist.
U moet een balans vinden tussen kosten en kwaliteit zonder de structurele integriteit in gevaar te brengen. U moet strakke levertijden halen en tegelijkertijd hoge normen handhaven. U moet de verwachtingen van de klant managen door middel van heldere communicatie en vroegtijdige betrokkenheid. Een fabrikant met een sterke kwaliteitscontrole helpt u deze uitdagingen succesvol aan te gaan.
Kwaliteitscontrole is geen optie, maar vormt de basis voor veiligheid, precisie en succes op lange termijn in de plaatbewerking. Slechte kwaliteitscontrole in de plaatbewerking leidt tot structurele defecten, financiële verliezen en reputatieschade. Effectieve kwaliteitscontrole zorgt voor consistentie, naleving van de regels en klanttevredenheid. HPS Dit illustreert hoe een streven naar kwaliteit producten, winst en mensen beschermt. Geef de voorkeur aan fabrikanten met gedocumenteerde kwaliteitsprocessen, certificeringen en een cultuur van continue verbetering.
Voor algemeen kwaliteitsmanagement moet u prioriteit geven aan ISO 9001, en voor werkzaamheden in de lucht- en ruimtevaartsector aan AS9100. HPS Beschikt over de IATF 16949-certificering, wat aantoont dat het bedrijf zich houdt aan de kwaliteitsnormen van automobielkwaliteit.
Kwaliteitscontrole spoort defecten op vóór verzending. Deze aanpak elimineert kosten voor herwerk, afval en terugroepacties. U bespaart materiaal, arbeid en machinetijd doordat elk onderdeel in één keer aan de specificaties voldoet.
Traceerbaarheid maakt het mogelijk om defect materiaal snel te isoleren. Volledige registratie maakt gerichte isolatie mogelijk in plaats van grootschalige terugroepacties. HPS Zorgt voor documentatie die uw bedrijf beschermt tegen kostbare aansprakelijkheidsrisico's.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska