Het ontwerpen van onderdelen voor plaatbewerking vereist een fundamenteel andere aanpak dan CNC-bewerking of 3D-printen. Bij plaatbewerking wordt een plat stuk metaal gesneden, gestanst en gevouwen tot een 3D-structuuronderdeel. Hoewel moderne CAD-software ingenieurs in staat stelt om vrijwel elke complexe geometrie te tekenen, is het vertalen van die digitale lijnen naar fysieke, kosteneffectieve metalen onderdelen waar Design for Manufacturing (DFM) cruciaal wordt.
Het niet optimaliseren van uw ontwerpen voor de fabrieksvloer leidt vaak tot ernstige materiaalvervorming, scheuren in bochten, hogere afvalpercentages en vertragingen in de productietijd. Omgekeerd versnelt een goed geoptimaliseerde DFM-strategie niet alleen het productieproces, maar kan ook de gereedschaps- en arbeidskosten drastisch verlagen. In deze uitgebreide handleiding nemen we u mee door de essentiële best practices voor plaatmetaalontwerp en belichten we de meest voorkomende fouten die u moet vermijden.
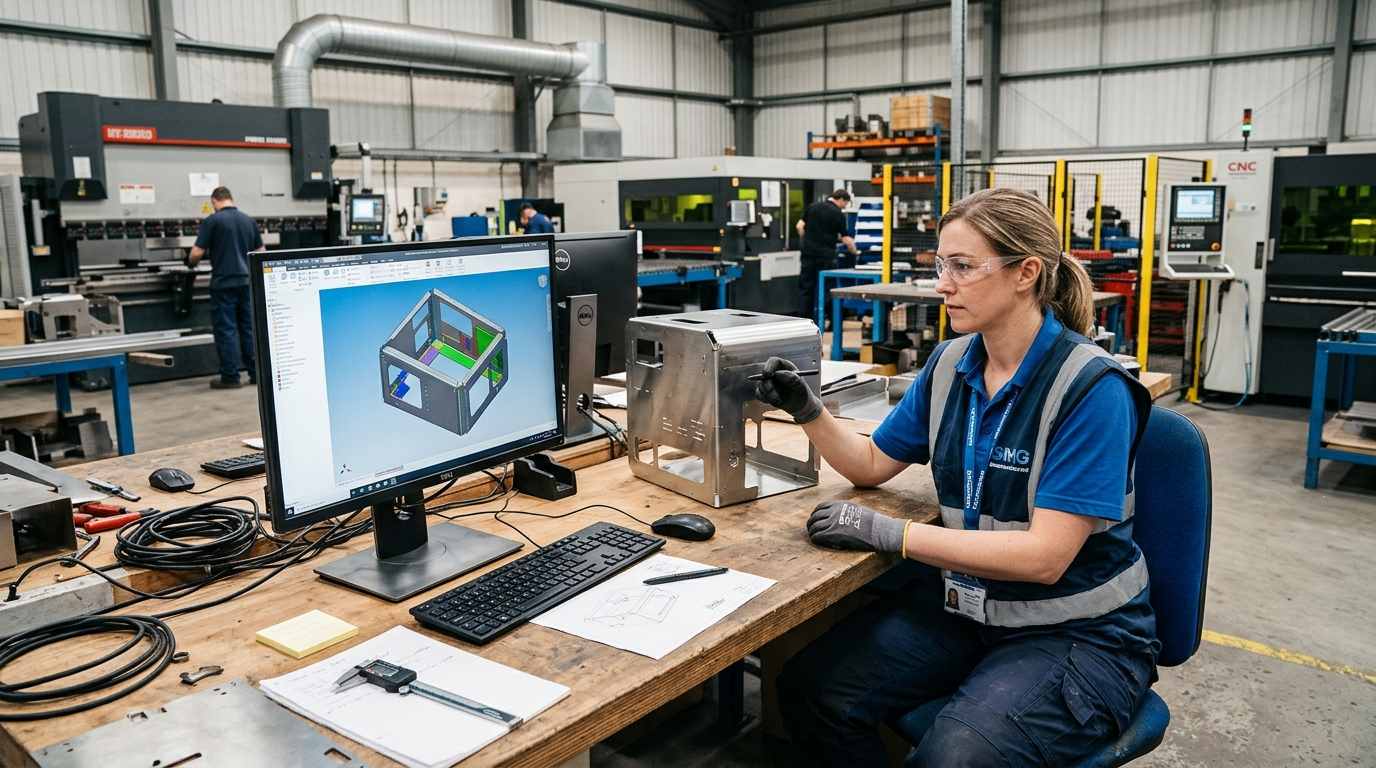
De meest fundamentele regel bij het ontwerpen van plaatmetaal draait om buigen. Wanneer een vlakke plaat door een kantbank in een V-vormige matrijs wordt geperst, rekt het materiaal aan de buitenkant van de buiging uit, terwijl het materiaal aan de binnenkant wordt samengedrukt. Om te voorkomen dat het metaal breekt of vervormt, moeten ingenieurs de juiste binnenbuigradius specificeren.
Als algemene vuistregel geldt dat de binnenste buigradius minstens gelijk moet zijn aan de materiaaldikte (1T). Voor hardere materialen zoals hoogwaardig koolstofstaal of bepaalde aluminiumlegeringen van luchtvaartkwaliteit kan deze minimale radius verhoogd moeten worden tot 2T of 3T om scheuren te voorkomen. Om de productiekosten laag te houden, is het bovendien raadzaam om een uniforme buigradius te hanteren voor alle buigingen op één onderdeel. Dit voorkomt dat de operator van de kantbank tijdrovende gereedschapswisselingen tussen de buigingen moet uitvoeren.
Het plaatsen van gaten, sleuven of uitsparingen te dicht bij een buiglijn is een klassieke ontwerpfout. Tijdens het buigproces wordt het materiaal nabij de buiglijn blootgesteld aan extreme spanning. Als een gat zich in deze vervormingszone bevindt, zal het uitrekken tot een ovale vorm, waardoor het onbruikbaar wordt voor het inbrengen van bevestigingsmateriaal of voor structurele uitlijning.
Om de integriteit van uw constructie te waarborgen, moet de afstand van de rand van een gat tot het begin van de buiging minstens 2,5 keer de materiaaldikte plus de buigradius (2,5T + R) bedragen. Deze regel is vooral belangrijk bij het ontwerpen van complexe constructies. Behuizingen van plaatmetaal op maat die een nauwkeurige uitlijning van interne moederborden en koelventilatoren vereisen. Als een gat vanwege ruimtegebrek in de buurt van een buiging moet worden geplaatst, moet uw productiepartner het gat mogelijk na het buigproces ponsen, wat de nabewerkingskosten aanzienlijk verhoogt.
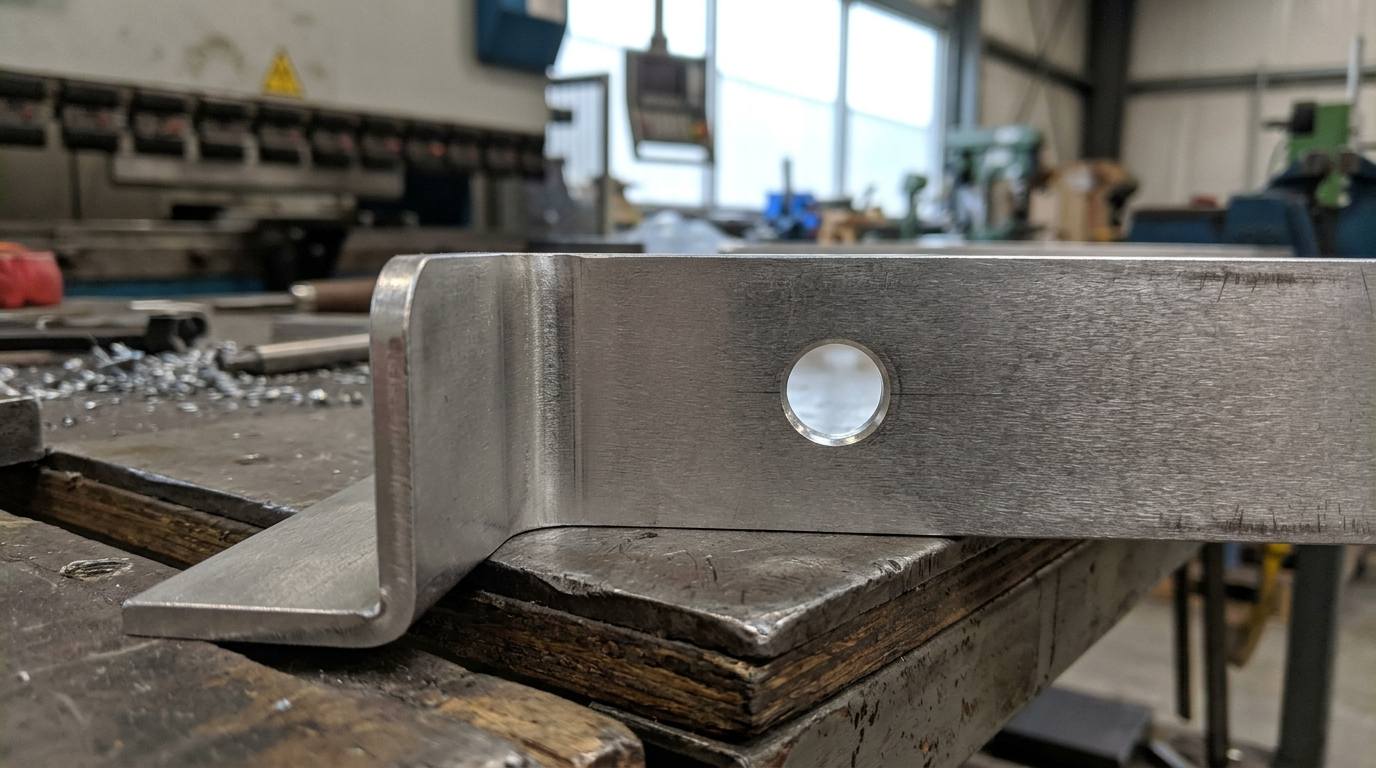
Wanneer een vlakke plaat vlak bij de rand wordt gebogen, kan het aangrenzende materiaal scheuren. Om dit te voorkomen, moeten ingenieurs buigontlasting aanbrengen. Een buigontlasting is een kleine inkeping die direct naast de buiglijn in het materiaal wordt gesneden, waardoor het metaal de nodige ruimte krijgt om op natuurlijke wijze uit te rekken.
De breedte van een buigontlasting moet minstens gelijk zijn aan de materiaaldikte, en de diepte ervan moet iets voorbij de buigradius reiken. Evenzo zal het aanbrengen van afschuiningen of afgeronde hoeken op scherpe hoeken vóór het snijden van het metaal de onderdelen niet alleen veiliger maken voor assemblagemedewerkers, maar ook de hechting van poedercoatings verbeteren.
Zelfs ervaren werktuigbouwkundigen zien soms de fysieke beperkingen van zware machines over het hoofd. Hieronder volgen de meest voorkomende fouten die het fabricageproces verstoren:
Het specificeren van onnodig krappe toleranties: Hoewel CNC-bewerking gemakkelijk toleranties van ±0,005 inch kan bereiken, is het eisen van dezelfde precisie van een plaatmetaalkantbank zowel onrealistisch als kostbaar. Tenzij een specifiek bevestigingspunt strikte nauwkeurigheid vereist, kunt u het beste uitgaan van standaard plaatmetaaltoleranties (doorgaans ±0,015 inch). Overtoleranties dwingen de fabrikant tot het gebruik van gespecialiseerd gereedschap en verhogen het afvalpercentage, wat uw factuur opdrijft.
Het ontwerpen van onmogelijke gesloten geometrieën: Een kantbank heeft fysieke ruimte nodig voor de bovenste stempel en de onderste V-matrijs om te kunnen functioneren. Het ontwerpen van een hoge, smalle U-vorm of een volledig gesloten doos zonder ruimte voor het gereedschap maakt het onmogelijk om het onderdeel te buigen. Bij het ontwerpen van onderdelen zoals Precisie plaatmetalen beugelsVisualiseer altijd de volgorde van de vouwen en zorg ervoor dat de machine voldoende ruimte heeft om na elke buiging terug te trekken.
Het negeren van speling bij het inbrengen van hardware: Het gebruik van zelfklemmende bevestigingsmiddelen (zoals PEM-moeren en afstandhouders) is een uitstekende manier om sterke schroefdraad in dun plaatmetaal aan te brengen. Het te dicht bij een verticale wand of bocht plaatsen van deze bevestigingsmiddelen kan er echter voor zorgen dat de pers voor het inbrengen van de bevestigingsmiddelen niet over het gat past. Raadpleeg altijd de specificaties van de fabrikant van de bevestigingsmiddelen voor de minimale afstandseisen.
De keuze voor de juiste verbindingsmethode tussen meerdere plaatmetalen componenten is een cruciale overweging bij Design for Manufacturing (DFM). Hoewel robotgestuurd en handmatig TIG/MIG-lassen een uitzonderlijke structurele stijfheid biedt – ideaal voor de constructie van Zware apparatuurrekken—Lassen brengt extreme hitte met zich mee. Deze hitte kan ervoor zorgen dat dun plaatmetaal vervormt, waardoor nabewerking zoals rechtzetten en slijpen kostbaar is om de esthetische afwerking te herstellen.
Ingenieurs zouden waar mogelijk mechanische bevestigingsmethoden moeten overwegen. Het ontwerpen van kruisende lipjes en sleuven, het gebruik van industriële klinknagels of zelfklemmende bevestigingsmaterialen kan de montagetijd aanzienlijk verkorten. Mechanische bevestiging maakt het ook mogelijk om het product plat verpakt te verzenden, wat de internationale vrachtkosten aanzienlijk verlaagt in vergelijking met het verzenden van volledig gelaste, holle behuizingen.
Een echt geoptimaliseerd plaatwerkontwerp vereist een gezamenlijke inspanning van uw productontwikkelingsteam en de productieafdeling. Door strikt de DFM-principes te volgen – het standaardiseren van buigradii, het respecteren van de speling tussen gaten en het ontwerpen met het oog op toegankelijkheid van gereedschap – kunt u knelpunten elimineren voordat de eerste plaat metaal wordt gesneden.
Bij Huapusheng biedt ons toegewijde engineeringteam proactieve DFM-analyses voor elk project. We beoordelen uw 3D CAD-bestanden om potentiële productierisico's te identificeren en kostenbesparende aanpassingen voor te stellen. Zo zorgen we ervoor dat uw hardware probleemloos schaalbaar is van prototype tot massaproductie. Dien uw ontwerpen vandaag nog bij ons in en laten we samen uw volgende productierun optimaliseren.
Wat is de meest voorkomende oorzaak van het bezwijken van een plaatmetalen onderdeel tijdens het buigen?
De meest voorkomende oorzaak van schade is metaalbreuk, veroorzaakt door een te kleine binnenbuigradius voor de betreffende materiaaldikte of -hardheid. Houd u altijd aan de minimale buigradius (meestal 1T) zodat het metaal kan uitrekken zonder te scheuren.
Kan ik meerdere verschillende buigradii op één onderdeel toepassen?
Hoewel CAD-software het toelaat, wordt het gebruik van meerdere verschillende buigradii op één onderdeel ten zeerste afgeraden. Het dwingt de operator van de kantbank om de machine te stoppen en de stempel en matrijs handmatig te verwisselen voor elke verschillende buiging, wat de arbeidskosten en productietijd drastisch verhoogt.
Welke invloed heeft de hitte van lasersnijden op de DFM (Design for Manufacturing)?
Als uitsparingen of gaten te dicht bij elkaar geplaatst worden, kan de geconcentreerde hitte van de fiberlaser ervoor zorgen dat de smalle metalen stroken ertussen vervormen of smelten. Het is raadzaam om de afstand tussen gestanste of lasergesneden elementen groter te houden dan de dikte van het metaal zelf.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska