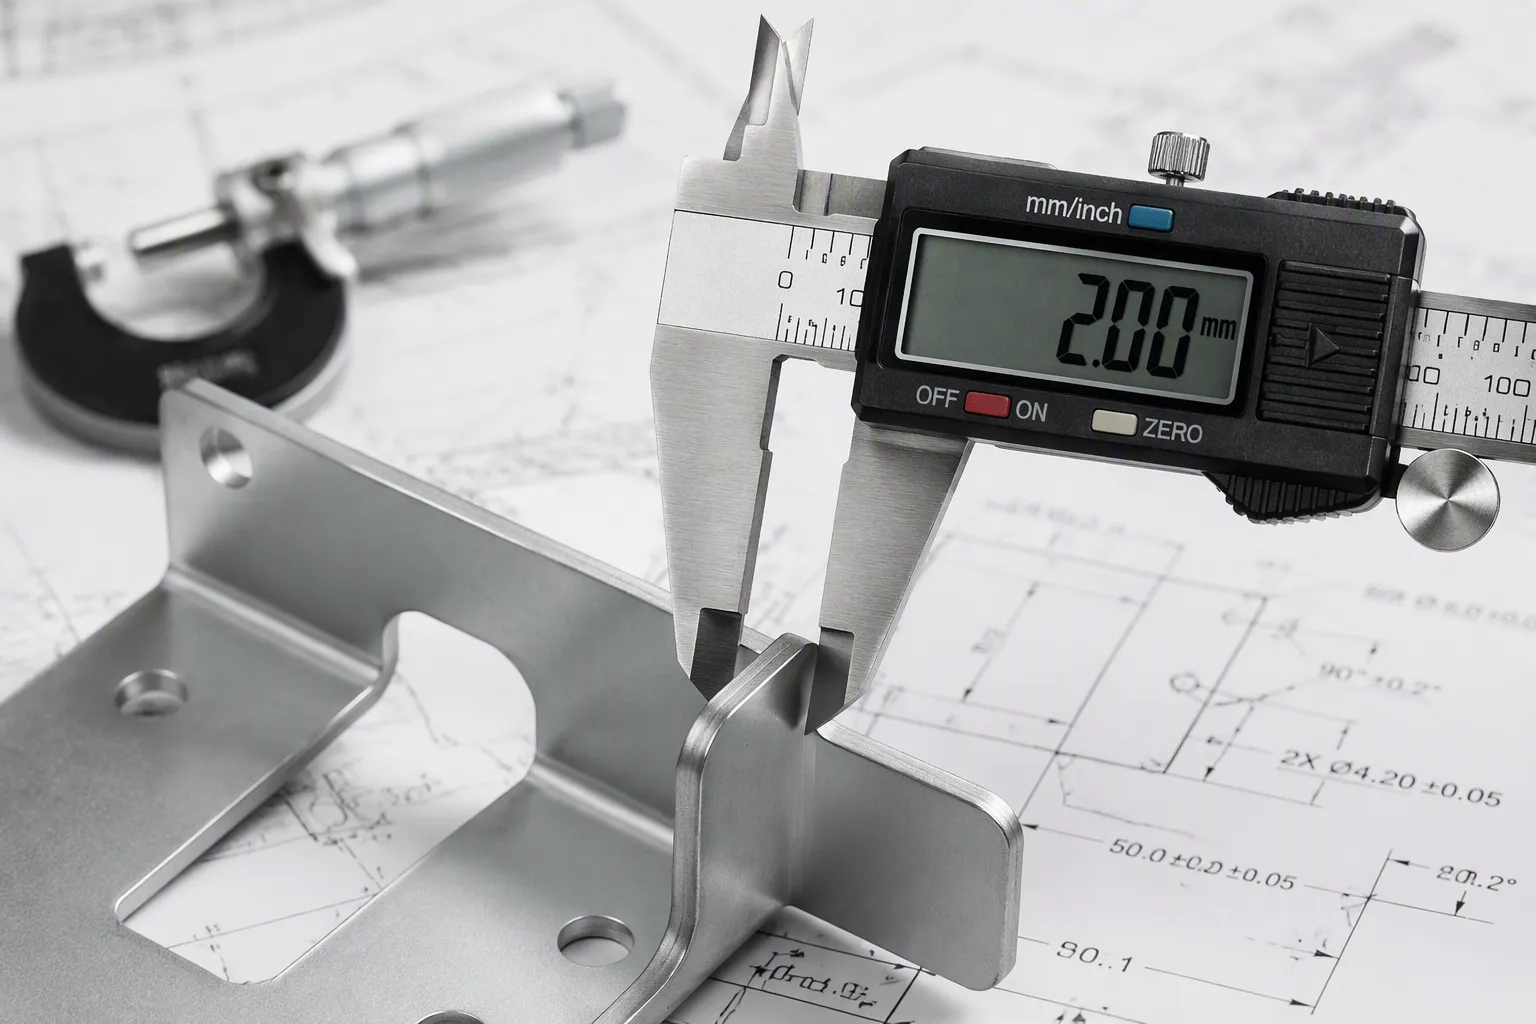
Nauwkeurige toleranties voor plaatmetaal Definieer de toelaatbare afwijking van de nominale afmetingen voor gaten, bochten en randen. Deze waarden bepalen de pasvorm, de functionaliteit en de productiekosten van het onderdeel. De standaardtolerantie voor lasergesneden onderdelen is ±0,005 inch, hoewel materiaalterugvering en gereedschapslijtage de werkelijke resultaten beïnvloeden. U moet een balans vinden tussen strikte specificaties en de kosten.
Het materiaalsoort en de dikte bepalen hoe nauw de toleranties kunnen zijn. Zachtere metalen zoals aluminium laten nauwere toleranties toe dan staal.
Specificeer nauwe toleranties alleen voor kritische onderdelen die de pasvorm en functionaliteit beïnvloeden. Gebruik standaardtoleranties voor al het andere om kosten te besparen.
Overmatige toleranties verhogen de kosten en de doorlooptijd zonder de kwaliteit te verbeteren. Werk vroegtijdig samen met uw fabrikant om realistische toleranties vast te stellen.
Verschillende variabelen bepalen de precisie die u kunt bereiken bij het vervaardigen van uw plaatwerkonderdelen. Door deze beperkingen te herkennen, kunt u realistische toleranties voor plaatwerk specificeren en onnodige kosten vermijden.
Materiaaleigenschappen bepalen de basis voor alle toleranties in plaatmetaal. Buigen is het belangrijkste proces dat de uiteindelijke geometrie beïnvloedt, en het materiaalsoort heeft hier de grootste invloed. Zachtere metalen zoals aluminium laten kleinere toleranties toe dan staal of roestvrij staal. De volgende grafiek illustreert het verband tussen materiaalsoort, dikte en haalbare binnenradius.
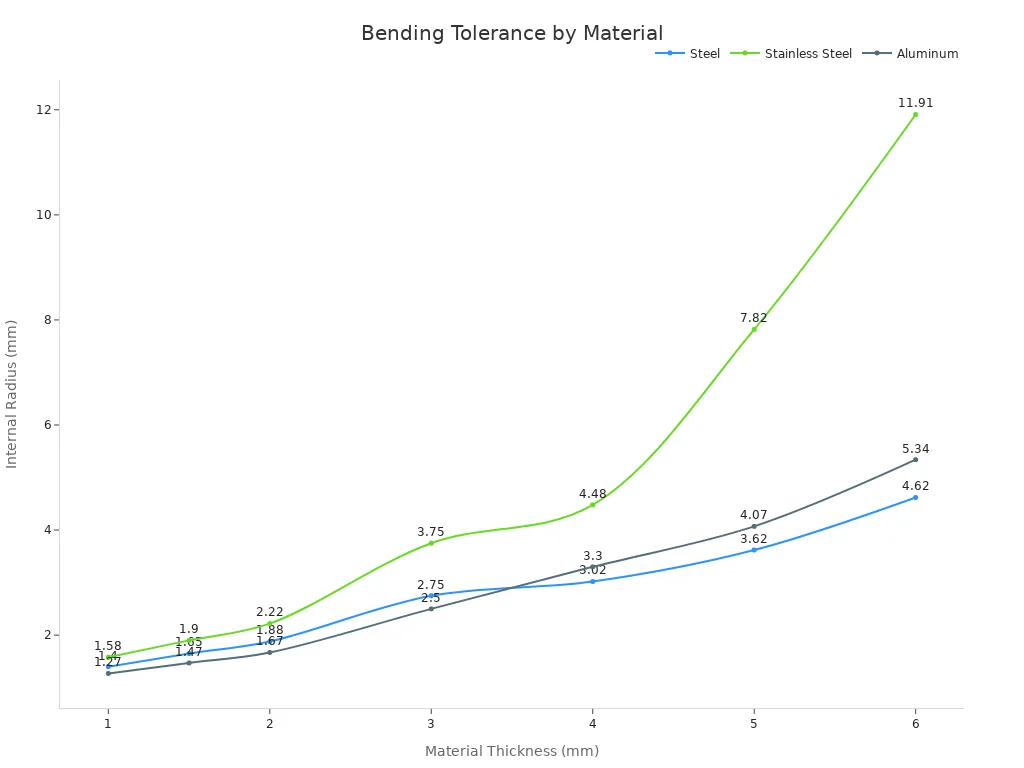
De dikte van plaatmetaal is slechts een nominale waarde; de werkelijke materiaaldikte kan binnen de specificatielimieten variëren. Deze variatie is van cruciaal belang wanneer er nauwe toleranties gelden voor een gefabriceerd onderdeel.
Staal vereist meer buigkracht en dikkere platen rekken of comprimeren ongelijkmatig langs de buiglijn. Dünnere platen zijn gemakkelijker te snijden, maar gevoeliger voor kromtrekken tijdens het lassen.
Snijtechnologie | Diameter tolerantie | Randkenmerken |
|---|---|---|
CNC-vezellaser | ±0,12 mm | Licht taps toelopend, door warmte beïnvloede zone |
CNC-revolverponsen | ±0,05 mm | Strakke verticale randen, geen hitte-effecten. |
CNC-ruimen (nabewerking na frezen) | ±0,015 mm | Perfect rond, braamvrij |
Lasersnijden biedt flexibiliteit, maar introduceert een door warmte beïnvloede zone en een lichte tapsheid. Ponsen zorgt voor een grotere consistentie in de gatdiameters. Standaard commerciële normen staan een tolerantie van ±0,1 mm tot ±0,15 mm toe voor gaten met een diameter kleiner dan 30 mm.
De staat van het gereedschap heeft direct invloed op de haalbare toleranties. Een kleinere speling tussen de stempel en de matrijs leidt tot meer slijtage van de stempel tijdens lange productieruns in vergelijking met bewerkingen met een grotere speling. Operators moeten de opgebouwde slijtage controleren om te bepalen of het bestaande gereedschap kleinere spelingen aankan. Een kleine speling vereist extra controle van de uitlijning vóór elke instelling en bewerking.
Elke extra bewerking introduceert zijn eigen variatie. De tolerantiestapeling neemt toe tijdens de vormings-, pons-, buig- en assemblagefasen. Onderdelen die te dicht bij een buiglijn geplaatst zijn, vervormen tijdens het vormen. De tolerantie voor de afstand tussen buigingen bedraagt doorgaans ±0,381 mm. Minder bewerkingen betekenen over het algemeen kleinere cumulatieve toleranties.
Elk onderdeel van plaatmetaal heeft zijn eigen tolerantiebereik. U moet deze bereiken kennen voordat u uw tekening definitief maakt. De onderstaande paragrafen geven een overzicht van de typische waarden voor lasersnijden, vormen, ponsen en lassen.
Lasersnijden biedt de strakste toleranties van alle standaard plaatbewerkingsprocessen. Een fiberlaser kan een lineaire tolerantie van ±0,005 inch (±0,13 mm) bereiken voor dunne materialen. Gatdiameters liggen doorgaans binnen ±0,005 tot ±0,010 inch. De positie van een gat ten opzichte van een rand blijft meestal binnen ±0,005 tot ±0,010 inch.
Deze waarden zijn afhankelijk van de materiaaldikte. Dunne platen worden nauwkeuriger gesneden dan dikke platen. Een aluminium plaat van 1 mm heeft nauwere toleranties dan een roestvrijstalen plaat van 6 mm. De laserstraal creëert ook een lichte tapsheid aan de snijkant. Deze tapsheid voegt een extra variabele toe aan uw tolerantiebudget.
De tabel hieronder toont typische industriewaarden voor lasergesneden onderdelen.
Functie | Standaardtolerantie (typisch) | Nauwkeurigheidstolerantie (typisch) |
|---|---|---|
Lasergesneden lineaire afmeting | ±0,010″–0,020″ | ±0,005″–0,010″ |
Diameter/positie van het gat | ±0,005″–0,010″ | ±0,003″–0,005″ |
Buighoek | ±1,0° | ±0,5° |
Gevormde flenslengte | ±0,020″–0,030″ | ±0,010″–0,015″ |
Volledige gelaste constructie | ±0,060″–0,125″ | ±0,030″–0,060″ |
Deze tolerantiebereiken zijn gebaseerd op gangbare fabricagepraktijken. Ze vormen geen garantie voor de haalbaarheid van een specifieke werkplaats. De haalbare tolerantie is afhankelijk van het materiaal, de dikte, de geometrie van het onderdeel, de staat van de apparatuur en de procesvolgorde. Bevestig de exacte haalbare toleranties altijd met het engineeringteam van uw fabrikant tijdens het aanvragen van een offerte.
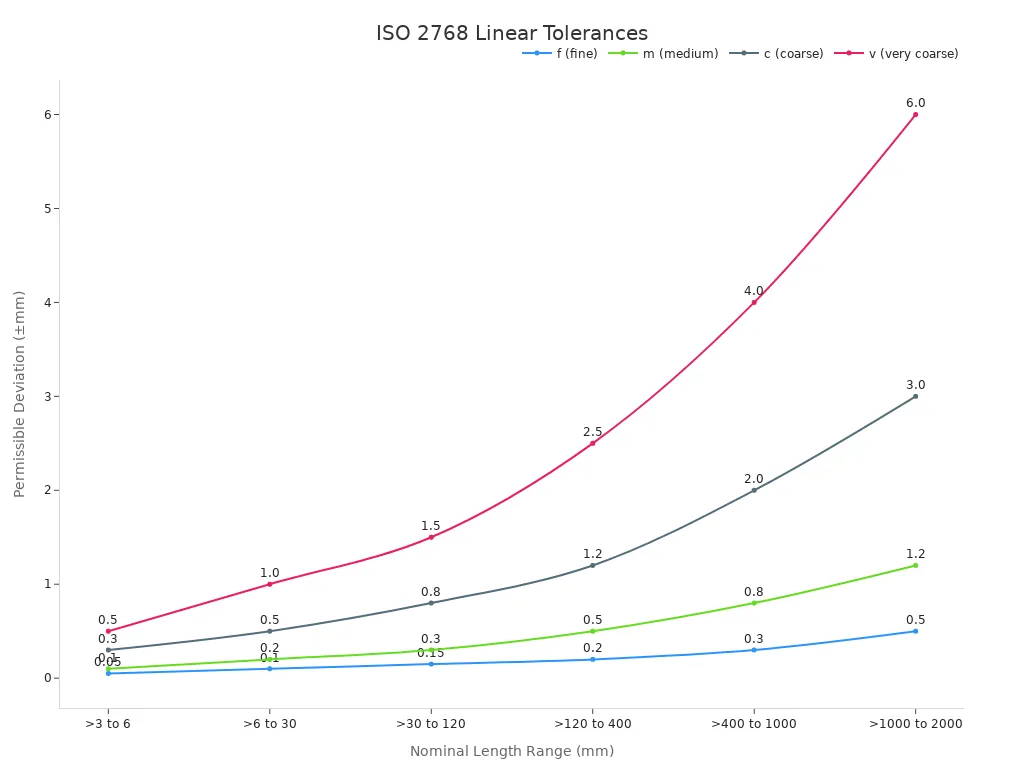
Internationale normen bieden een kader voor algemene toleranties. ISO 2768-1 definieert toelaatbare afwijkingen voor lineaire en hoekafmetingen waarvoor geen individuele tolerantieaanduiding bestaat. De norm biedt vier klassen: fijn (f), gemiddeld (m), grof (c) en zeer grof (v). Voor een nominale lengte tussen 6 en 30 mm staat de gemiddelde klasse ±0,2 mm toe. De fijne klasse staat ±0,1 mm toe. De onderstaande tabel vergelijkt deze klassen over verschillende nominale lengtebereiken.
ISO 2768-2 behandelt geometrische toleranties zoals rechtheid, vlakheid, loodrechtheid en symmetrie. Deze klassen (H, K, L) bepalen de vorm en oriëntatie wanneer er geen afzonderlijke geometrische toleranties zijn gespecificeerd. Voor een onderdeel tot 100 mm lang staat klasse K een afwijking van 0,4 mm loodrechtheid toe. Klasse H beperkt die afwijking tot 0,2 mm.
Voor alle functioneel kritische onderdelen dient u op uw tekening te verwijzen naar de tolerantieklassen volgens ISO 2768. Deze werkwijze voorkomt onduidelijkheden en geeft uw fabrikant een helder referentiepunt.
Buigen introduceert de grootste variabiliteit in de plaatbewerking. Terugvering van het materiaal, slijtage van het gereedschap en de buigvolgorde beïnvloeden allemaal de uiteindelijke hoek en flenslengte. Een standaard kantbank houdt buighoeken binnen ±1,0°. Precisiebuigen met gespecialiseerd gereedschap en compensatie bereikt ±0,5°.
De toleranties voor de flenslengte liggen doorgaans tussen ±0,020 en ±0,030 inch voor standaardwerk. Precisievorming verkleint dit tot ±0,010 tot ±0,015 inch. Deze waarden zijn gebaseerd op de aanname van een consistente materiaalbatch en goed onderhouden gereedschap.
De tolerantie tussen de buigingen is een andere cruciale afmeting. Een typische waarde is ±0,015 inch (±0,381 mm). Deze tolerantie loopt op over meerdere buigingen. Bij een onderdeel met vier buigingen kan de cumulatieve fout oplopen tot ±0,060 inch als er geen rekening wordt gehouden met de opeenstapeling van onderdelen.
De materiaaldikte speelt hier een belangrijke rol. Dikkere platen vereisen meer kracht en vertonen een grotere terugvering. Een stalen plaat van 3 mm veert meer terug dan een aluminium plaat van 1 mm. Uw fabrikant moet de buighoek aanpassen om dit te compenseren. Deze aanpassing brengt extra tijd en kosten met zich mee.
De interne buigradius heeft ook invloed op de tolerantie. Een kleine radius concentreert de spanning en verhoogt de kans op scheuren. Een ruime radius verdeelt de spanning en verbetert de consistentie. Ontwerp bij voorkeur met een radius die minstens gelijk is aan de materiaaldikte.
Revolverponsen biedt een uitstekende herhaalbaarheid van de gatdiameters. Een CNC-revolverpons behoudt onder ideale omstandigheden een nauwkeurigheid van ±0,05 mm op de gatdiameter. Deze precisie is vergelijkbaar met lasersnijden voor kleine gaten. Ponsen produceert bovendien strakke verticale randen zonder door warmte beïnvloede zones.
De tolerantie voor de positie van gaten hangt af van de positioneringsnauwkeurigheid van de machine en het aantal kenmerken van het onderdeel. Een standaard CNC-ponsmachine hanteert een tolerantie van ±0,005 tot ±0,010 inch tussen de gaten. Toleranties tussen gaten en randen vereisen meer aandacht. Wanneer u dicht bij een rand ponst (minder dan tweemaal de materiaaldikte), kan de rand door de spanning die tijdens het ponsen ontstaat naar buiten worden gedrukt. Ingenieurs moeten een tolerantie van ±0,010 inch tussen gaten en randen toestaan. Toleranties van ±0,005 inch mogen alleen worden gebruikt wanneer dit absoluut noodzakelijk is.
Inkepingen volgen vergelijkbare regels. Een inkeping die te dicht bij een buiglijn wordt gemaakt, vervormt tijdens het vormen. Houd inkepingen minimaal 2,5 keer de materiaaldikte van de buiglijn verwijderd. Deze afstand voorkomt dat de buiging materiaal in de inkeping trekt en de vorm ervan verandert.
Ponsen vereist speciaal gereedschap voor elke gatgrootte. Deze gereedschapskosten maken ponsen economisch aantrekkelijk voor grote oplages. Voor kleine oplages is lasersnijden doorgaans goedkoper omdat er geen speciaal gereedschap nodig is.
Lassen verandert de toleranties aanzienlijk. Warmte-inbreng veroorzaakt uitzetting, krimp en vervorming. Deze effecten stapelen zich op in het gehele werkstuk en zorgen ervoor dat de afmetingen buiten de specificaties vallen.
De tabel hieronder laat zien hoe lasvervorming een typische stompe lasverbinding beïnvloedt.
Parameter / Uitvoer | Waarde |
|---|---|
Gewrichtstype | Stompe verbinding (Kj=1,0) |
Plaatdikte | 12 mm |
Lasgrootte | 8 mm |
Laslengte | 500 mm |
Longitudinale krimp | 2,67 mm (5,33 mm/m) |
Transversale krimp | 0,94 mm |
Hoekvervorming | 0,254° |
Bij een lasnaad van 500 mm kan de krimp in de lengterichting (2,67 mm) al gemakkelijk de gebruikelijke montagetolerantie van ±0,5 mm overschrijden. Deze krimp zorgt ervoor dat onderdelen buiten de specificaties vallen, tenzij er voorpositionering of opspanning wordt toegepast.
De volgende tabel geeft een overzicht van veelvoorkomende vervormingstypen en hun effecten.
Vervorming / Krimptype | Typische waarde | Effect op de toleranties van de eindmontage |
|---|---|---|
Hoekvervorming | 1° tot 2° | Hierdoor draaien de panelen rond de lasnaad, wat leidt tot een verkeerde uitlijning van de contactoppervlakken en de boutgaten. |
Lineaire krimp | 0,5% tot 1,5% | De samengevoegde platen worden naar binnen getrokken, waardoor de totale afmetingen kleiner worden en kritische kenmerken mogelijk buiten de tolerantie vallen. |
Deze waarden illustreren dat zelfs matige lasnaden verplaatsingen veroorzaken die de gebruikelijke toleranties voor plaatmetaal overschrijden (bijv. ±0,3 mm per buiging). U kunt geen inschuifrails of printplaten monteren zonder voorafgaande compensatie.
De standaardtolerantie voor een gelaste constructie varieert van ±0,060 tot ±0,125 inch. Precisielassen met opspaninrichtingen en spanningsontlasting bereikt een tolerantie van ±0,030 tot ±0,060 inch. Het is raadzaam om lasconstructies waar mogelijk te voorzien van instelmogelijkheden. Sleufgaten, vulplaatjes en extra grote doorvoergaten vangen lasvervorming op zonder dat nabewerking nodig is.
Lassen introduceert ook warmtebeïnvloede zones die de materiaaleigenschappen veranderen. Deze zones kunnen aangrenzende onderdelen vervormen. U dient kritische afmetingen zoveel mogelijk uit de buurt van lasnaden te plaatsen, indien het ontwerp dit toelaat.
Inzicht in deze materiaalspecifieke tolerantiebereiken helpt u realistische plaatwerktoleranties in uw tekeningen in te stellen. In het volgende gedeelte wordt uitgelegd hoe deze individuele toleranties zich over een onderdeel combineren.
De individuele toleranties van de kenmerken van een onderdeel worden gecombineerd. Deze combinatie creëert een cumulatieve fout die een tolerantiestapeling wordt genoemd. U moet tolerantiestapelingen begrijpen om te kunnen voorspellen of uw uiteindelijke assemblage zal passen en functioneren.
Elke buiging, pons en snede introduceert een eigen afwijking. Deze afwijkingen accumuleren over het gehele onderdeel. Een enkel oppervlak kan een tolerantie van ±0,005 inch hebben, maar drie of meer buigingen kunnen de cumulatieve fout verhogen tot ±0,030 inch. In één gemeten voorbeeld varieerde de uitlijningsfout van de sleuf van 0 tot 0,3 mm. Na evaluatie van drie monsters concludeerden de ingenieurs dat de cumulatieve fout op de 'L'-afmeting tussen 0,1 en 0,5 mm lag. Deze gegevens tonen aan dat rekening moet worden gehouden met cumulatieve toleranties bij het beoordelen van de precisie van gefabriceerde plaatmetalen onderdelen.
Voorwaarde | Typische cumulatieve tolerantie |
|---|---|
Enkel oppervlak | ±0,005 inch (0,13 mm) |
Dwars over 3+ bochten | ±0,030 inch (0,76 mm) |
Buighoek | ±1° |
industriestandaarden | ISO 2768-mk, ASME Y14.5 |
Worstcaseanalyse voegt elke tolerantie toe aan de maximale limiet. Deze methode garandeert een correcte assemblage, maar dwingt vaak tot onnodig strakke toleranties voor plaatwerk. Statistische analyse gebruikt waarschijnlijkheid om de werkelijke variatie te voorspellen. Deze aanpak maakt ruimere toleranties en lagere kosten mogelijk. U dient de methode te kiezen op basis van uw risicotolerantie en productievolume.
Door slimme ontwerpkeuzes kunt u stapelproblemen verminderen. Pas deze technieken toe op uw assemblages:
Gebruik ronde gaten op de primaire referentiepunten om de positie in zowel de X- als de Y-richting vast te leggen.
Gebruik sleuven op niet-kritieke locaties om de opgebouwde variatie in één richting op te vangen.
Plaats de sleuven in de richting van de verwachte stapeling.
Bereken de sleuflengte als de ergste mogelijke stapeling minus de toegestane tolerantie, plus een veiligheidsmarge.
Draai eerst de referentiebouten vast en vervolgens de sleufbouten, terwijl u de uitlijning behoudt.
Vermijd openingen die beweging in een kritieke dimensie mogelijk maken.
Deze strategieën vangen variaties op zonder dat er strengere toleranties voor plaatmetaal nodig zijn.
U begrijpt nu de factoren die de precisie beperken en de typische tolerantiebereiken voor veelvoorkomende kenmerken. De volgende stap is het vertalen van die kennis naar een tekening die uw fabrikant efficiënt kan uitvoeren. Effectieve tolerantiespecificatie vereist dat u onderscheid maakt tussen wat belangrijk is en wat niet. In dit gedeelte leert u hoe u die beslissingen met vertrouwen kunt nemen.
Begin met een eenvoudige vraag: welke afmetingen zijn echt cruciaal voor pasvorm en prestatie? Deze vraag moet leidend zijn bij elke tolerantiebeslissing die u neemt. U kunt niet overal nauwe toleranties toepassen zonder de kosten en doorlooptijd te verhogen. In plaats daarvan moet u de afmetingen identificeren die de functie bepalen en die bewust tolereren.
Kritische afmetingen omvatten doorgaans aansluitvlakken, gatenpatronen, afdichtingsoppervlakken en benodigde spelingen. Deze kenmerken bepalen of uw onderdeel correct in elkaar past en de beoogde functie vervult. Hanteer nauwe toleranties voor deze afmetingen. Laat de standaard tolerantie in het titelblok voor alle andere afmetingen gelden.
Gebruik de juiste decimale notatie om de ontwerpintentie in uw tekening weer te geven. Een maatvoering die bijvoorbeeld als volgt wordt geschreven: .XX kan een standaardtolerantie van ±0,015 inch hebben. Een afmeting die als volgt wordt weergegeven: .XXX De tolerantie kan ±0,005 inch bedragen. Deze conventie maakt uw bedoeling duidelijk zonder de tekening te overladen met afzonderlijke toelichtingen.
Gebruik één consistent referentiepunt voor de dimensionering in plaats van een reeks aaneengesloten maten. Door een reeks aaneengesloten maten ontstaat er een opeenstapeling van toleranties over het gehele onderdeel. Eén referentiepunt voorkomt deze opeenstapeling en geeft uw fabrikant een duidelijk referentiepunt. Kies referentiepunten die weergeven hoe het onderdeel tijdens de assemblage zal worden gefixeerd en gebruikt.
Vermijd waar mogelijk maataanduidingen over meerdere buigingen. Deze maataanduidingen vertonen de grootste variatie, omdat elke buiging zijn eigen afwijking introduceert. Referentieer kenmerken in plaats daarvan naar de dichtstbijzijnde gevormde of afgesneden rand. Deze werkwijze vermindert de tolerantielast voor uw fabrikant en verhoogt de kans op een succesvol eerste prototype.
Lever een vlak patroon, een 3D-model in STEP-formaat en een gedimensioneerde tekening aan. Het model ondersteunt programmering en het genereren van gereedschapspaden. De tekening is bepalend voor inspectie en eindacceptatie. Deze combinatie biedt uw fabrikant alles wat nodig is om het onderdeel correct te produceren.
Geometrische maattoleranties (GD&T) gaan verder dan eenvoudige lineaire afmetingen. Ze definiëren geometrische kenmerken zoals vorm, oriëntatie, locatie en profiel. Door middel van gestandaardiseerde symbolen, referentiekaders en datums biedt GD&T expliciete en ondubbelzinnige definities van kenmerken en toleranties.
GD&T verbetert de communicatie in tekeningen voor plaatbewerking door de ontwerpintentie nauwkeurig over te brengen. Machinisten en inspecteurs interpreteren de eisen zonder te hoeven gissen. Deze duidelijkheid vermindert fouten, herwerk en onduidelijkheden, terwijl ervoor wordt gezorgd dat het eindproduct aan de specificaties voldoet.
Met GD&T kunt u buigingsgerelateerde vervorming beheersen. Toleranties voor vlakheid, parallelliteit en hoekigheid zorgen ervoor dat oppervlakken na het buigen binnen acceptabele grenzen blijven. Positietoleranties controleren de locatie van gaten nauwkeurig. Het profiel van een oppervlak garandeert een uniforme kromming van gevormde onderdelen.
GD&T verkort ook de inspectietijd. Referentiepunten zijn gemakkelijker te meten. De exacte positie van gaten vervangt complexe handmatige metingen. Deze efficiëntie verlaagt de inspectiekosten en versnelt de goedkeuring van het eerste product.
Het integreren van GD&T in uw CAD-processen helpt u complexe geometrische beperkingen te communiceren. Deze werkwijze ondersteunt de naleving van kwaliteitsnormen en verlaagt de kans op fouten. GD&T is met name effectief voor het overbrengen van complexe geometrische relaties, mits correct toegepast.
Veelgebruikte GD&T-symbolen in plaatmetaalontwerp zijn onder andere vlakheid voor egale oppervlakken, loodrechtheid voor hoeknauwkeurigheid, positie voor precieze gatlocaties, profiel van een oppervlak voor uniforme kromming en parallelliteit voor uitgelijnde tegenoverliggende vlakken. Voor functionele kritische elementen dient u op uw tekening te verwijzen naar ISO 2768 of ASME Y14.5. Deze werkwijze voorkomt onduidelijkheden en geeft uw fabrikant een duidelijk doel.
Vroegtijdige samenwerking met uw fabrikant voorkomt problemen voordat ze de productievloer bereiken. Betrek uw productiepartner al in de ontwerpfase, niet pas nadat de tekening is afgerond. Deze timing stelt de fabrikant in staat de haalbaarheid te beoordelen en procesaanpassingen voor te stellen.
Markeer kritische afmetingen in uw offerteaanvraag. Vertel de fabrikant welke afmetingen belangrijk zijn en waarom. Deze informatie maakt het gemakkelijker om processen aan te bevelen die de functionaliteit tegen lagere kosten behouden. De fabrikant kan zich dan richten op wat het belangrijkst is.
Vraag eerst of een maatvoering meer ruimte vereist dan de standaard tolerantie toelaat. Als een afmeting een grotere tolerantie lijkt te vereisen dan de standaard tolerantie, vraag dit dan tijdens het offertetraject. Soms is een ander productieproces de oplossing. Vaker nog volstaat een kleine aanpassing in het ontwerp om de strengere tolerantie te vermijden.
Communiceer vroegtijdig met de fabrikant om de haalbaarheid te controleren en tolerantieconflicten tijdens de productie te voorkomen. Onduidelijke toleranties kunnen leiden tot niet-passende onderdelen, vertragingen in de assemblage en herstelwerkzaamheden. Duidelijke limieten helpen fabrikanten om voorspelbare resultaten te leveren.
Verschillende materialen gedragen zich anders tijdens het snijden en buigen. Aluminium, roestvrij staal en zacht staal vereisen mogelijk verschillende tolerantiegrenzen. Uw fabrikant kan u adviseren over de beste materiaal- en procescombinatie voor uw toepassing.
Gebruik consistente buigradii, zorg voor een adequate flenslengte en houd geschikte afstanden tussen gat en buiging aan om vervorming te verminderen. Deze ontwerpkeuzes vergemakkelijken de productie van het onderdeel en verbeteren de consistentie van de toleranties.
Strikte toleranties op niet-kritische onderdelen verhogen de productiekosten via verschillende mechanismen. Lagere verwerkingssnelheden, extra inspectie-eisen, hogere afvalpercentages en soms speciaal gereedschap of secundaire bewerkingen leiden allemaal tot hogere kosten. Omdat plaatmetaalvorming gepaard gaat met terugvering, materiaalvariatie en cumulatieve buigvariatie, dwingt het toepassen van nauwere toleranties dan het proces van nature kan bereiken fabrikanten tot dure noodoplossingen.
Het rationaliseren van toleranties – waarbij alleen de afmetingen die de functionaliteit beschermen worden aangescherpt en de rest wordt versoepeld – kan de productiekosten met 15-30% verlagen bij ontwerpen met veel toleranties, nog voordat er andere ontwerpwijzigingen nodig zijn. In een representatief voorbeeld werd een behuizing geleverd met een tolerantie van ±0,002 inch voor de afmetingen van de gevormde flens. Dit is een bewerkingstolerantie die is toegepast op een gebogen plaatwerkonderdeel. Deze tolerantie kon niet betrouwbaar worden bereikt door alleen te vormen en zou nabewerking vereisen. De eigenlijke functie van de flens was het monteren van een deksel met pakking. Het ontwerp werkte correct met een tolerantie van ±0,015 inch. De oplossing bestond uit een kort gesprek over wat het onderdeel daadwerkelijk nodig had, gevolgd door een herziene tekening. Dit is een van de minst kostbare problemen om op te lossen wanneer ze tijdens het offertetraject worden geïdentificeerd in plaats van na de eerste prototypeproductie.
De duurste tolerantie is vaak degene die geen functioneel voordeel oplevert. U dient de afmetingen in vier groepen in te delen op basis van hun impact:
Kritische toleranties: Afmetingen die direct van invloed zijn op de functionaliteit, veiligheid of montage van een onderdeel. Deze vereisen de strengste controle en brengen de hoogste kosten met zich mee.
Belangrijke toleranties: Afmetingen die de prestaties beïnvloeden, maar met een functionele marge. Deze vereisen een matige controle.
Standaardtoleranties: Afmetingen die worden bepaald door algemene tekeningtoleranties. Deze vereisen normale procescontrole.
Niet-kritische toleranties: speling en esthetische kenmerken. Deze vereisen de ruimste praktische toleranties en brengen de laagste kosten met zich mee.
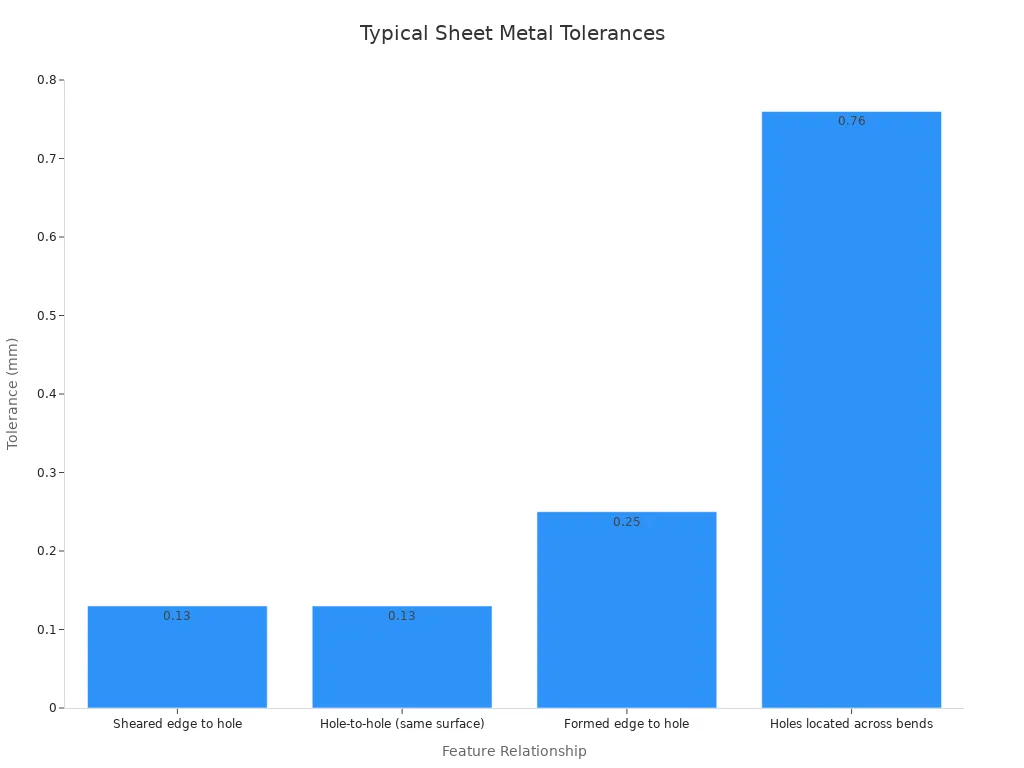
De onderstaande tabel vergelijkt de standaardtoleranties voor veelvoorkomende plaatwerkonderdelen. Gebruik deze tabel als referentie bij het vaststellen van uw eigen specificaties.
Gevormde onderdelen kunnen niet dezelfde toleranties hebben als gefreesde onderdelen. Buigen introduceert terugvering die varieert met materiaaleigenschappen, dikte, vezelrichting en de staat van het gereedschap. Gefreesde onderdelen worden geproduceerd terwijl het materiaal vlak blijft. Gevormde afmetingen erven de variatie van elke buiging die ze doorlopen.
De onderstaande tabel toont typische standaardtoleranties op winkelniveau voor verschillende relaties tussen kenmerken.
Kenmerkrelatie | Typische standaardtolerantie op winkelniveau |
|---|---|
Afgeschuinde rand naar gat | ±0,13 mm |
Gat-tot-gat (zelfde oppervlak) | ±0,13 mm |
Gevormde rand naar gat | ±0,25 mm |
Gaten dwars over de bochten | tot ±0,76 mm (natuurlijke vervorming) |
Deze waarden verschillen per fabricagebedrijf. U dient ze te controleren voordat u uw tekeningen definitief maakt. Het gebruik van dergelijke standaardtolerantietabellen helpt u overdimensionering te voorkomen en draagt bij aan een soepeler en efficiënter productieproces.
De onderstaande tabel geeft een overzicht van de typische standaardtoleranties per functietype.
Functietype | Typische standaardtolerantie |
|---|---|
Lasergesneden kenmerken | ±0,005″–0,010″ |
Gevormde afmetingen (afhankelijk van materiaal/aantal buigingen) | ±0,010″–0,030″ |
Buighoeken | ~±1° |
Samenstellingen en lasconstructies | Breder (vanwege vervorming door lassen en opeenhoping van onderdelen) |
U dient de tolerantie af te stemmen op het type onderdeel. Uitgesneden onderdelen kunnen de strengste eisen stellen. Gevormde afmetingen vereisen realistische buigmarges. Dwarsbuigingen en assemblageafmetingen vereisen over het algemeen ruimere toleranties.
De praktijk wijst uit dat het hanteren van onnodig strakke toleranties de kosten verhoogt zonder de prestaties te verbeteren. De beste aanpak is om toleranties zo strak te definiëren als nodig is voor de functionaliteit, veiligheid en assemblage.
Definieer toleranties op basis van functionele behoeften, niet op perfectie. Houd rekening met materiaaleigenschappen, machineprecisie en procesinteracties. Investeer in de juiste inspectiemethoden en onderhoud machines om de kwaliteit op lange termijn te waarborgen.
Verschillende veelvoorkomende fouten kunnen uw tolerantiestrategie ondermijnen. Het verkeerd lezen of toepassen van normen komt voor wanneer ontwerpers of operators standaardcodes verkeerd interpreteren of de verkeerde tolerantieklasse toepassen. Duidelijke aantekeningen en één regelset per tekening lossen dit grotendeels op. Onnauwkeurige metingen door slecht gekalibreerde gereedschappen of inconsistente technieken leiden tot onjuiste resultaten. Regelmatige kalibratie en gestandaardiseerde inspectieprocedures zijn essentieel. Het negeren van materiaal- en machine-effecten – het niet in overweging nemen van terugvering, thermische uitzetting of gereedschapslijtage – leidt tot onjuiste aannames over de nauwkeurigheid van het onderdeel. Korte procesnotities op de tekening of werkinstructies voorkomen deze valkuilen.
Door preventief onderhoud te implementeren, personeel te trainen in standaarden en moderne digitale inspectietools te gebruiken, worden fouten geminimaliseerd. Proactieve kwaliteitscontrole bespaart kosten en zorgt voor een consistente output.
Strengere toleranties betekenen niet altijd onderdelen van betere kwaliteit. Extreem nauwe toleranties kunnen de kosten verhogen en de productie vertragen. Precisie moet worden toegepast waar het waarde toevoegt en de eisen moeten worden versoepeld waar dat niet het geval is. Deze aanpak levert precisie op waar het ertoe doet, terwijl onnodige kosten, herwerk en doorlooptijd worden vermeden.
Voor een effectieve specificatie van plaatmetaaltoleranties is het essentieel om kritisch na te denken over elke afmeting. U moet onderscheid maken tussen kritische en conventionele toleranties, de tolerantie afstemmen op het type onderdeel en uw intentie duidelijk communiceren. Deze werkwijze helpt u de beste balans tussen precisie en kosteneffectiviteit te bereiken.
Strikte toleranties verhogen de kosten in elke productiefase. U moet de proceskeuze, de inspectie-inspanning en het risico op afval afwegen tegen de precisie die uw onderdeel werkelijk vereist.
De proceskeuze bepaalt de basiskosten. Plaatbewerking heeft doorgaans een tolerantie van ±0,1 mm tot ±0,5 mm, terwijl CNC-bewerking een tolerantie van ±0,025 mm bereikt met minimale instelkosten. Plaatbewerking is voordeliger bij hogere volumes, omdat de gereedschapskosten dan over veel onderdelen worden terugverdiend. Complexe buigingen vereisen mogelijk op maat gemaakte matrijzen of mallen, wat extra kosten met zich meebrengt.
Aspect | Plaatbewerking | CNC-bewerking |
|---|---|---|
Haalbare tolerantie | ±0,1 mm tot ±0,5 mm | Nauwkeurig tot ±0,025 mm |
Gereedschaps-/instelkosten | Op maat gemaakte matrijzen of hulpstukken voor complexe buigingen. | Minimale gespecialiseerde gereedschappen |
Volume dat optimaal past | Hogere volumes | Prototypen in kleine oplages |
Strengere specificaties vertragen de productie en vereisen nauwkeurige gereedschapsinstellingen. Alleen al strikte toleranties voor de buighoek kunnen de buigkosten met 30-60% verhogen.
Strengere toleranties verhogen de inspectie-eisen en de benodigde arbeidstijd. Mogelijk zijn speciale opspaninrichtingen en meerdere metingen nodig met behulp van schuifmaten, hoogtemeters, CMM's of go/no-go-meters. Statistische procescontrole (SPC) volgt de variatie gedurende een productieproces en detecteert afwijkingen voordat onderdelen defect raken.
Strikte toleranties voor vlakheid of de algehele afmetingen verhogen de productietijd en het aantal afgekeurde onderdelen. Elk afgekeurd onderdeel leidt tot verspilling van materiaal, machinetijd en arbeid. Overmatige toleranties versterken deze verspilling. Hanteer strikte toleranties alleen voor kritische onderdelen.
U kunt kosten besparen zonder in te leveren op functionaliteit. Specificeer standaard buigradii van 1–1,5 keer de materiaaldikte om speciaal gereedschap te vermijden. Vervang lasverbindingen door gevormde elementen zoals flenzen, lipjes en reliëfs. Optimaliseer vlakke patronen zodat ze binnen standaard plaatformaten passen en verminder materiaalverspilling met 20–30%. Kies voor standaard bevestigingsmaterialen zoals PEM-moeren en -bouten. Voer vroegtijdig Design for Manufacturing (DFM)-beoordelingen uit om afwegingen te kwantificeren.
Deze casestudy laat zien hoe tolerantiebeslissingen daadwerkelijke projectbudgetten beïnvloeden. U kunt dezelfde lessen toepassen op uw eigen behuizingsontwerpen.
Een ingenieur diende een tekening in van een behuizingspaneel met een buighoektolerantie van ±0,25° en een flenstolerantie van ±0,005 inch. Deze waarden weerspiegelen de bewerkingslimieten, niet de vormlimieten. Het paneel had bovendien een tolerantie van ±0,005 inch over vier buigingen. Deze opeenstapeling van toleranties vereiste nabewerking van elke flens. De offerteprijs weerspiegelde de extra bewerkingen, de langere cyclustijden van de kantbank en de volledige CMM-inspectie.
HPS De ingenieurs hebben de tekening vóór de productie gecontroleerd. Ze stelden één vraag: welke afmetingen bepalen de pasvorm en de functionaliteit? Het antwoord was simpel. Alleen het patroon van de montagegaten en de aansluiting op de afdekking waren van belang. HPS Er werd een herzien tolerantieschema voorgesteld. Het team hield een tolerantie van ±0,005 inch aan voor het lasergesneden gatenpatroon. De buighoek werd versoepeld tot ±1,0° en de flenslengte tot ±0,015 inch. De op maat gemaakte configuratie werd vervangen door standaard gereedschap voor de kantbank.
De herziene tekening verlaagde de eenheidskosten met 28% en de doorlooptijd met vijf dagen. Het afvalpercentage daalde van 6% naar minder dan 1%. Het paneel doorstond de eerste artikelinspectie zonder nabewerking. U behaalt dezelfde voordelen wanneer u kritische kenmerken scheidt van cosmetische kenmerken. HPS Dit evenwicht wordt bereikt door middel van eigen lasersnijden, precisievormen en deskundige tolerantiebegeleiding.
Je bereikt nauwkeurige toleranties in plaatmetaal door prioriteit te geven aan kritische kenmerken op basis van hun functie, in plaats van willekeurige strakheid. Sta standaardtoleranties (±0,030 inch) toe op niet-kritische afmetingen om de kosten te drukken. HPS Levert precisie tot ±0,005 inch op lasergesneden onderdelen met deskundige begeleiding. Werk vroegtijdig samen met ontwerp, productie en inkoop om herwerk te voorkomen. Controleer altijd door middel van een eerste artikelinspectie en duidelijke documentatie.
HPS Bereikt een nauwkeurigheid van ±0,005 inch (±0,13 mm) bij lasergesneden profielen en gaten. Deze precisie wordt bereikt door middel van eigen fiberlasersnijden en strikte procescontrole.
U dient de buigtoleranties te versoepelen wanneer een kenmerk geen invloed heeft op de pasvorm of montage. Standaardvorming hanteert toleranties van ±1,0° voor buighoeken en ±0,030 inch voor flenslengtes.
HPS Uw tekening wordt vóór de productie beoordeeld en overtoleranties worden geïdentificeerd. Het team adviseert realistische waarden die de functionaliteit waarborgen en tegelijkertijd onnodige inspectie- en bewerkingskosten verlagen.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska