Hoe kunt u de kosten van plaatbewerking verlagen zonder in te leveren op kwaliteit?
Het vinden van een balans tussen strenge technische eisen en krappe inkoopbudgetten is een dagelijkse uitdaging voor hardwareontwikkelaars. Bij de overgang van de prototypefase naar massaproductie kunnen verborgen inefficiënties in het productieproces de prijs per stuk snel opdrijven. Vaak is de eerste reactie om goedkopere grondstoffen te gebruiken of concessies te doen aan de milieuvriendelijkheid. Deze snelle oplossingen leiden echter onvermijdelijk tot defecten in de praktijk, garantieclaims en ernstige reputatieschade voor het merk.
Echte kostenbesparing in de productie draait niet om het nemen van shortcuts, maar om intelligent Design for Manufacturing (DFM) en strategische consolidatie van de toeleveringsketen. Door het snijden, vouwen, verbinden en afwerken van een vlakke metalen plaat in de fabriek te optimaliseren, kunnen OEM's onnodige arbeid en insteltijd van machines elimineren. Hier volgt een gezaghebbende, stapsgewijze handleiding voor het drastisch verlagen van uw kosten voor de fabricage van plaatmetaal, met behoud van absolute structurele integriteit en kwaliteit.
De meest directe manier om de kosten te drukken begint al voordat het metaal wordt gesneden. Het specificeren van exotische legeringen of niet-standaard materiaaldiktes zorgt voor een logistieke nachtmerrie voor fabrikanten. Als u bijvoorbeeld 13-gauge staal specificeert terwijl een veelgebruikte 14-gauge of 12-gauge voldoende zou zijn, kan de fabriek haar inkoopkracht niet benutten. Ze zullen speciaal voor uw project een kleine hoeveelheid grondstof moeten bestellen, waardoor de hogere prijs en langere levertijden direct aan u worden doorberekend.
Om uw inkoopkracht te maximaliseren, ontwerpt u uw componenten altijd op basis van standaard plaatdiktes en universeel beschikbare materialen zoals roestvrij staal 304, aluminium 5052 of standaard koudgewalst koolstofstaal. Voor zware infrastructuur zoals Op maat gemaakte serverracks voor telecommunicatieDoor de constructie van het frame te standaardiseren naar één dikte voor de gehele constructie, kan de fabrikant alle onderdelen op één plaat plaatsen, waardoor het materiaalgebruik boven de 90% uitkomt en afval vrijwel volledig wordt geëlimineerd.
Ingenieurs die overstappen van CNC-bewerking naar plaatbewerking nemen vaak te strikte tolerantiegewoonten mee. Terwijl een 5-assige CNC-freesmachine moeiteloos een tolerantie van ±0,005 inch kan aanhouden, is het bereiken van dezelfde precisie op een plaatbuigmachine ongelooflijk arbeidsintensief. Metaal vertoont van nature een zekere mate van "terugvering" na het buigen, en variaties in de vezelrichting van het materiaal kunnen microscopische verschuivingen in de uiteindelijke hoek veroorzaken.
Als elk gat en elke vouw op uw tekening een precisie vereist die vergelijkbaar is met die in de lucht- en ruimtevaart, moet de fabriek gespecialiseerd gereedschap gebruiken, handmatige testbuigingen uitvoeren en de gehele productielijn vertragen voor strenge kwaliteitscontroles. De oplossing is selectieve tolerantie. Pas strikte toleranties alleen toe op kritische contactoppervlakken, bevestigingspunten of bewegende mechanismen. Laat de rest van het chassis voldoen aan de standaard toleranties voor plaatmetaal. Deze ene aanpassing kan de productiekosten met wel 30% verlagen.
Het gebruik van een kantbank is een belangrijke kostenpost in elke metaalbewerkingswerkplaats. Elke keer dat een operator de bovenste stempel en de onderste V-matrijs moet verwisselen om een andere buigradius te kunnen instellen, staat de machine stil. Als uw ontwerp drie verschillende buigradii bevat, betaalt u voor drie afzonderlijke machine-instellingen.
Door uitgebreide richtlijnen voor het ontwerpen van plaatmetaal te volgen, moet u een uniforme binnenbuigradius (doorgaans 1T, gelijk aan de materiaaldikte) over alle flenzen van een onderdeel verplichten. Dit stelt de operator van de kantbank in staat om een continue buigsequentie te programmeren, waarbij het vlakke patroon snel wordt gemanipuleerd zonder te hoeven stoppen om zwaar gereedschap te wisselen.
Lassen is zeer effectief voor zware constructies, maar het is ook een van de duurste en meest tijdrovende processen in de metaalbewerking. Naast de vakkundige arbeid die nodig is om een perfecte TIG- of MIG-lasnaad te leggen, veroorzaakt de extreme hitte vervorming in dunne metalen platen. Het corrigeren van deze thermische vervorming vereist intensief handmatig slijpen en schuren om een vlak oppervlak te herstellen vóór het poedercoaten.
Wanneer de constructievereisten dit toelaten, ontwerp de constructie dan zo dat er mechanische bevestigingsmiddelen worden gebruikt. Het ontwerpen van in elkaar grijpende lip-en-sleufverbindingen, het gebruik van structurele blindklinknagels of het inpersen van zelfklemmende onderdelen (zoals PEM-moeren) is oneindig veel sneller dan lassen. Voor interne elektronica-montage, zoals in Precisie medisch apparaat chassisDoor ingeperste afstandhouders te gebruiken in plaats van gelaste bouten, wordt absolute loodrechtheid gegarandeerd en is dure nabewerking na het lassen niet nodig.
Een veelgemaakte fout is het ontwerpen van een metalen doos door zes afzonderlijke platte panelen te tekenen en ervan uit te gaan dat deze aan elkaar worden vastgeschroefd of gelast. Elk afzonderlijk onderdeel dat u ontwerpt, genereert een eigen uniek CAD-bestand, vereist een eigen lasersnijprogramma, moet individueel worden verwerkt, opgeslagen en uiteindelijk geassembleerd. Dit drijft de productiekosten exponentieel op.
Moderne 3D CAD-software maakt het eenvoudig om gevouwen structuren te visualiseren. Streef ernaar om meerdere componenten te consolideren tot één complex, plat patroon dat in vorm gevouwen kan worden. Een enkel stuk plaatmetaal met vier buigingen is aanzienlijk goedkoper te produceren dan vijf platte metalen stukken die nauwkeurige lasmallen en uitlijningsmallen vereisen.
Cosmetische afwerkingen zijn noodzakelijk voor zowel branding als corrosiebestendigheid, maar ze vertegenwoordigen een aanzienlijk deel van de uiteindelijke productiekosten. Het specificeren van meerdere kleuren op één onderdeel vereist het tijdrovende handmatig aanbrengen van afplaktape vóór het schilderen, waardoor de arbeidstijd verdubbelt.
Houd het simpel: gebruik één universele poedercoatkleur voor het hoofdchassis. Als het onderdeel puur intern is en nooit door de eindgebruiker gezien zal worden, vraag je dan af of het überhaupt geverfd moet worden. Door voorgegalvaniseerde staalplaten te gebruiken, kunnen interne beugels volledig ongeverfd blijven en toch een uitstekende roestbestendigheid behouden. Deze zeer efficiënte strategie wordt vaak toegepast bij de productie van grote volumes. NEMA-gecertificeerde bedieningspanelen.
De verborgen boosdoener voor budgetten voor inkoop is de fragmentatie van de toeleveringsketen. Als je een fabriek betaalt om het metaal te snijden, vrachtkosten betaalt om het naar een gespecialiseerde buigwerkplaats te vervoeren en het vervolgens weer naar een externe coatingfabriek verzendt, neem je in elke fase enorme logistieke kosten en winstmarges voor je rekening.
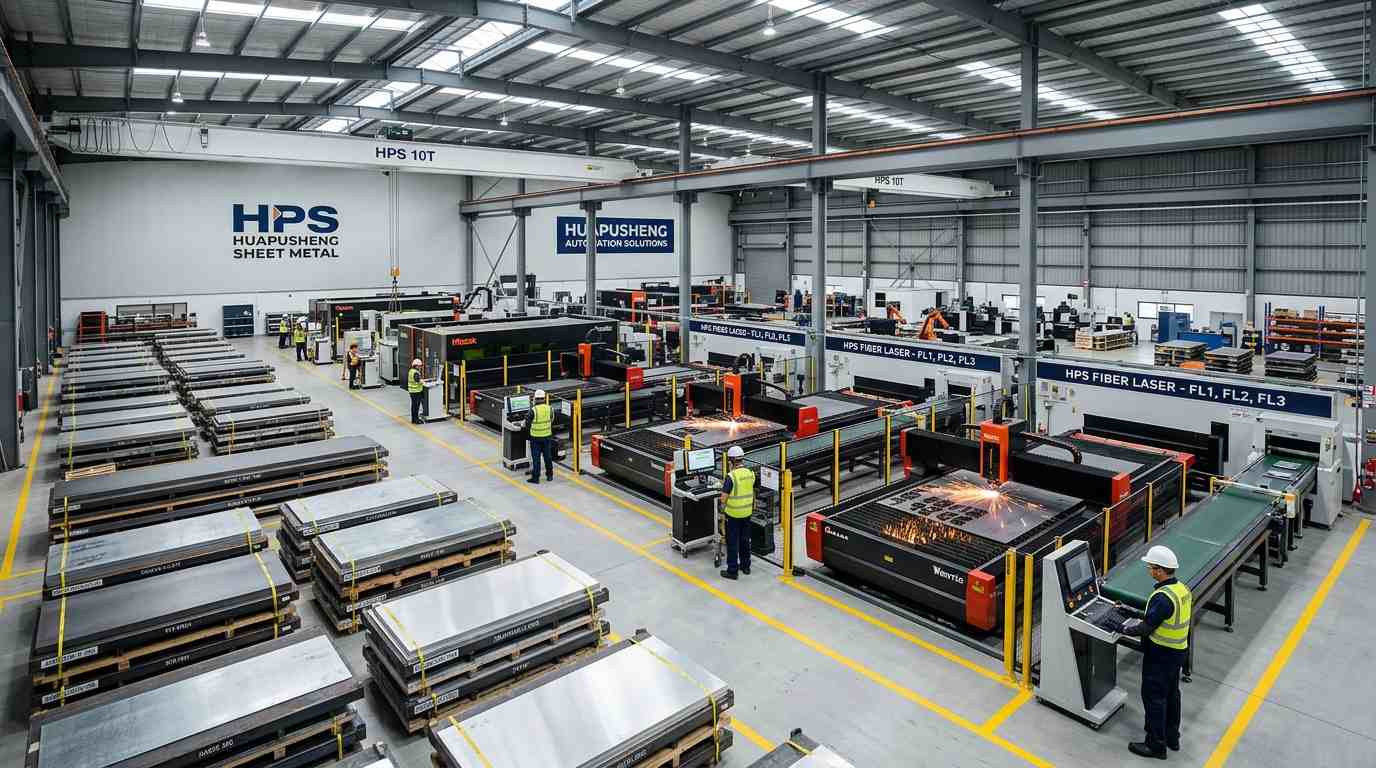
Het consolideren van uw leverancierslijst is de ultieme strategie om kosten te besparen. Door samen te werken met een grootschalige faciliteit die volledig beschikt over geavanceerde productiemogelijkheden in eigen huis, worden transportvertragingen geëlimineerd en wordt de kwaliteitsverantwoordelijkheid geconcentreerd in één entiteit. Bij Huapusheng beheren we de gehele levenscyclus – van laserprofilering tot geautomatiseerd poedercoaten – onder één dak. Overleg met onze fabricagespecialisten om uw 3D-modellen te bekijken en te ontdekken hoe we uw maatwerk metaalbewerkingsprojecten kunnen optimaliseren voor maximale winstgevendheid.
Is poedercoaten duurder dan traditioneel nat lakken?
In moderne, geautomatiseerde productieomgevingen is poedercoaten zelfs kosteneffectiever voor middelgrote tot grote productievolumes. In tegenstelling tot natte verf kan overtollig poeder worden teruggewonnen en hergebruikt, waardoor materiaalverspilling tot bijna nul wordt gereduceerd. Bovendien hardt het veel sneller uit in de oven, wat de levertijden verkort.
Waarom moet ik voorkomen dat ik gaten te dicht bij een bocht plaats?
Het aanbrengen van een gat in de buigvervormingszone zorgt ervoor dat de cirkel tijdens het vouwproces een ovale vorm aanneemt. Om dit te verhelpen, moet de fabriek het onderdeel eerst met een laser uitsnijden, vervolgens buigen en daarna een tweede CNC-freesbewerking uitvoeren om het gat perfect rond te boren. Dit brengt onnodige arbeidskosten met zich mee.
Kan aluminium net zo gemakkelijk gelast worden als koolstofstaal?
Nee. Aluminium voert warmte extreem snel af en heeft een lager smeltpunt, waardoor zeer bekwame TIG-lassers en gespecialiseerde AC-lasmachines (wisselstroom) nodig zijn. Als u de kosten van een aluminium constructie wilt drukken, is mechanisch bevestigen (zoals klinken) ten zeerste aan te raden boven lassen.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska