Fiberlasersnijden versus CNC-ponsen: welke methode is het meest geschikt voor uw plaatwerkproject?
De eerste stap bij het omzetten van een 3D CAD-model naar een fysiek plaatmetalen onderdeel is stansen: het uitsnijden van het vlakke 2D-profiel uit het ruwe materiaal. In de moderne plaatmetaalbewerking moeten ingenieurs en inkoopmanagers kiezen tussen twee dominante technologieën: fiberlasersnijden en CNC-ponsen. Hoewel beide machines hetzelfde fundamentele doel bereiken, namelijk het scheiden van metaal, verschillen hun werkingsmechanismen, gereedschapskosten en fysieke impact op het ruwe materiaal aanzienlijk.
Het kiezen van de verkeerde snijtechnologie tijdens de ontwerp- en productiefase (Design for Manufacturing, DFM) kan leiden tot onnodig hoge gereedschapsbudgetten, een lagere snijkwaliteit en vertragingen in de productieplanning. Om uw productiestrategie te optimaliseren, is het essentieel om de technische beperkingen van elke methode te begrijpen. Hieronder vindt u een uitgebreide vergelijking die u helpt bepalen welke snijtechnologie het meest geschikt is voor uw specifieke hardwarevereisten.
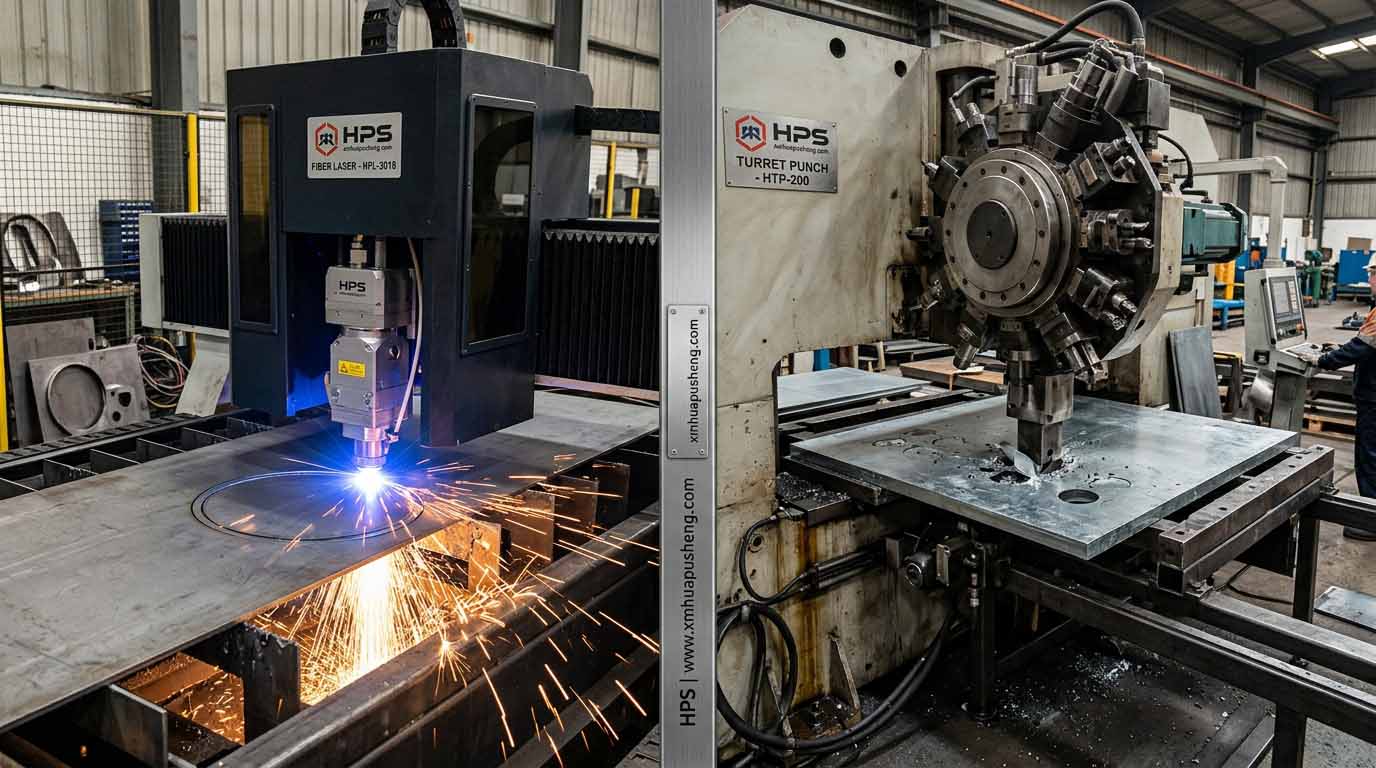
Fiberlasersnijden maakt gebruik van een sterk geconcentreerde lichtstraal, gegenereerd door actieve optische vezels en rechtstreeks naar de snijkop geleid zonder dat er complexe spiegels nodig zijn. Onder invloed van hogedruksnijgassen (zoals stikstof om oxidatie te voorkomen of zuurstof om de verbranding te versnellen) smelt en verdampt de laser het metaal direct. Omdat de laserstraal een extreem smalle snede heeft (vaak minder dan 0,2 mm), kunnen er onmogelijk kleine binnenradii en scherpe hoeken mee worden gesneden.
Het grootste voordeel van lasersnijden is de absolute gereedschapsvrijheid. Er zijn geen fysieke stempels of matrijzen nodig. Als uw engineeringteam een zeer complexe, organische geometrie met vloeiende rondingen en onregelmatige uitsparingen uploadt, voert de laser deze binnen enkele seconden feilloos uit. Dit maakt fiberlasers de ultieme keuze voor snelle prototyping en productie in kleine tot middelgrote volumes, met name voor zeer esthetische assemblages zoals Precisiekasten van gegalvaniseerd staalwaar een onberispelijke, braamvrije snijkant absoluut niet onderhandelbaar is.
In tegenstelling tot het thermische proces van een laser, werkt een CNC-revolverponsmachine puur op mechanische schuifkracht. De machine bevat een roterende revolverkop gevuld met tientallen geharde stalen ponsen en matrijzen in verschillende vormen (vierkanten, cirkels, rechthoeken). Het plaatmetaal wordt snel langs de X- en Y-assen bewogen door middel van klemmen, waarna een hydraulische cilinder het gereedschap door het metaal duwt en de gewenste vorm uitstanst in een afvalbak eronder.
Terwijl een laser de omtrek van een cirkel met een diameter van 2 inch (5 cm) aftast (wat enkele seconden duurt), kan een CNC-ponsmachine diezelfde cirkel in een fractie van een seconde met één enkele slag uitstansen. Daarom is CNC-ponsen exponentieel sneller als een ontwerp honderden identieke ventilatiegaten of gestandaardiseerde montageroosters bevat. Bij massaproductie maakt dit voordeel van het aantal slagen per minuut (HPM) ponsen zeer kosteneffectief.
Als we alleen kijken naar 2D-snijden, winnen lasers vaak qua flexibiliteit. Een CNC-ponsmachine kan echter bewerkingen uitvoeren die een laser fysiek niet kan: 3D-vormen. Door gebruik te maken van gespecialiseerde vormgereedschappen in de revolverkop, kan een ponsmachine de Z-as van het metaal manipuleren.
Met een ponsmachine kunnen ventilatieroosters, elektrische uitsparingen, deukjes, verzonken gaten, geëxtrudeerde gaten en zelfs schroefdraadgaten rechtstreeks in de vlakke plaat worden aangebracht. Als u een onderdeel ontwerpt met een laser, moeten alle benodigde roosters of schroefdraadgaten in een secundaire, arbeidsintensieve bewerkingsstap worden voltooid. Een CNC-ponsmachine voert het snijden en de 3D-vorming gelijktijdig uit op dezelfde machine. Deze consolidatie verkort de materiaalverwerkingstijd aanzienlijk bij de fabricage van complexe hardware. Industriële stroomverdeelkasten.
De keuze tussen de twee technologieën wordt sterk bepaald door de dikte en reflectiviteit van het basismateriaal. Moderne fiberlasers van 12 kW tot 20 kW kunnen met ongelooflijk gemak door 20 mm (of dikker) koolstofstaal snijden. Ze verwerken dikke platen feilloos, zonder de machineonderdelen enorm te belasten.
CNC-ponsen wordt daarentegen strikt beperkt door het tonnage van de hydraulische cilinder. Ponsen is doorgaans beperkt tot dunnere materiaaldiktes – over het algemeen maximaal ongeveer 6 mm (1/4 inch) voor zacht staal, en zelfs nog dunner voor roestvrij staal. Pogingen om dikker metaal te ponsen leiden tot snelle slijtage van het gereedschap, overmatige trillingen van de machine en ernstige vervorming van de snijkant.
Voor sterk reflecterende metalen zoals koper en messing hadden oude CO2-lasers echter moeite, omdat de laserstraal terugkaatste en de optiek beschadigde. Hoewel moderne fiberlasers koper veel beter aankunnen, blijft ponsen een zeer betrouwbaar en warmtevrij alternatief voor sterk geleidende stroomrails.
Omdat lasersnijden een thermisch proces is, ontstaat er inherent een warmtebeïnvloede zone (HAZ) langs de snijlijn. De extreme, plaatselijke hitte verandert de metallurgische structuur van de metalen rand, waardoor koolstofstaal licht kan verharden. Als uw ontwerp een secundaire bewerking vereist, zoals het tappen van schroefdraad in een lasergesneden gat, kan de verharde rand het tapgereedschap snel doen afbreken.
Aan de andere kant is CNC-ponsen een koud, mechanisch snijproces. Het verandert de hardheid van het metaal niet. Ponsen creëert echter een fysieke 'ombuiging' aan de bovenzijde van de snede en een kleine, scherpe braam aan de onderzijde (de uitbreekzone). Voor de veiligheid en de hechting van de poedercoating moeten deze mechanische bramen worden verwijderd met behulp van geautomatiseerde ontbraammachines voordat de onderdelen naar de buigafdeling gaan.
Bij het ontwerpen met het oog op produceerbaarheid, bepaalt de keuze van de machine direct hoe klein de details kunnen zijn. De algemene regel voor CNC-ponsen is dat de diameter van een gat gelijk aan of groter moet zijn dan de dikte van het materiaal (Diameter ≥ 1 mm). Als je probeert een gat van 1 mm te ponsen in 2 mm dik staal, zal het ponsgereedschap onder de druk breken.
Vezellasers omzeilen deze fysieke beperking. Omdat licht geen fysieke kracht uitoefent op het plaatmateriaal, kan een laser probleemloos gaten snijden met een diameter gelijk aan de helft van de materiaaldikte (diameter ≥ 0,5T). Als uw ontwerp microperforaties in dik metaal vereist, is lasersnijden uw enige haalbare optie.
Voor prototyping en kleine series is lasersnijden goedkoper omdat er geen initiële investering in gereedschap nodig is. Echter, naarmate de productie opschaalt naar tienduizenden eenheden, zorgt de ongeëvenaarde snelheid van de CNC-ponsmachine ervoor dat de initiële gereedschapskosten worden terugverdiend, waardoor de prijs per onderdeel aanzienlijk lager wordt.
De meest geavanceerde plaatbewerkers dwingen OEM's niet tot slechts één keuze. Topbedrijven werken met combinatiemachines of gebruiken beide technologieën tegelijk. De laser kan worden gebruikt om de complexe buitenrand van onderdelen te snijden. Robuuste telecommunicatierekkenDe CNC-ponsmachine wordt gebruikt om snel de interne ventilatiematrix uit te stansen en de verzonken gaten te vormen. Door samen te werken met een fabrikant die over beide technologieën beschikt, bent u ervan verzekerd dat uw product op de meest efficiënte en kosteneffectieve manier wordt verwerkt.
Waarom worden er op sommige plaatmetalen onderdelen "knabbelsporen" aangetroffen?
Bij het uitsnijden van een grote, gebogen vorm met een CNC-ponsmachine ontstaan kleine, overlappende cirkelvormige ponsjes, waardoor een licht gekartelde of golvende rand ontstaat. Als een perfect gladde, doorlopende curve gewenst is, is lasersnijden de betere keuze.
Zijn er speciale gereedschappen nodig voor CNC-ponsen?
Voor standaard vierkanten, rechthoeken en cirkels beschikken fabrikanten al over uitgebreide bibliotheken met standaardmatrijzen. Als uw ontwerp echter een zeer specifieke, op maat gemaakte vorm vereist (zoals een uitsparing voor een logo of een unieke lamellenmaat), moet een speciale ponsmal worden vervaardigd. Dit brengt extra levertijd en kosten met zich mee.
Kan lasersnijden ervoor zorgen dat metaal kromtrekt?
Ja. Als een ontwerp een grote hoeveelheid kleine, dicht bij elkaar gelegen gaten bevat, kan de intense, plaatselijke hitte van de laser ervoor zorgen dat dun metaal thermisch vervormt of kromtrekt. In deze specifieke gevallen van "hoge perforatiedichtheid" wordt vaak de voorkeur gegeven aan een koud CNC-ponsingsproces om de vlakheid van de plaat te behouden.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska