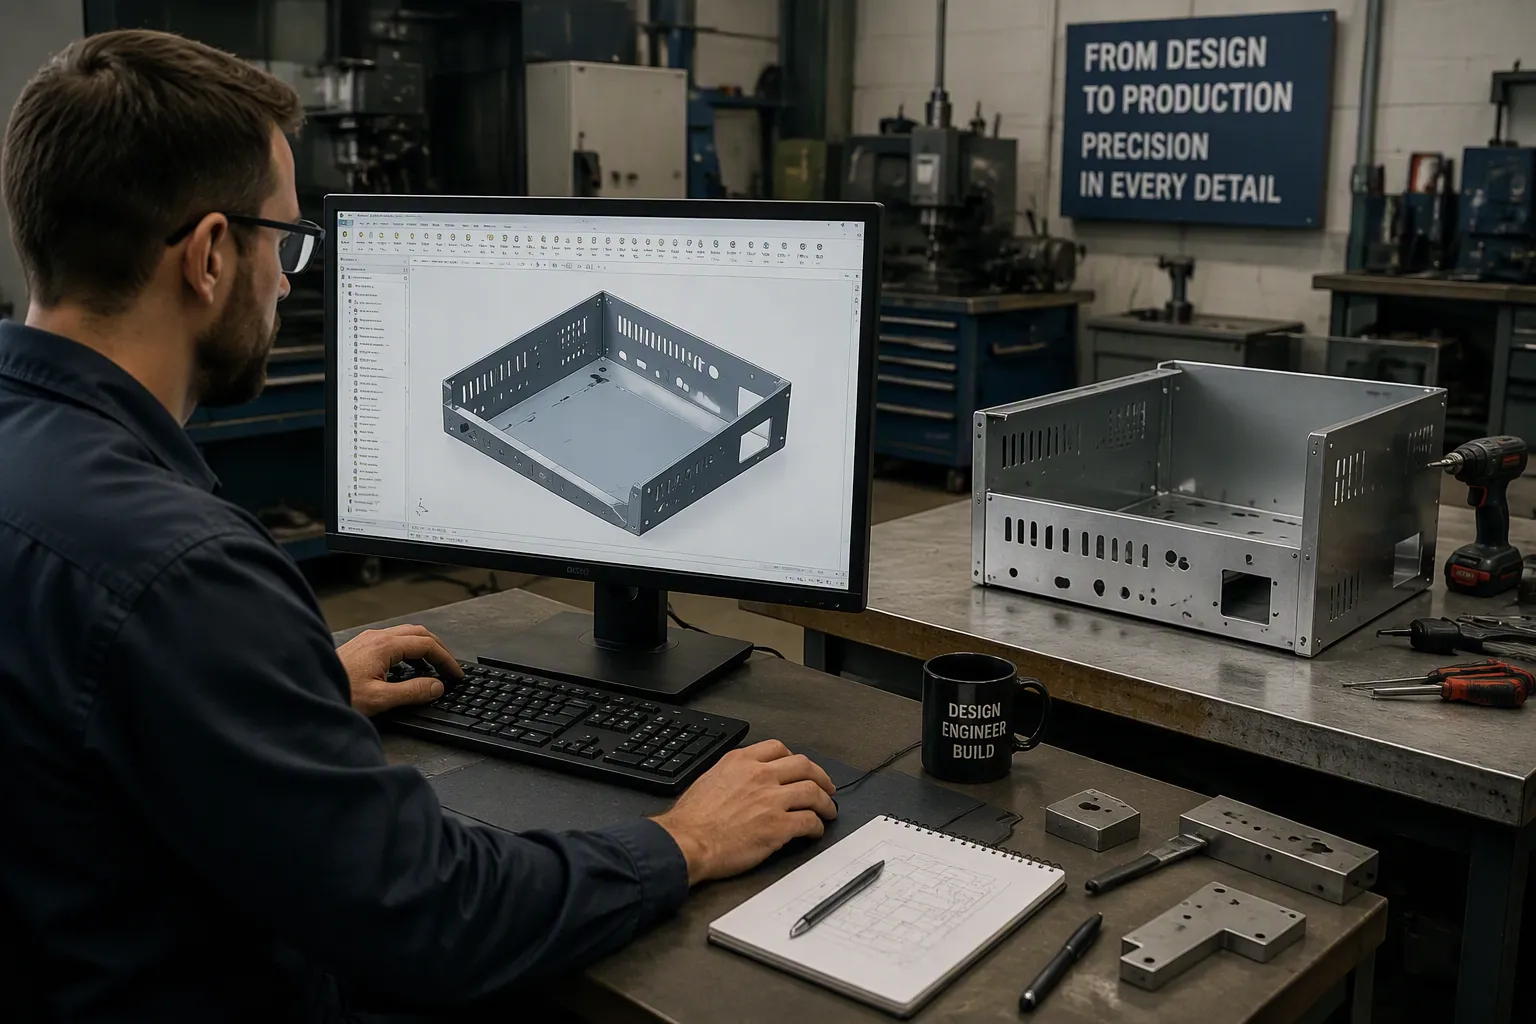
De plaatmetaalbewerkingsproces Het transformeert vlak metaal in nauwkeurige, duurzame onderdelen door middel van snijden, vormen, verbinden en afwerken. Uw traject van een CAD-model naar een afgewerkt product bepaalt direct de nauwkeurigheid van het onderdeel, de productiekosten, de doorlooptijd en de algehele kwaliteit. HPS Wij beheren dit hele traject intern, waardoor u één aanspreekpunt heeft, van digitaal ontwerp tot uiteindelijke assemblage.
Vroege feedback op het ontwerp bespaart tijd en geld doordat problemen al vóór de productie worden opgespoord.
CAD-modellen en -simulaties helpen u bij het maken van nauwkeurige onderdelen zonder materiaal te verspillen.
Eén partner voor ontwerp, fabricage en assemblage garandeert kwaliteit en versnelt uw project.
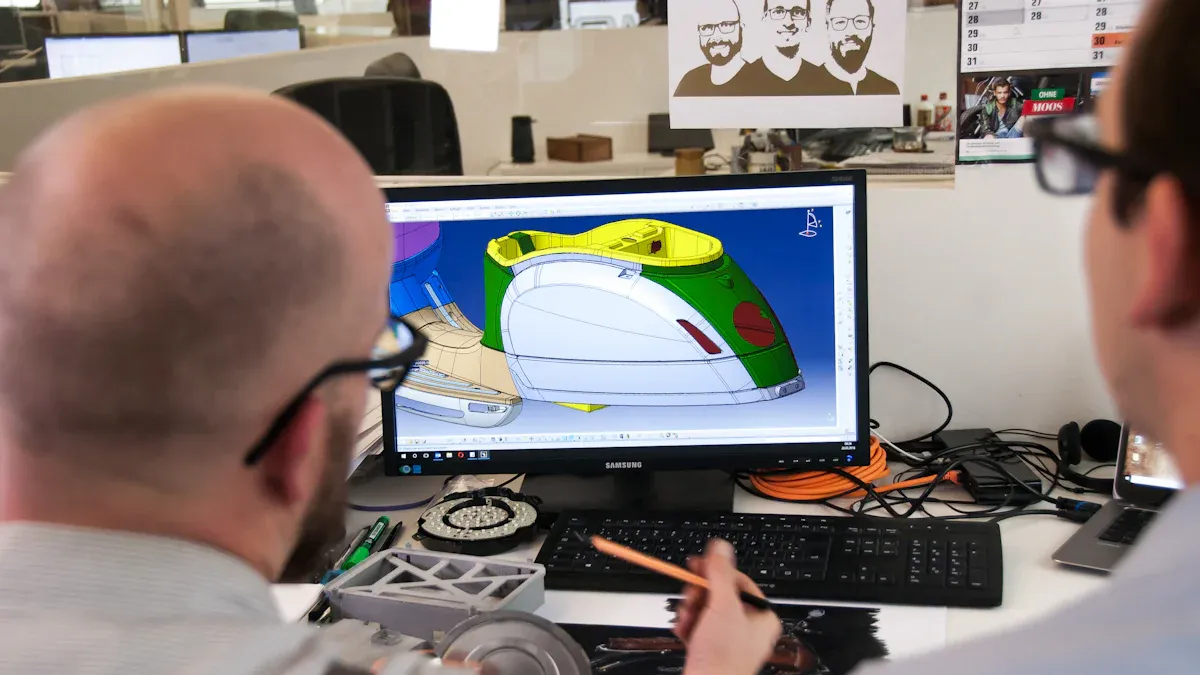
Het plaatbewerkingsproces begint met het maken van een nauwkeurig 3D-model in CAD-software. Moderne platforms bieden automatische aanmaak van vlakke patronen, realtime buigtoeslagen en berekeningen van de buigradius. De K-factor definieert de positie van de neutrale as ten opzichte van de materiaaldikte. CAD-software gebruikt deze waarde om de buigtoeslag te berekenen, oftewel de lengte van de neutrale as langs de buigboog. Door de buigtoeslag bij de flenslengte op te tellen, verkrijgt men de totale vlakke lengte. Nauwkeurige K-factorwaarden voorkomen materiaalverspilling en zorgen voor precieze vlakke patronen.
FEA simuleert hoe uw onderdeel presteert onder realistische belastingen. Parametrische modellering ondersteunt top-down assemblageontwerp, waarbij mastermodellen geometrische beperkingen definiëren die doorwerken in de componenten. Deze aanpak maakt snelle aanpassing mogelijk zonder afbreuk te doen aan de dimensionale nauwkeurigheid. Vroege foutdetectie identificeert productieconflicten voordat de productie begint. Digitale verificatie vervangt traditionele trial-and-error-methoden die tijd en materiaal kosten.
DFM-feedback identificeert productierisico's vóór de start van de productie. Minder afval leidt direct tot een lager materiaalverbruik, minder machinetijd en betere marges. Realtime DFM-feedback elimineert feedbackvertraging, een van de meest impactvolle verborgen vertragingen bij prototyping. Snel reageren op DFM-feedback van leveranciers levert doorgaans tijdwinst op. Door DFM vroegtijdig toe te passen en digitaal te valideren vóór het snijden van materiaal, wordt het aantal iteraties verminderd en materiaalverspilling geminimaliseerd.
Bij de materiaalkeuze wordt een balans gezocht tussen kosten, sterkte, gewicht en corrosiebestendigheid. Overweeg de volgende veelvoorkomende opties:
Materiaal | Kosten | Kracht | Gewicht | Corrosiebestendigheid |
|---|---|---|---|---|
6061-T6 aluminium | Kosteneffectief | ~40 ksi opbrengst | Laag | Goed (na anodisatie) |
5052 Aluminium | Gematigd | Gematigd | Laag | Superieure vormbaarheid |
304 roestvrij staal | Matig tot hoog | Hoog | Hoger | Algemene corrosie |
316 roestvrij staal | Hoog | Hoog | Hoger | Blootstelling aan zee/chemische stoffen |
Definieer de toepassingsvereisten duidelijk voordat u materiaal selecteert. Een materiaalselectiematrix vergelijkt kandidaten aan de hand van gewogen criteria. Deze gestructureerde aanpak helpt u transparante beslissingen te nemen.
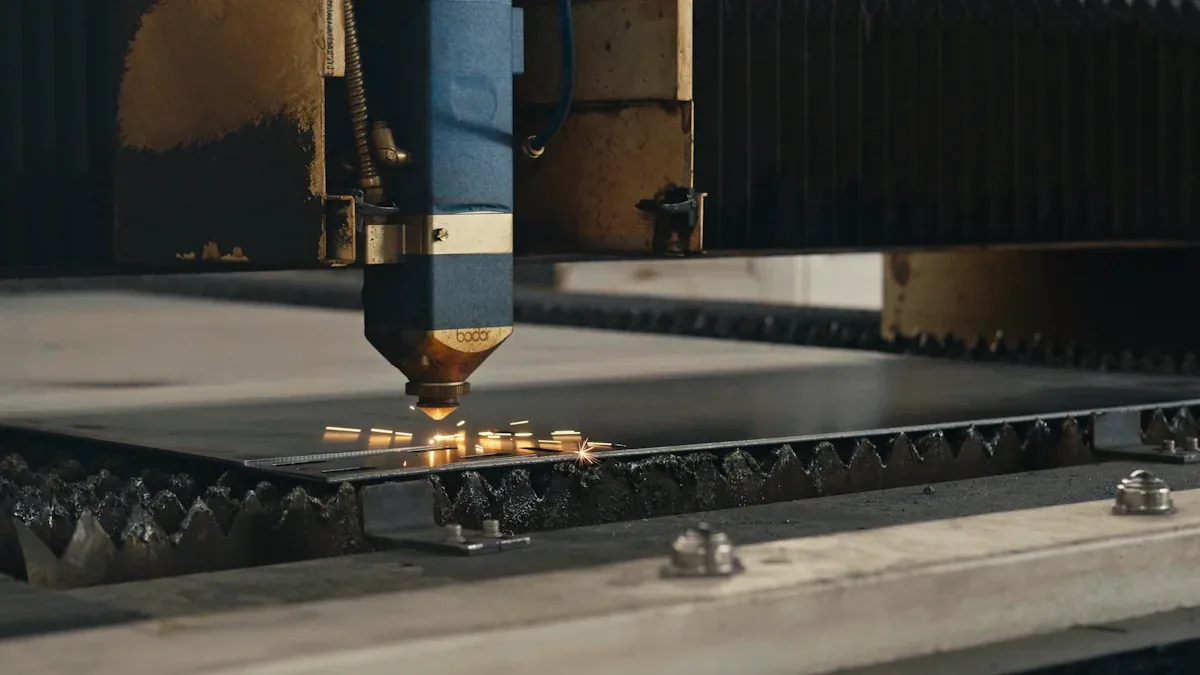
Zodra uw ontwerp de DFM-beoordeling en materiaalselectie heeft doorstaan, begint het fysieke werk. Het plaatbewerkingsproces verschuift nu van digitale modellen naar de werkplaats. Snijden, buigen, lassen en afwerken vereisen elk specifieke apparatuur, vaardigheden en kwaliteitscontroles. Inzicht in deze stappen helpt u bij het inschatten van kosten, doorlooptijden en ontwerpbeperkingen. HPS Het bedrijf maakt gebruik van ultramoderne fiberlasersnijsystemen, CNC-kantbanken en robotlasstations om elke stap met precisie uit te voeren.
Modern fiberlasersnijden levert een opmerkelijke precisie. De snijbreedte varieert van circa 0,08 mm tot 0,45 mm, afhankelijk van het materiaalsoort, de dikte, het laservermogen en de focusinstellingen. De maattoleranties van onderdelen bij Bystronic fiberlasers bedragen ±0,125 mm tot ±0,25 mm. Deze waarden variëren afhankelijk van de legering, de dikte en de geometrie van het onderdeel.
Lasersnijden en ponsen vervullen verschillende niches in het plaatbewerkingsproces. Lasers blinken uit in complexe en willekeurige contouren, krappe binnenhoeken, fijne details, enkelstukswerk en kleine series, en in het bewerken van reflecterende of dikkere materialen bij gebruik van fiberlasers. De contactloze snede veroorzaakt geen vervorming van het onderdeel door de ponskracht. Ponsen is ideaal voor grote volumes met herhaalde gatenpatronen, standaard ronde en gevormde gaten die passen bij de beschikbare gereedschappen, en gevormde elementen die de laser niet kan produceren – zoals lamellen, verzonken gaten, extrusies en deukjes. Ponsen laat een karakteristieke rand achter met een afgeronde en gepolijste band aan de ponszijde, plus een breukzone met een braam aan de matrijszijde.
Verschillende factoren spelen een rol bij de keuze tussen revolverponsen en lasersnijden:
Factor | Torenpons | Lasersnijden |
|---|---|---|
Materiaalsoort en dikte | Het meest geschikt voor dunne platen (0,5–3 mm) zoals zacht staal en gegalvaniseerd staal; minder effectief bij dikkere materialen. | Effectief op een breed scala aan materialen tot circa 10 mm, waaronder reflecterende metalen (met fiberlasers) en niet-metalen; beter geschikt voor dikkere materialen. |
Onderdeelcomplexiteit | Uitdagend voor ingewikkelde details; afhankelijk van beschikbare gereedschapsvormen | Snijdt moeiteloos complexe, gedetailleerde geometrieën met hoge precisie. |
Productievolume | Efficiënter en kosteneffectiever voor grote volumes, eenvoudige en repetitieve patronen. | Sneller bij lage tot gemiddelde volumes, vooral bij gedetailleerde of diverse onderdelen. |
Kosten voor maatwerk en gereedschap | Vereist specifieke gereedschappen per patroon, waardoor de gereedschapskosten voor unieke ontwerpen stijgen. | Geen gereedschapskosten; biedt meer ontwerpflexibiliteit en maakt eenvoudige aanpassingen mogelijk. |
Randkwaliteit en secundaire verwerking | Afhankelijk van het materiaal en het gereedschap kan ontbramen of gladmaken nodig zijn. | Levert doorgaans strakkere randen op, waardoor nabewerking minder of zelfs overbodig wordt. |
Kosteneffectiviteit | Lagere machinekosten; operationele kosten circa $20-$50 per uur; economisch voordelig voor eenvoudige massaproductie. | Hogere initiële en operationele kosten (ongeveer $50–$120 per uur); efficiënter voor complexe ontwerpen en materiaalbesparing. |
Het praktische verschil is duidelijk: lasers worden gebruikt voor geometrie en details, terwijl ponsen zich richt op volumegatenpatronen en ingegoten vormen.
CNC-kantbanken transformeren vlakgesneden werkstukken in driedimensionale onderdelen. Moderne digitale besturingssystemen garanderen eenvoudig een buighoektolerantie van 1 graad, met een meetnauwkeurigheid van 0,01 graad. De grootste uitdaging is de terugvering van het materiaal. Bij buigen met een standaardradius varieert de terugvering van 20 tot 30 procent, afhankelijk van het materiaal. Door middel van munten – wat zes keer zoveel kracht vereist als luchtbuigen – wordt terugvering volledig geëlimineerd.
De tolerantie van een kantbank hangt af van het materiaalsoort, de nauwkeurigheid van de machine en de projectvereisten. Koolstofstaal kan een tolerantie van ±0,010 inch bereiken. Roestvast staal vereist ruimere parameters vanwege de terugverende eigenschappen. Materiaaleigenschappen zoals hardheid, ductiliteit en vloeigrens hebben een directe invloed op hoe plaatmetaal onder druk buigt. Hardere materialen zoals roestvast staal en koolstofstaal hebben de neiging om na het vormen terug te veren, waardoor een zorgvuldige aanpassing van de buighoek en -kracht nodig is om de nauwkeurigheid te behouden. HPS Bedieningsmedewerkers van kantbanken gebruiken geavanceerde hoekmetingen als feedback om materiaalvariaties in realtime te compenseren.
Lassen verbindt afzonderlijke plaatmetalen onderdelen tot assemblages. Het ontwerp van de verbinding bepaalt direct de vervorming, sterkte en maakbaarheid. Ontwerprichtlijnen helpen u warmtevervorming te minimaliseren en de sterkte van de verbinding te maximaliseren:
Verstevig de verbinding door middel van een slimme constructie. Flenzen, zomen en gevormde randen verstevigen dun plaatmetaal en zijn beter bestand tegen vervorming dan lassen langs vrije randen.
Verdeel lange naden in kortere lassen. Intermitterende lassen verminderen de continue warmte-inbreng en laten het werkstuk tussen de lassen afkoelen, waardoor kromtrekken van het paneel wordt voorkomen.
Zorg voor evenwichtige lasnaden over het gehele werkstuk. Een symmetrische plaatsing van de lasnaden zorgt voor een gelijkmatige verdeling van de thermische krimp en voorkomt dat het werkstuk in één richting wordt getrokken.
Ontwerp gericht op de lasvolgorde. Door lassen symmetrisch te groeperen en lange, eenzijdige doorgangen te vermijden, wordt een betere volgorde bevorderd.
Accepteer kleine geometrische veranderingen voor stabiliteit. Bredere flenzen, kleinere ribben of een aangepaste paneelgeometrie verhogen de stijfheid met minimale functionele gevolgen.
Beheer de warmtebeïnvloede zone (HAZ). Vermijd het plaatsen van sterk belaste of esthetisch belangrijke onderdelen naast lasnaden. Voeg plaatselijke versteviging toe of schrijf nabewerking na het lassen voor waar dit onvermijdelijk is.
Zorg voor goede toegankelijkheid van de lasnaad en voldoende ruimte voor gereedschap. Bied voldoende ruimte voor TIG-toortsen, MIG-pistolen en puntlaselektroden. Herontwerp verbindingen door flenzen toe te voegen, de overlappingsrichting te wijzigen of lassen te herpositioneren in plaats van moeilijke lassen te forceren.
Weeg de sterkte van de verbinding af tegen de warmte-inbreng. Controleer de afmetingen en lengte van de las in relatie tot de constructie-eisen om overlassen van dunne platen te voorkomen.
Overweeg alternatieve verbindingsmethoden. Klinknagels, klinkverbindingen en constructielijmen genereren weinig tot geen warmte. Ze zijn de voorkeursmethode wanneer vervormingsbeheersing prioriteit heeft. Hybride strategieën zoals puntlassen in combinatie met lijm kunnen zowel de prestaties als de maakbaarheid verbeteren.
Verschillende soorten verbindingen gedragen zich verschillend tijdens het lassen:
Gewrichtstype | Vervormingsgedrag | Sterkte-/gebruiksnotities | Ontwerpimplicaties |
|---|---|---|---|
Ronde | Dubbele wanddikte houdt warmte vast; vervorming neemt toe bij doorlopende lasnaden. | Goede schuifsterkte; tolerant ten opzichte van pasfouten. | Gebruik puntlassen of intermitterend naadlassen. |
Kont | Gevoelig voor pasvorm; openingen verhogen de warmte-inbreng en vervorming. | Vlakke cosmetische afwerking | Voeg versteviging of flenzen toe voor betere lasbaarheid. |
Hoek | Warmteconcentratie langs een rand met lage stijfheid | Structureel efficiënt voor behuizingen/frames | Voeg kleine flenzen toe of gebruik onderbroken lasverbindingen. |
Flens | Minder vervorming dan bij het lassen van een vrije rand. | Stabiel lasoppervlak, herhaalbaar | De voorkeur gaat uit naar dimensionale stabiliteit in dunne platen. |
Praktische ontwerpprincipes vormen de leidraad voor uw lasaanpak:
Gebruik buitenhoeklassen voor een betere doorlassing, een betere vulling en een vollere uitstraling. T-lasverbindingen bieden een uitstekende schuifsterkte voor verstevigingen, steunplaten en schotten. Binnenhoek- en binnenhoeklasvarianten zijn geschikt voor gevallen waarin lasuitsteeksels niet zijn toegestaan.
Ontwerp eerst voor het buigen. Lassen is een secundair proces na het buigen. Maak eerst een volledig 3D-model van de buiging en controleer de speling van het buiggereedschap, zodat de lasflenzen de buigbeweging niet belemmeren.
Teken nooit hoeklassen, lasrupsen of lasuitsparingen in CAD. Het model moet de werkelijke, ongelaste buiggeometrie weergeven, waarbij de lascompensatie door CAM wordt berekend.
Houd rekening met niet-afdichtende lasnaden. Laserlassen zorgt voor structurele verbinding en uitlijning, maar niet voor water- of gasdichte afdichtingen. Buigontlastingsspleten en open naden worden niet automatisch opgevuld. Specificeer afdichtmiddel of handmatig volledig slijpen als afdichting vereist is.
Gebruik zelfuitlijnende lipjes en sleuven. De in elkaar grijpende lipjes en sleuven die tijdens het lasersnijden worden aangebracht, zorgen voor een nauwkeurige uitlijning zonder opspaninrichtingen, waardoor cumulatieve montagefouten worden geëlimineerd. De breedte van de lipjes moet 3 tot 5 keer de plaatdikte zijn, met een eenzijdige speling van 0,1 tot 0,15 mm.
Voeg lasergesneden centreergaten (3,0 tot 5,0 mm) toe aan niet-gelaste referentieoppervlakken voor centreerpennen, veerpennen of centreerbouten. Dit verbetert de consistentie bij massaproductie en biedt een referentiepunt voor inspectie.
Oppervlaktebehandeling beschermt uw onderdelen tegen corrosie en zorgt voor de gewenste uitstraling. Verschillende afwerkingen bieden verschillende niveaus van corrosiebestendigheid tegen verschillende kosten:
Afwerkingstype | Zoutneveltest (ASTM B117) | Prijsbereik (per vierkante voet) |
|---|---|---|
Poedercoating | 500–1000+ (superduurzame harsen kunnen meer dan 2000 halen) | $0,75–$2,50 |
Zinkbeplating | 200–500 | $0,30–$1,00 |
Anodiseren (Type II) | 1.000+ | $0,80–$2,00 |
Anodiseren (Type III harde coating) | 2000+ | $1,50–$4,00 |
Zink-nikkelbeplating | 800–1200 | $1,50–$3,50 |
Chemisch vernikkelen | 500–1.000+ | $2,00–$5,00 |
Verchromen (decoratief/hard) | Niet gespecificeerd | $3,00–$10,00+ |
Elke afwerking heeft specifieke toepassingen:
Poedercoating is de voordeligste optie. Het is het meest geschikt voor buitengebruik, diverse kleuren en grote onderdelen. De beperking: het is niet elektrisch geleidend.
Verzinken valt in het midden-lage prijssegment. Het is het meest geschikt voor budgetvriendelijke corrosiebescherming en bevestigingsmiddelen. De beperking: beperkte kleurkeuze.
Anodiseren valt in het middensegment qua prijs. Het werkt het best voor hard en slijtvast aluminium. De beperking: alleen geschikt voor aluminium, en een beperkter aantal kleuren.
Verzinken en vernikkelen is de duurste optie. Het is het meest geschikt voor veeleisende omgevingen en automobieltoepassingen. De beperkingen: hogere kosten, complex proces.
Chemisch vernikkelen valt in het midden- tot hogere prijssegment. Het werkt het best voor een uniforme coating op complexe vormen. De beperking: lagere geleidbaarheid.
Uw keuze hangt af van de gebruiksomgeving, het budget en de functionele eisen. HPS Helpt u bij het kiezen van de juiste afwerking om de prestatie-eisen af te stemmen op de budgettaire beperkingen.
De eerste artikelinspectie valideert uw eerste productieonderdeel aan de hand van alle ontwerpvereisten. Het plaatbewerkingsproces omvat de eerste artikelinspectie als een cruciale kwaliteitscontrole. U volgt de AS9102-norm om deze validatie te structureren. U vult technische tekeningen in en stelt een inspectieplan op. Formulier 1 registreert de verantwoordelijkheid voor het onderdeelnummer. Formulier 2 documenteert de verantwoordelijkheid voor materiaal en proces. Na de productie van het onderdeel meet u elk kritisch kenmerk met gekalibreerde meetinstrumenten. Functionele testen verifiëren de pasvorm van de assemblage. U verzamelt de resultaten in AS9102 Formulier 3. Tussentijdse controles vinden plaats in elke productiefase. Operators controleren continu de buighoeken, de positie van gaten en de oppervlaktecondities. Deze aanpak spoort afwijkingen op voordat ze leiden tot kostbaar herstelwerk.
Veelvoorkomende tolerantieafwijkingen bij plaatmetaalbewerking zijn onder andere:
De nauwkeurigheid van de gatpositie hangt af van de lasersnijcapaciteit en de materiaaldikte.
De afwijking in flenslengte ontstaat door het terugveren van het materiaal tijdens het buigen.
Bij materialen met een hoge terugvering, zoals roestvrij staal, ontstaan er uitdagingen op het gebied van buighoeken.
Vlakheidsafwijkingen hebben gevolgen voor grote, dunne panelen na het lassen of vormen.
Variaties in sleufbreedte hebben invloed op de passing van de te monteren componenten.
De materiaalkeuze heeft een grote invloed op de haalbare toleranties. Korte flenzen vereisen een complexe productie omdat ze niet goed ondersteund worden door een kantbank. Door de opeenstapeling van toleranties over meerdere buigingen is het lastig om de uiteindelijke afmetingen te handhaven, vooral bij dunne, flexibele materialen.
Het versoepelen van toleranties waar hoge precisie niet nodig is, kan leiden tot aanzienlijke kostenbesparingen zonder de functionaliteit in gevaar te brengen. Het wijzigen van een tolerantie van ±0,05 mm naar ±0,5 mm voor niet-kritische afmetingen vereenvoudigt productieprocessen en verlaagt het afvalpercentage.
Je begint dit proces door de cruciale onderdelen van de assemblage te identificeren. Verzamel dimensionale gegevens uit tekeningen en CAD-modellen. Kies je analysemethode: worst-case analyse of statistische analyse. Bouw de tolerantieketen op die alle belangrijke onderdelen met elkaar verbindt. Optimaliseer het ontwerp door eerst de minder cruciale toleranties te versoepelen. Deze stapsgewijze aanpak concentreert de productiemiddelen alleen daar waar precisie vereist is.
De montagemethoden voor plaatmetalen onderdelen variëren in sterkte, snelheid en kosten:
Methode | Het beste voor | Kracht | Relatieve kosten |
|---|---|---|---|
Puntlassen | Dunne wanddikte met een hoog volume | Hoog | Laag |
MIG/TIG-lassen | Constructielasverbindingen | Zeer hoog | Medium |
Boeiend | Permanente, hittebestendige verbindingen | Medium | Laag tot gemiddeld |
Vastzetten | Lichtgewicht verbindingen zonder schroeven | Medium | Laag |
Lijmverbinding | Cosmetische oppervlakken van gemengde materialen | Medium | Medium |
De laagdikte beïnvloedt de pasvorm van de assemblage. Coatings veranderen de gatgrootte en de afmetingen van de sleuven. Een ontwerp dat perfect past in onbewerkt metaal, kan na het aanbrengen van een coating problemen veroorzaken. Functionele tests valideren de volledige werking van de assemblage volgens de specificaties. U controleert de pasvorm en prestaties onder de verwachte omstandigheden. HPS Het hele proces wordt onder één dak beheerd, waardoor de kwaliteit in elke fase gewaarborgd is.
Het plaatbewerkingsproces is een aaneengesloten reeks stappen. CAD-ontwerp definieert het onderdeel, fabricage geeft het vorm en inspectie en assemblage controleren het. Vroege DFM-samenwerking, gecontroleerde toleranties en gedisciplineerde kwaliteitscontroles voorkomen kostbaar herstelwerk en vertragingen. HPS Wij bieden een totaaloplossing voor de fabricage – ontwerpbegeleiding, precisiesnijden en -vormen, lassen, afwerking en assemblage – onder één dak, waardoor de doorlooptijden worden verkort en fouten bij de overdracht worden verminderd. Neem contact op. HPS Om uw CAD-bestanden om te zetten in betrouwbare, productiegereedde assemblages.
Bij lasergesneden onderdelen kunt u een tolerantie van ±0,125 mm tot ±0,25 mm verwachten. Bij buigwerkzaamheden met een zetbank is de tolerantie doorgaans ±1 graad. HPS De toleranties worden afgestemd op uw functionele eisen.
De levertijd is afhankelijk van de complexiteit, het volume en de afwerking. Prototypes worden binnen enkele dagen verzonden. Serieproductie duurt enkele weken. HPS Biedt tijdlijnen aan tijdens uw DFM-evaluatie.
Ja. HPS Wij ondersteunen u van prototypes tot grootschalige productie. U bent verzekerd van constante kwaliteit en één vast aanspreekpunt in elke fase.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska