Gids voor Chinese fabrikanten van plaatmetaalbewerking: Wat OEM-kopers in 2026 moeten weten
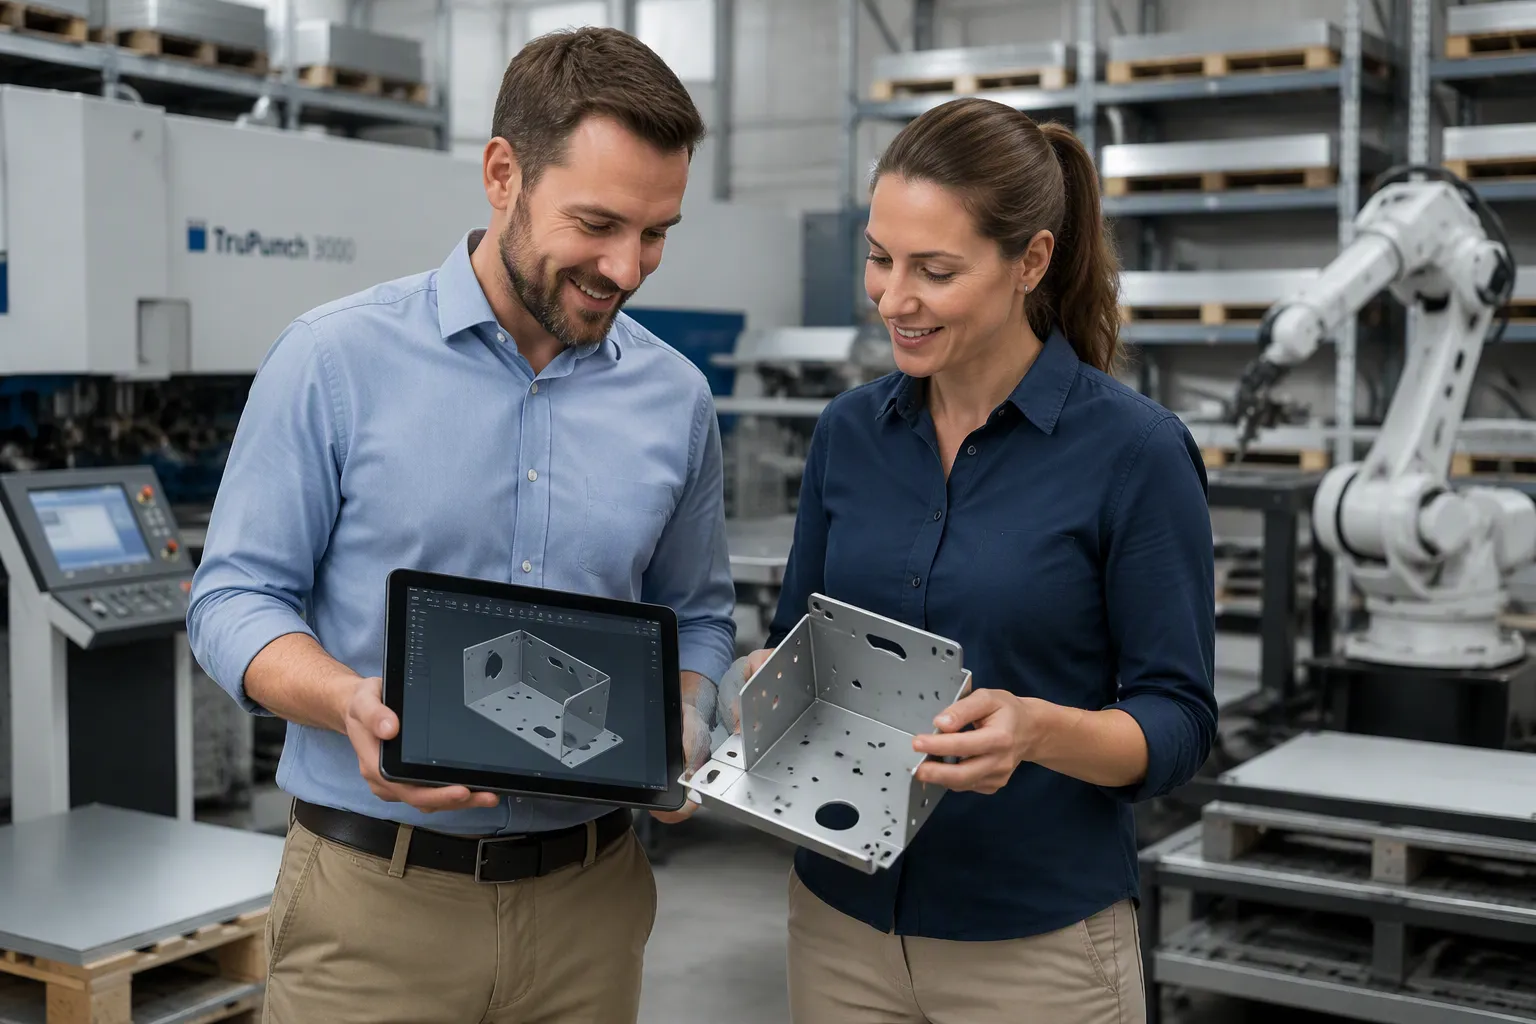
U selecteert een Chinese partner voor plaatbewerking door de procescapaciteit te verifiëren, inclusief de nauwkeurigheid. Plaatmetaalafwerking ZeefdrukKwaliteitscertificeringen, technische ondersteuning en communicatie zijn essentieel voordat u over de prijs onderhandelt. Een verkeerde keuze kan leiden tot herwerk, verlies van gereedschap, vertragingen en risico's op schending van intellectueel eigendom. In 2026 vereisen de stijgende binnenlandse vraag en strengere kwaliteitseisen extra zorgvuldigheid. Een OEM-fabriek beschikt over eigen processen en ingenieurs; een handelsonderneming niet.
Controleer eerst de apparatuur en certificeringen van de fabriek. Zo weet u zeker dat ze aan uw kwaliteitseisen kunnen voldoen.
Vraag vroegtijdig om hulp bij het ontwerp. Dit voorkomt kostbare fouten en bespaart tijd.
Begin met een kleine testbestelling. Deze aanpak bevestigt de capaciteiten van de fabriek voordat u zich vastlegt op een grote productierun.
Bij de beoordeling van een Chinese partner voor plaatbewerking spelen vier factoren een rol in het succes of falen van de samenwerking. Elke factor onthult de werkelijke capaciteiten van de fabriek, voorbij de marketingpraatjes.
Voordat u over de prijs spreekt, moet u de apparatuur van de fabriek controleren. De machines in de fabriek bepalen de toleranties, materialen en volumes die de fabriek kan leveren. Voor CNC-ponsen vertegenwoordigen de onderstaande parameters de standaardcapaciteit die u mag verwachten van een gekwalificeerde OEM-fabrikant:
Parameter | Specificatie |
|---|---|
Materiaaldikte | 0,5 mm – 10 mm |
Ondersteunde materialen | Aluminium, roestvrij staal, zacht staal, koper |
Gatvormen | Rond, vierkant, rechthoekig, met sleuven, op maat gemaakt |
Maximale afmetingen van het vel | Tot 1250 mm × 2500 mm (varieert per pers) |
Tolerantie | ±0,05 mm (typisch) |
Productievolume | Van prototypes in kleine oplages tot massaproductie. |
Standaard handmatige of mechanische ponsmachines verwerken doorgaans plaatmetaal tot een dikte van 3-6 mm, afhankelijk van de ponsgrootte en de hardheid van het materiaal. Hydraulische en CNC-ponsmachines kunnen met de juiste gereedschappen platen tot 10 mm of meer verwerken. Voor nauwe toleranties en repetitieve bewerkingen zijn CNC-compatibele matrijzen van gehard staal essentieel. U moet ervoor zorgen dat de speling tussen pons en matrijs overeenkomt met de materiaaldikte om slijtage en vervorming van het gereedschap te voorkomen.
Een fabriek die haar apparatuur goed onderhoudt, levert consistente kwaliteit. Van een gekwalificeerde fabrikant mag u verwachten dat deze de volgende werkwijzen volgt:
Controleer en slijp de ponsgereedschappen na elke 5.000 tot 20.000 slagen, afhankelijk van de hardheid van het materiaal en de gebruiksfrequentie.
Voer regelmatig smering uit op alle bewegende onderdelen.
Voer periodieke controles uit op de uitlijning.
Controleer regelmatig de slijtage van de matrijs om de levensduur van het gereedschap te verlengen en precisie te garanderen.
HPS Het bedrijf beschikt over geavanceerde CNC-pons-, lasersnij-, buig- en lasapparatuur die aan deze specificaties voldoet in alle productiestadia.
Certificeringen onderscheiden een legitieme OEM-fabrikant van een algemene toeleverancier. Elke branche vereist specifieke certificeringen en u moet controleren of uw leverancier over de juiste certificeringen voor uw product beschikt. De onderstaande tabel geeft een overzicht van de branchevereisten:
Industrie | Basiscertificering | Aanvullende vereiste |
|---|---|---|
Algemene OEM | ISO 9001:2015 | FAI/Cpk-gegevens op aanvraag. |
Automobiel | IATF 16949 | PPAP-documentatie |
Lucht- en ruimtevaart / Defensie | AS9100D | Materiaaltraceerbaarheid, ITAR-bewustzijn |
Medische hulpmiddelen | ISO 13485 | Controle van reinheid en oppervlakteruwheid |
ISO 9001:2015 is de basis; branchespecifieke certificeringen (IATF 16949, AS9100D, ISO 13485) geven aan dat de leverancier geschikt is voor gereguleerde OEM-werkzaamheden.
Naast branchespecifieke certificeringen is het belangrijk dat u inzicht heeft in het bredere compliance-landschap. De volgende tabel geeft een overzicht van certificeringen die van toepassing zijn op markttoegang:
Certificering | Domein | Relevantie voor OEM-inkoop |
|---|---|---|
ISO 9001:2015 | Kwaliteitsmanagementsystemen | Verplichte basislijn voor alle industriële leveranciers |
ISO 14001:2015 | Milieubeheer | Vereist voor naleving van EU- en bedrijfsrichtlijnen inzake duurzaamheid. |
ISO 45001:2018 | Arbeidsveiligheid en -gezondheid | Cruciaal voor naleving van auditvoorschriften in risicovolle omgevingen. |
CE-markering | EU-conformiteit (machines, EMC, LVD) | Vereist voor producten die in de Europese Economische Ruimte worden verkocht. |
UL-erkenning | Veiligheid van componenten/systemen | Essentieel voor elektrische behuizingen en panelen (bijv. UL 50, UL 508A) |
FDA 21 CFR Deel 820 | Kwaliteitsregelgeving | Vereist voor plaatmetalen componenten van medische kwaliteit. |
AS9100D | Kwaliteitsmanagement in de lucht- en ruimtevaart | Voor toeleveringsketens in de lucht- en ruimtevaart en defensie. |
RoHS / REACH | Naleving van de regelgeving inzake gevaarlijke stoffen | Vereist voor elektronica en EU-markten |
Volg dit praktische advies bij het beoordelen van certificeringen:
ISO 9001-certificering is gebruikelijk bij gevestigde fabrikanten en omvat procesbeheersing, correctieve actieprocedures en leverancierskwalificatie. Vraag een actueel certificaat aan en controleer of de reikwijdte overeenkomt met uw vereisten.
Voor werkzaamheden in de automobielindustrie is IATF 16949-conformiteit verkrijgbaar bij grotere, meer gespecialiseerde leveranciers. Vraag of de leverancier First Article Inspection (FAI)-rapporten en GD&T-geannoteerde CMM-uitvoer kan leveren.
Zorg er bij de productie van medische hulpmiddelen voor dat fabrikanten hun processen afstemmen op de eisen van ISO 13485.
Vraag om certificeringsdocumentatie voordat u een aankoop doet. Controleer de kwaliteit aan de hand van gedocumenteerde processen in plaats van marketingpraatjes.
HPS Beschikt over ISO 9001:2015-certificering en ondersteunt IATF 16949-conforme processen voor klanten in de automobielindustrie, met volledige documentatiemogelijkheden voor exportmarkten.
Design for Manufacturing (DFM)-ondersteuning verlaagt direct uw herwerkpercentages en productiekosten. Een fabrikant die DFM-analyse aanbiedt tijdens de offertefase voorkomt problemen voordat ze de werkvloer bereiken. De onderstaande tabel laat zien hoe specifieke DFM-regels herwerk verminderen:
DFM-ontwerpregel | Hoe het herwerk vermindert | Gekwantificeerde impact |
|---|---|---|
Ontwerp lasverbindingen met het oog op toegankelijkheid. | Lasnaden die een lasser niet gemakkelijk kan bereiken, vereisen speciale opspaninrichtingen en lagere lassnelheden. | Hogere herwerkpercentages wanneer toegankelijkheid wordt genegeerd |
Specificeer expliciet de vereisten voor afscherming op tekeningen. | Onbekende maskering die tijdens de productie is ontdekt, leidt tot herwerk en vertraging. | Voorkomt herwerk en vertraging als gevolg van pas ontdekte maskeerbehoeften. |
Houd een veilige afstand tussen het gat en de bocht aan (bijvoorbeeld 3,0 mm versus 0,5 mm bij 1,0 mm roestvrij staal). | Gaten die te dicht bij buiglijnen liggen, vervormen tijdens het vormen, waardoor afval of herstelwerkzaamheden nodig zijn. | Bij complexe onderdelen kan de afvalproductie 5 tot 15% van de totale productiekosten bedragen. |
Voeg buigingsreliëfs toe aan vlakke patronen. | Het weglaten van reliëf kan leiden tot scheuren in de hoeken, waardoor het onderdeel onbruikbaar kan worden. | Voorkomt tot wel 400 potentiële defectlocaties bij een productierun van 100 onderdelen met elk 4 hoeken. |
Pas DFM-principes vroeg in het ontwerpproces toe. | Vroegtijdige implementatie vermindert materiaalverspilling en productiefouten. | Ongeveer 18% minder materiaalverspilling; productiefouten met bijna een kwart verminderd. |
DFM verlaagt de kosten door uw ontwerpbeslissingen af te stemmen op de daadwerkelijke productiemogelijkheden. Het minimaliseert materiaalverspilling, elimineert de noodzaak voor maatwerkgereedschap, verkort de insteltijd en vereenvoudigt de assemblage. Veelvoorkomende ontwerpfouten die de productiekosten verhogen, zijn onder andere:
Onnodig strakke toleranties op niet-kritische onderdelen
Niet-standaard buigradii of gatmaten waarvoor speciaal gereedschap nodig is.
Onderdelen die materiaal verspillen of inefficiënt in elkaar passen.
Assemblages die complexe bevestigingsmiddelen vereisen of die geen uitlijningsmogelijkheden hebben.
Een vaak over het hoofd geziene toegangsweg voor inspectie, bevestiging of lassen.
DFM verbetert de kwaliteit door onderdelen te ontwerpen die gemakkelijker consistent te produceren zijn. Standaardgereedschap, stabiele vormprocessen, produceerbare toleranties en zelfpositionerende assemblage-elementen verminderen allemaal de variatie. Ontwerpen die zijn afgestemd op standaardproductieprocessen verminderen het aantal insteltijden, elimineren de noodzaak voor speciaal bestelde materialen, verbeteren de doorstroming tussen de fasen snijden, vormen, lassen en afwerken, en voorkomen herwerk. HPS Biedt DFM-feedback op elke offerte, zodat u uw ontwerpen kunt optimaliseren voordat de productie begint.
Deskundigen in de industrie die toeleveringsketens tussen Azië, Europa en de Verenigde Staten beheren, beschrijven het certificeringslandschap voor de export van plaatmetaalproducten als gelaagd. Sommige normen dienen als universele basis, andere fungeren als regiospecifieke toegangspoorten en een paar geven toegang tot de meest winstgevende opdrachten in de defensie- en ruimtevaartsector. Het produceren van goede onderdelen is slechts de helft van het werk. Het aantonen van de naleving door middel van de juiste certificeringen is wat plaatmetaalproducten daadwerkelijk over de grens kan vervoeren. Een praktijkvoorbeeld: een bestelling van op maat gemaakte montagebeugels uit Vietnam door een Amerikaanse klant liep vast bij de douane omdat de leverancier niet over de juiste RoHS- en REACH-verklaringen beschikte, wat wekenlange vertraging en duizenden dollars kostte.
De onderstaande tabel geeft een overzicht van de certificeringen die u nodig heeft voor toegang tot specifieke markten:
Certificering / Standaard | Doel / Markttoegang |
|---|---|
ISO 9001 | Basiskwaliteitsmanagementsysteem |
CE-markering | Toegang tot de EU-markt |
UL-certificering | Amerikaanse elektrische behuizingen |
RoHS- en REACH-verklaringen | Douanevoorschriften voor invoer in de EU/VS |
ITAR-naleving | toegang tot de defensiesector |
AS9100D | toegang tot de lucht- en ruimtevaartsector |
IATF 16949 | toegang tot de automobielsector |
Een robuust kwaliteitsmanagementsysteem omvat de volgende essentiële elementen:
Defectpreventie als kernprincipe
Continue verbeteringsprocessen
Afvalvermindering
Materiaaltraceerbaarheid van bron tot eindproduct.
Kwaliteitscontrole tijdens de werklijn bij elk werkstation
PPAP-geschikte documentatie vóór verzending.
Systematische procesevaluatie en procesbeheersing in de productie (VDA 6.3)
Gestructureerde fasen: specificatie, materiaaltraceerbaarheid, snijden en krimpen, assemblage, kwaliteitscontrole tijdens het productieproces, einddocumentatie
Kwaliteit is meer dan alleen voldoen aan specificaties. Het gaat erom de juiste systemen, processen en discipline te hebben om consistente en betrouwbare resultaten te leveren. Onze toewijding aan kwaliteit wordt ondersteund door internationaal erkende normen en gestructureerde kwaliteitsmanagementpraktijken, waaronder IATF 16949 voor automobielgerelateerde productie, ISO 9001 voor systematisch kwaliteitsmanagement en continue verbetering, VDA 6.3 voor systematische procesevaluatie en procesbeheersing in de productie, en UL 157 voor toepasselijke veiligheidseisen. Voor onze klanten betekent dit meer vertrouwen in procesconsistentie, productkwaliteit, betrouwbaarheid en levering op lange termijn.
HPS Deze kwaliteitsmanagementpraktijken worden in elke productielijn toegepast, zodat uw onderdelen aan de exporteisen voldoen zonder vertragingen bij de douane.
De ware capaciteit van een fabriek komt pas aan het licht wanneer je de controle over elke productiestap verifieert. Je moet begrijpen welke processen intern plaatsvinden en welke afhankelijk zijn van externe leveranciers. HPS Het bedrijf behoudt de volledige interne controle over het snijden, buigen, lassen en afwerken om een constante kwaliteit te garanderen.
Interne controle zorgt voor directe verantwoording. Wanneer een fabriek cruciale processen uitbesteedt, wordt kwaliteitscontrole lastiger en nemen de doorlooptijden toe. Geef de voorkeur aan leveranciers die hun kernproductiestappen zelf beheren, in plaats van leveranciers die fungeren als assemblagecoördinatoren.
Precisie begint bij de machine. Bij lasersnijden kunt u de volgende typische toleranties verwachten:
Proces | Functie | Tolerantiebereik |
|---|---|---|
Lasersnijden | Lineaire afmeting (<100 mm) | ±0,05 tot ±0,1 mm |
Lasersnijden | Lineaire afmeting (>100 mm) | ±0,1 tot ±0,5 mm |
Lasersnijden | Gatdiameter (<5 mm) | ±0,05 tot ±0,1 mm |
Lasersnijden | Gatdiameter (>5 mm) | ±0,1 tot ±0,15 mm |
Buigen | Hoektolerantie | ±0,5° tot ±1,0° |
Buigen | Lineaire afmeting (na buiging) | ±0,3 tot ±0,8 mm |
De materiaaldikte heeft invloed op deze waarden. Dunne materialen maken nauwere toleranties mogelijk. U dient de specificaties voor uw specifieke materiaal en dikte op te vragen voordat u een leverancier kiest.
Lasfouten kunnen de integriteit van onderdelen aantasten. Veelvoorkomende problemen zijn onder andere:
Defect | Oorzaken | Tegenmaatregelen |
|---|---|---|
Doorbranden | Overmatige warmte-input, dunne doorsnede | Verminder de warmte, verhoog de reissnelheid, gebruik een steunbalk. |
Porositeit | Verontreinigingen, vocht | Reinig oppervlakken, verbeter de gasdekking. |
Gebrek aan fusie | Lage warmte-inbreng, slechte pasvorm | Verhoog de energie, zorg voor een goede voorbereiding van de gewrichten. |
Kraken | Hoge mate van beperking, waterstof | Voorverwarmen, spanningsontlasting, verbruiksartikelen met een laag waterstofgehalte |
Oppervlakteafwerking vereist vergelijkbare controle. U dient te controleren of de fabriek elke afwerkingsstap documenteert en vóór verzending op gebreken controleert.
De beste Chinese partners voor plaatbewerking kunnen soepel overgaan van prototype naar volledige productie. Prototypes brengen ontwerpproblemen aan het licht en controleren de gereedschappen. Proefproductie valideert de herhaalbaarheid over het beoogde volume. U hebt een leverancier nodig die toleranties handhaaft over duizenden eenheden, niet alleen over de eerste paar. HPS Overgangen van prototype naar massaproductie zonder herziening van toleranties of introductie van nieuwe variabelen.
Niet-conform materiaal moet worden tegengehouden voordat het de productie bereikt. Een gekwalificeerde Chinese partner voor plaatbewerking controleert elke binnenkomende partij aan de hand van gedocumenteerde eisen. Verwacht de volgende controles:
Vergelijk het fabriekstestcertificaat (MTC) met het daadwerkelijke materiaal om de kwaliteit, het chargenummer, de dikte en de oppervlakteconditie te controleren.
Voer een hardheidstest (Rockwell of Brinell) uit op willekeurige monsters uit elke batch.
Controleer de chemische samenstelling met een draagbare XRF-analysator, met name voor titanium en hooggelegeerde staalsoorten.
Controleer de afmetingen, vlakheid en randconditie van het onbewerkte materiaal voordat u gaat snijden.
Plaats elke partij die de inspectie niet doorstaat in quarantaine en retourneer deze.
De inspectie vindt in twee fasen plaats. Tijdens de productie worden problemen vroegtijdig opgespoord en blijft het proces onder controle. De eindinspectie controleert of aan alle specificaties en eisen is voldaan vóór levering.
Inspectiefase | Wanneer het gebeurt | Hoofddoel | Belangrijkste voordeel |
|---|---|---|---|
Inspectie tijdens het proces | Tijdens de fabricage | Problemen vroegtijdig opsporen en het proces onder controle houden. | Vermindert risico's en verbetert de efficiëntie. |
Eindinspectie | Na de productie | Controleer of aan alle specificaties en vereisten is voldaan. | Garandeert resultaten van hogere kwaliteit vóór de bevalling. |
Uw leverancier moet bevestigen dat er geen gebreken zijn, alle afmetingen controleren en de eindinspectie als laatste kwaliteitscontrole beschouwen.
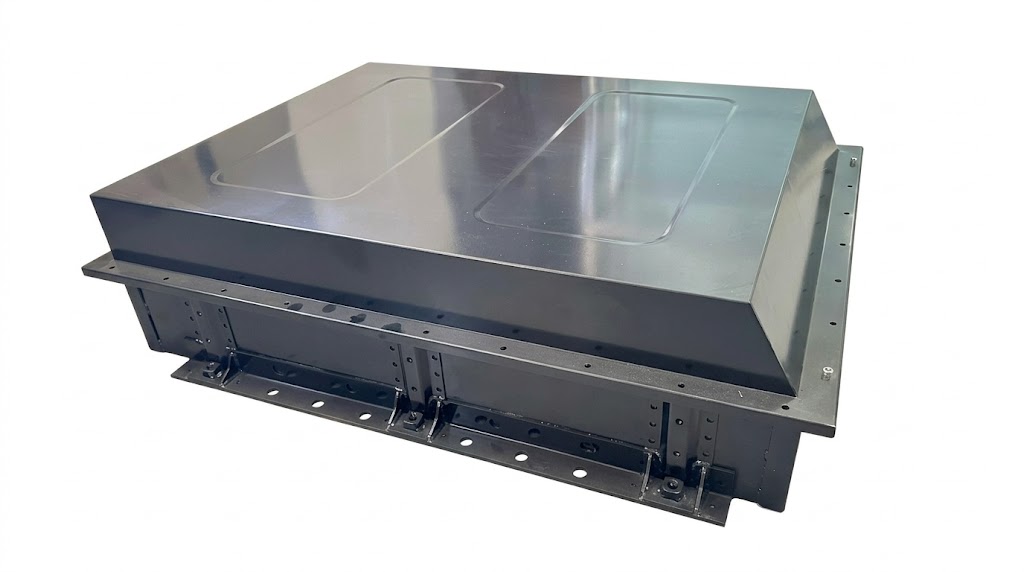
In OEM-fabricage van plaatstalen accubakkenTraceerbaarheid stelt u in staat om een defect onderdeel uit het veld te halen en terug te traceren naar de specifieke grondstofbatch, machine, operator en procesinstellingen. Elke meting, testresultaat en inspectieactie moet worden vastgelegd. Conformiteitscertificaten, inspectierapporten en kalibratielogboeken vormen dit auditspoor. Wanneer er afwijkingen optreden, biedt een gestructureerde methode zoals het 8D-rapport richtlijnen voor probleemanalyse, beheersing, identificatie van de grondoorzaak en permanente corrigerende maatregelen. Ondersteunende tools zijn onder andere het Ishikawa-diagram en de 5 Why's-methode. Bevindingen kunnen aanleiding geven tot updates van de FMEA, het controleplan of de werkinstructies.
Een eerste artikelinspectie (FAI) controleert of een eerste productie-item voldoet aan de vastgestelde eisen. Nieuwe onderdelen of productiewijzigingen leiden tot een FAI. Het rapport legt objectief bewijs vast van de conformiteit van het product. Lucht- en ruimtevaartprogramma's kunnen AS9102 gebruiken voor gestructureerde FAI-documentatie. Typische documenten zijn onder andere:
Rapporten over de eerste inspectie en de maatinspectie
Uitgebreid opgestelde tekeningen en materiaalcertificaten
Certificaat van conformiteit
AS9102-formulieren en certificeringen voor speciale processen
Onderdeel- of partijidentificatie
U moet de FAI goedkeuren voordat de rest van de productie kan worden voortgezet.
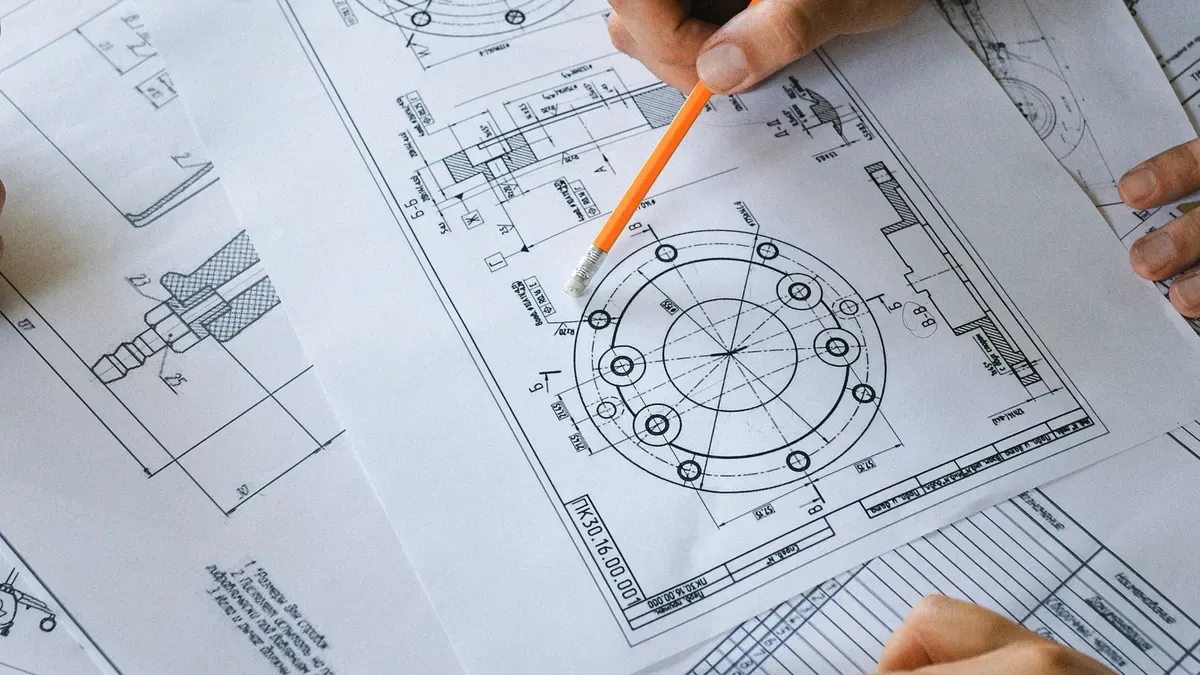
Uw technische tekening is de enige bron van waarheid voor uw plaatbewerkingspartner. Een onduidelijke tekening leidt tot interpretatiefouten, herstelwerkzaamheden en vertragingen. Nauwkeurigheid in uw documentatie begint met drie cruciale aspecten: toleranties, materiaal- en afwerkingsspecificaties.
Elke afmeting op uw tekening moet duidelijk worden aangegeven met een tolerantie. De onderstaande tabel toont de standaard tolerantiebereiken die u moet specificeren voor veelvoorkomende plaatwerkonderdelen:
Functie | Standaardtolerantie | Kritische tolerantie |
|---|---|---|
Afmetingen van het snijprofiel | ±0,2 mm | ±0,05 mm |
Buig-naar-gat positie | ±0,3 mm | ±0,1 mm |
Buighoek | ±1,0° | ±0,5° |
Vlakheid (per 300 mm) | ±0,5 mm | ±0,2 mm |
U dient de exacte materiaalkwaliteit, diktetolerantie en hardingstoestand te specificeren. Eisen aan de oppervlakteafwerking horen op de tekening, niet in een aparte e-mail. Een duidelijke tekening voorkomt giswerk.
Grensoverschrijdende offertetrajecten mislukken wanneer tekeningen en verwachtingen niet overeenkomen. Drie misverstanden veroorzaken de meeste problemen. Ten eerste verwachten sommige kopers dat de leverancier de term "standaardafwerking" interpreteert zonder deze te definiëren. Ten tweede laten kopers vaak lasspecificaties weg en laten ze het type verbinding en de indringdiepte aan de fabriek over. Ten derde worden functionele afmetingen zelden duidelijk aangegeven op de tekening.
Een enkele afwijkende tolerantie op de diameter van een gat kan een functioneel onderdeel onbruikbaar maken. Documenteer daarom elke afmeting die uw onderdeel vereist.
Stel jezelf deze vragen voordat je je eerste tekening verstuurt. Welk bestandsformaat heeft je leverancier het liefst voor import? Bevat je tekening een revisieblok met de wijzigingsgeschiedenis? Heb je kritische afmetingen gemarkeerd met GD&T-aanduidingen? HPS Neem deze vragen op in elke offerteaanvraag, zodat uw technische intentie nauwkeurig wordt overgebracht naar de productie. Een gedetailleerde tekening bespaart wekenlange heen-en-weercommunicatie.
De bestelhoeveelheid en de complexiteit van het ontwerp bepalen de prijs per eenheid. De kosten voor gereedschap, zoals buiggereedschap, matrijzen en mallen, vormen een vaste kostenpost. Deze kosten worden verdeeld over het totale volume, waardoor bestellingen met een hoog volume per eenheid goedkoper worden. Voor prototypes verhogen de gereedschapskosten de prijs aanzienlijk. De onderstaande grafiek laat zien hoe de prijs per eenheid daalt naarmate de hoeveelheid toeneemt.
Neem de volgende kostenverdeling voor een typisch onderdeel in overweging:
Hoeveelheid | Eenheidsprijs (USD) | Totale kosten | Kosten versus 1000 stuks |
|---|---|---|---|
5 | $58,00 | $290 | +680% |
25 | $32,00 | $800 | +290% |
100 | $18,00 | $1.800 | +120% |
500 | $10,00 | $5.000 | +22% |
1000 | $8,20 | $8.200 | Basislijn |
HPS Biedt transparante prijzen zonder verborgen gereedschapskosten voor standaardonderdelen.
De minimale bestelhoeveelheden variëren per leverancier. Zoals een branchebron aangeeft:
Veel Chinese fabrieken hanteren minimale bestelhoeveelheden van 500 of 1.000 stuks... MSTFAB biedt snelle maatwerkproductie voor kleine bestellingen vanaf een minimale bestelhoeveelheid van 20 stuks.
De gebruikelijke minimale bestelhoeveelheid (MOQ) voor op maat gemaakte onderdelen van China Sheet Metal Fabrication ligt tussen de 50 en 100 stuks. Voor prototypes of herhaalbestellingen kunt u lagere aantallen bespreken.
De standaard levertijd voor CNC-plaatbewerking bedraagt 10 tot 15 werkdagen. Met een spoedservice wordt dit tegen een meerprijs verkort tot 5 tot 7 dagen.
De meeste OEM-fabrieken vereisen een aanbetaling van 30% tot 50%, waarbij het resterende bedrag vóór verzending moet worden voldaan. Bij grotere bestellingen zijn betalingsvoorwaarden zoals T/T of L/C mogelijk. Bevestig de voorwaarden in uw koopovereenkomst.
Veel leveranciers beweren fabrikanten te zijn, maar opereren in werkelijkheid als tussenpersonen. U moet de status van de fabriek controleren voordat u een overeenkomst aangaat. Partners in de Chinese plaatmetaalbewerking die hun eigen productielijnen bezitten, verschillen sterk van handelsondernemingen. Gebruik de volgende tabel om veelvoorkomende misleidingen te herkennen en praktische tegenmaatregelen te treffen:
Vermomming | Tegenmaatregel |
|---|---|
Generieke naam 'Manufacturing Co., Ltd.' zonder daadwerkelijke productieactiviteiten. | Controleer altijd de reikwijdte van de bedrijfsvergunning, niet de bedrijfsnaam. |
Stockfoto's van de fabriek op de website | Voer een omgekeerde beeldzoekopdracht uit (Google Afbeeldingen, TinEye, Yandex). |
Gehuurde fabriek voor videogesprek | Bel onaangekondigd terug, vraag om andere hoeken te bekijken, controleer de aan de muur bevestigde bedrijfsvergunning, spreek met de medewerkers aan de lijn. |
Gefabriceerde certificeringen (ISO, CE, enz.) | Controleer de certificering aan de hand van het openbare register van de uitgevende instantie (IAF CertSearch, EU NANDO, FDA). |
Een fabriek die alleen binnenlandse klanten bedient, mist de exportervaring die u nodig hebt. Deze leveranciers leveren vaak niet de juiste documentatie voor douaneafhandeling, zoals RoHS- of REACH-verklaringen. Exportgerichte fabrieken begrijpen internationale kwaliteitsnormen en verzendvereisten. Een directe fabriek zoals HPS heeft exportprocessen opgezet die deze vertragingen voorkomen.
Tijdens het offertetraject kunnen verschillende waarschuwingssignalen wijzen op dieperliggende problemen. Let op de volgende gedragingen:
De bekwaamheid claimen in alle processen zonder technische vragen te stellen.
Een offerte binnen 30 minuten, zonder dat u uw tekeningen of specificaties nodig heeft.
Een videogesprek of live rondleiding door de fabriek weigeren.
Prijzen die ver onder het marktgemiddelde liggen, zonder geloofwaardige verklaring.
Het niet overleggen van eerdere inspectierapporten (waarbij klantgegevens zijn verwijderd)
Elk van deze signalen wijst op een leverancier die problemen zal veroorzaken tijdens de productie of verzending.
Voordat u een productieorder plaatst, moet u de beweringen van een leverancier controleren. Deze stappen beschermen uw investering en bevestigen dat de fabriek aan uw eisen voldoet.
Bij het vinden van een Op maat gemaakte metalen behuizing voor energieopslagkastenVraag daarom een live videorondleiding door de productiehal aan. Vraag de leverancier om u de snij-, buig-, las- en afwerkingsruimtes te laten zien. Een betrouwbare Chinese partner voor plaatbewerking zal deze transparantie waarderen. Let tijdens de rondleiding op de actieve productie, georganiseerde materiaalopslag en gekalibreerde inspectieapparatuur. Een audit ter plaatse levert nog meer bewijs op. U kunt dan persoonlijk de onderhoudslogboeken van de machines, de trainingsgegevens van de medewerkers en de kwaliteitsdocumentatie controleren.
Een prototypebestelling valideert de technische en productiecapaciteiten van de leverancier. Een proefproductie bevestigt dat het proces werkt bij het beoogde volume. U dient deze elementen in beide fasen te testen:
Cyclustijd en routebevestiging
Beoordeling van de materiaalopbrengst
Evaluatie van de prestaties van de armatuur
Eerste artikelinspectie
Kwaliteitscontrole na afwerking
Verificatie van hardware-installatie
Montage- en pasvormtest
Validatie van de verpakkingsmethode
Het bijhouden van het herwerkpercentage
Registratie en verificatie van traceerbaarheid
U moet er ook voor zorgen dat de kwaliteitscontroles correct functioneren bij het productietempo. Let op terugkerende problemen zoals afwijkingen in de buighoek, variaties in de coating of problemen met de montage van de hardware. Controleer de verpakking en de leveringsdocumentatie voordat u een volledige batch vrijgeeft.
Neem contact op met eerdere klanten, vooral die in uw branche. Vraag naar de punctualiteit van de levering, het percentage defecten en de reactiesnelheid van de communicatie. Vraag om proefonderdelen van eerdere bestellingen. Controleer deze proefonderdelen op maatnauwkeurigheid, oppervlakteafwerking en pasvorm. Een leverancier met een goede exportgeschiedenis zal zonder aarzeling referenties verstrekken.
HPS Elke bewering wordt onderbouwd met verificatie door een derde partij. Intertek heeft de fabriek ter plaatse gecontroleerd en het rapport (nr. 474194629_P+T) blijft geldig tot juli 2026. Het bedrijf is tevens IATF 16949-gecertificeerd voor werkzaamheden in de automobielindustrie en ISO 9001:2015 voor kwaliteitsmanagement. U kunt de apparatuur bekijken die deze certificeringen ondersteunt:
Categorie | Geverifieerd detail |
|---|---|
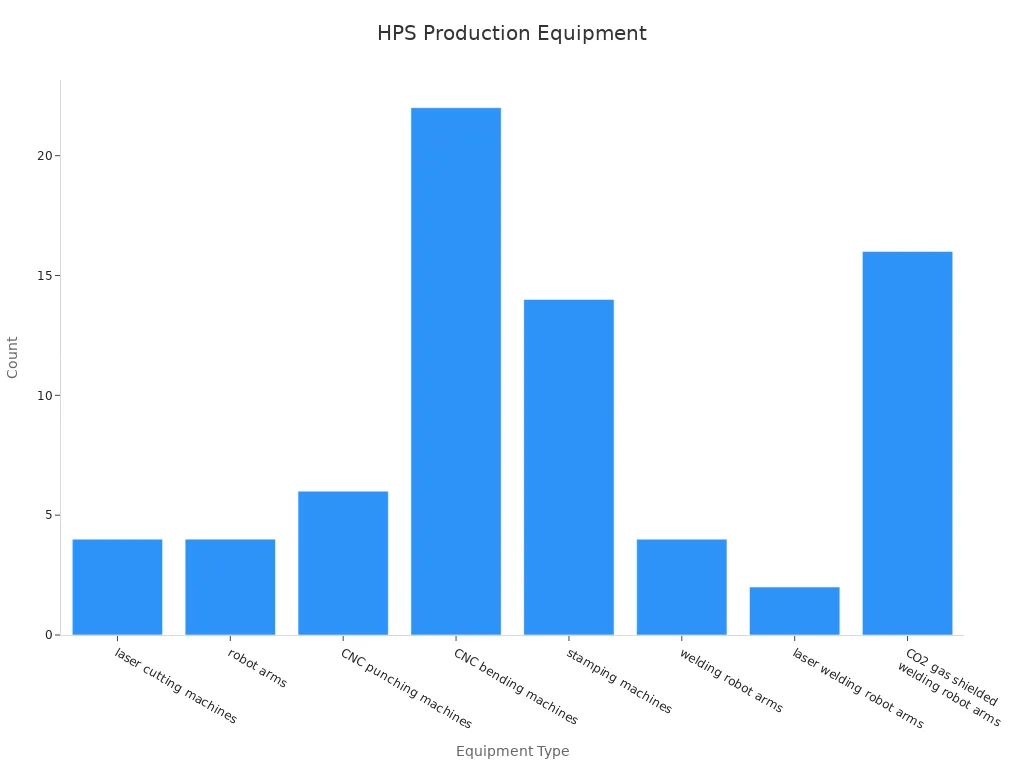
Snijden en vormen | 4 lasersnijders, 6 CNC-ponsmachines, 22 CNC-buigmachines, 14 stempelmachines |
Lassen en automatisering | 4 lasrobotarmen, 2 laserlasarmen, 16 CO2-beschermde lasarmen, 4 robotarmen |
Kwaliteitscontrole | 11 kwaliteitscontroleurs, 10 kwaliteitscontrolefasen, 6 testinstrumenten, waaronder een 3D-scanner en een röntgencoatingmeter. |
Schaal | 175 medewerkers, 19.549 m² bedrijfsruimte, opgericht in 2003. |
HPS Het bedrijf heeft 36 R&D-ingenieurs in dienst die uw tekeningen beoordelen voordat de productie van start gaat. Ze voeren DFM- en DFA-beoordelingen uit in de vroege ontwerpfasen, zodat u productierisico's kunt signaleren voordat het ontwerp definitief vastligt. Het team houdt statistieken bij zoals het rendement bij de eerste productierun, het afvalpercentage en de technische wijzigingsmeldingen. U ontvangt technische oplossingen, geen simpele offertes.
HPS Het bedrijf exporteert 100% van zijn productie naar Oost-Europa, Zuidoost-Azië, West-Europa en andere regio's. Dankzij 22 jaar exportervaring begrijpt het team de douanedocumentatie, RoHS-verklaringen en internationale betalingsvoorwaarden. U krijgt duidelijke communicatie in het Engels en ondersteuning bij T/T, L/C en andere betaalmethoden.
Elke branche stelt haar eigen normen aan uw productiepartner. U moet de certificeringen en procescontroles van de leverancier afstemmen op de regelgeving waaraan uw product onderhevig is.
Voor werkzaamheden in de automobielindustrie is IATF 16949-certificering vereist. Deze norm richt zich op risicomanagement, defectpreventie en continue verbetering. Uw leverancier moet de productie controleren met behulp van FAI-, FMEA-, SPC-, MSA- en PPAP-documentatie. EV-programma's stellen extra eisen. Batterijbehuizingen, laadsystemen en energieopslagstructuren vereisen een hoge dimensionale consistentie, lichtgewicht maar sterke materialen, verbeterde corrosiebestendigheid en volledige traceerbaarheid van de productie. U moet controleren of de fabriek componenten zoals batterijbakken, onderstelstructuren en carrosseriedelen kan stempelen, weerstandlassen, laserlassen en hydrovormen. Ook de materiaalkeuze is belangrijk. Aluminiumlegeringen, geavanceerde hoogsterkte staalsoorten en koperen geleiders vervullen elk specifieke functies in uw assemblage.
Bij de fabricage van medische apparatuur is geen ruimte voor fouten. Uw partner moet in elke productiefase aan strenge eisen voldoen.
Vereistengebied | Specifieke vereiste |
|---|---|
Precisie | Uiterst nauwkeurige precisie met zeer nauwe toleranties. |
Materialen | Biocompatibele materialen zoals roestvrij staal 316L |
Oppervlakteafwerkingen | Sterilisatiebestendige oppervlakteafwerkingen |
Traceerbaarheid | Volledige materiaaltraceerbaarheid |
Wettelijke naleving | Strikte naleving van ISO 13485 en FDA-voorschriften. |
Bij de fabricage van behuizingen moet u de afwerking, het maskeren, het printen, de installatie van de hardware en de assemblage plannen voordat het eerste paneel wordt gesneden. Deze bewerkingen beïnvloeden de afmetingen, de plaatsing van de componenten en de productievolgorde. Een coating kan een aardingspunt bedekken. Bedrukte labels kunnen conflicteren met een bevestigingsmiddel. Uw leverancier moet kabelmanagementfuncties ontwerpen, zoals gevormde kanalen, bevestigingslipjes en randdoorvoeren. PCB-montage vereist afstandhouders die de isolatie versus aarding bepalen. Ook zijn er industriestandaarden van toepassing. Telecommunicatiebehuizingen moeten EIA-310 rackcompatibel zijn. Medische elektronica voldoet aan IEC 60601-1 voor aarding en kruipstroom.
Leveranciers in de lucht- en ruimtevaart moeten naast ISO 9001:2015 ook AS9100-gecertificeerd zijn. Volgens AS9100 moet elk meetinstrument een unieke identificatie hebben, een gedocumenteerd kalibratie-interval en een ononderbroken traceerbaarheidsketen naar een nationale normeringsinstantie. Uw partner moet onderdelen controleren met CMM-apparatuur en materiaalspecificaties valideren aan de hand van veiligheidsnormen voor de lucht- en ruimtevaart.
Voor onderdelen in de lucht- en ruimtevaart worden standaard toleranties van ±0,005 inch of kleiner gespecificeerd, met name voor buisconstructies, hydraulische fittingen en structurele aansluitvlakken – onderdelen die betrouwbaar moeten functioneren bij drukken van 3.000 tot 5.000 psi en temperatuurschommelingen van -65°F tot +275°F.
Oppervlaktebehandelingen zoals poedercoaten, anodiseren en galvaniseren beschermen tegen corrosie en slijtage in veeleisende omgevingen. Een gekwalificeerde Chinese partner voor plaatbewerking beschikt over deze certificeringen en past deze controles toe op uw project.
Voordat u contact opneemt met een leverancier, heeft u een gestructureerde aanpak nodig. Begin met de volgende essentiële gegevens: een compleet CAD-bestand, materiaalspecificaties, dikte, eisen aan de oppervlakteafwerking, hoeveelheid en tolerantieverwachtingen. Een gekwalificeerde Chinese partner voor plaatbewerking zal al deze gegevens opvragen voordat hij een offerte uitbrengt.
Controleer deze leverancierscapaciteiten tijdens de prekwalificatie:
Apparatuur die bij uw onderdeel past — vraag een specifieke apparatuurlijst aan en bevestig deze via een videogesprek.
Echte certificeringen — bevestigen dat de huidige ISO 9001:2015-certificering van toepassing is op de betreffende fabriek.
Zichtbaar kwaliteitsysteem — vraag naar CMM-rapporten, eerste-artikelinspectie en batchbemonstering.
Relevante branche-ervaring — zoek naar casestudies in uw sector.
Eén aanspreekpunt versus meerdere stappen — bevestig dat cruciale stappen intern plaatsvinden.
Technische ondersteuning — vraag naar DFM-feedback over materiaalkwaliteiten en buigradii.
Crisisbestendige communicatie — test je Engelse reactievermogen binnen 24 uur.
Eerlijkheid over capaciteit en levertijd — vraag naar de actuele bezettingsgraad.
Transparante prijsstelling — eis offertes waarin de gereedschapskosten, de stukprijs en de minimale bestelhoeveelheid (MOQ) apart worden vermeld.
De weg naar schaalvergroting — kies een leverancier met zowel prototype- als productiecapaciteit voor grote volumes.
Let op deze waarschijnlijke problemen: geen inventarislijst, geen inspectierapporten, onduidelijke gereedschapskosten, geen referenties uit de branche en overal meteen ja op zeggen.
Voordat u een inkooporder vrijgeeft, dient u het eerste artikelinspectierapport, de materiaalcertificaten en een ondertekende herziening van de tekening te bevestigen. U moet het eerste artikelinspectierapport goedkeuren voordat de volledige productie van start gaat.
Houd het percentage defecten, de punctualiteit van leveringen en de reactiesnelheid van de communicatie bij. Vraag bij elke zending een inspectierapport op. Bekijk de rapporten met corrigerende maatregelen wanneer er problemen optreden.
Stem de omvang en specialisatie van uw leverancier af op de complexiteit en het volume van uw product. Geef prioriteit aan bewezen kwaliteitssystemen, technische ondersteuning en exportervaring boven de laagste offerte. Begin met een prototype of proefbestelling om de mogelijkheden te valideren voordat u met de volledige productie begint. Documenteer elke specificatie, inspectiecriterium en wijzigingsbeheerprocedure. Overweeg een strategie met twee leveranciers om risico's te beperken en de levering in 2026 te garanderen. Samenwerken met een ervaren Chinese leverancier van plaatmetaalbewerking stroomlijnt de inkoop, verbetert de kwaliteit en versnelt uw markttoegang.
U kunt een live videorondleiding aanvragen, de reikwijdte van de bedrijfsvergunning controleren en certificeringen verifiëren bij de uitgevende instanties. HPS verwelkomt onaangekondigde audits en levert Intertek-rapporten.
ISO 9001:2015 is een basisnorm. Voor werkzaamheden in de automobielindustrie is IATF 16949 vereist. Medische projecten vereisen ISO 13485. Lucht- en ruimtevaartprogramma's hebben AS9100D nodig. HPS Beschikt over ISO 9001- en IATF 16949-certificaten.
De meeste fabrieken hanteren een minimumaantal van 50 tot 100 stuks. Prototypebestellingen beginnen vaak bij een lager aantal. HPS Geschikt voor kleine series en schaalbaar naar grote volumes zonder dat de toleranties veranderen.
 Vraag nu een offerte aan


 IPv6 NETWERK ONDERSTEUND
Laat een bericht achter
Scannen naar Wechat :
Scannen naar WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska